半导体SPC统计过程控制Excel模板|自动算CPK生成控制图
一、你算 CPK 的时候,是不是也在手工拼公式
在半导体工厂做工艺和品质,SPC 是绕不开的日常:批次结束要算 CPK,月度评审要交控制图,客诉举证要贴过程能力数据。
但多数工程师做这件事的方式还是「手工拼公式」:
- 均值、极差、标准差一个格子一个格子敲;
- A2、D3、D4、d2 这些控制限常数,每次都要翻手册;
- 算出来的 Cpk 到底合不合格,还要自己再去对阈值;
- 图上的超限点,靠肉眼一个一个找,漏看一个就是批量风险。
一套 25 组数据做下来,快的话二十分钟,慢的话半小时——其中一半时间花在检查公式有没有写错上。
这份模板把整件事变成了填空题:你只填测量数据,其余全部自动。
二、这份模板能自动做到什么
① 数据录入页(②工作表) 每组填 5 个测量值,最多支持 50 组。样本组号自动编号,日期时间选填。已内置 25 组示例数据,其中第 12 组和第 22 组是刻意放置的超限点,打开就能看到判异效果。
② 控制图计算页(③工作表) Xbar 总均值、Rbar 平均极差、Xbar 图与 R 图的上下控制限全部自动计算。单点超限自动标红并计数,「连续 7 点同侧」自动判异。控制限常数区(A2/D3/D4/d2)可直接修改,适配 n=3/4/7/10 等不同子组大小。
③ 过程能力分析页(④工作表) 只需要填三个格:规格上限 USL、规格下限 LSL、目标值。然后 Cp、CPU、CPL、Cpk、Pp、PpU、PpL、Ppk、Ca 九项指标自动算出,并自动给出「优秀 / 合格 / 需改善 / 不合格」判定结论。
这里有一个容易被问倒的细节:Cpk 用的是组内标准差(Rbar/d2),Ppk 用的是整体标准差(STDEV)——两个口径分开算,报告才经得起品质经理和客户审核的追问。很多自制表格恰恰是混在一起算的。
④ 控制图页(⑤工作表) Xbar 图和 R 图自动生成,随数据实时刷新,直接截图就能放进月度报告或 8D 报告。
⑤ 判异规则页(⑥工作表) GB/T 4091 的八条判异准则速查,含每条准则的含义解释,培训新人时直接用。
三、模板界面预览
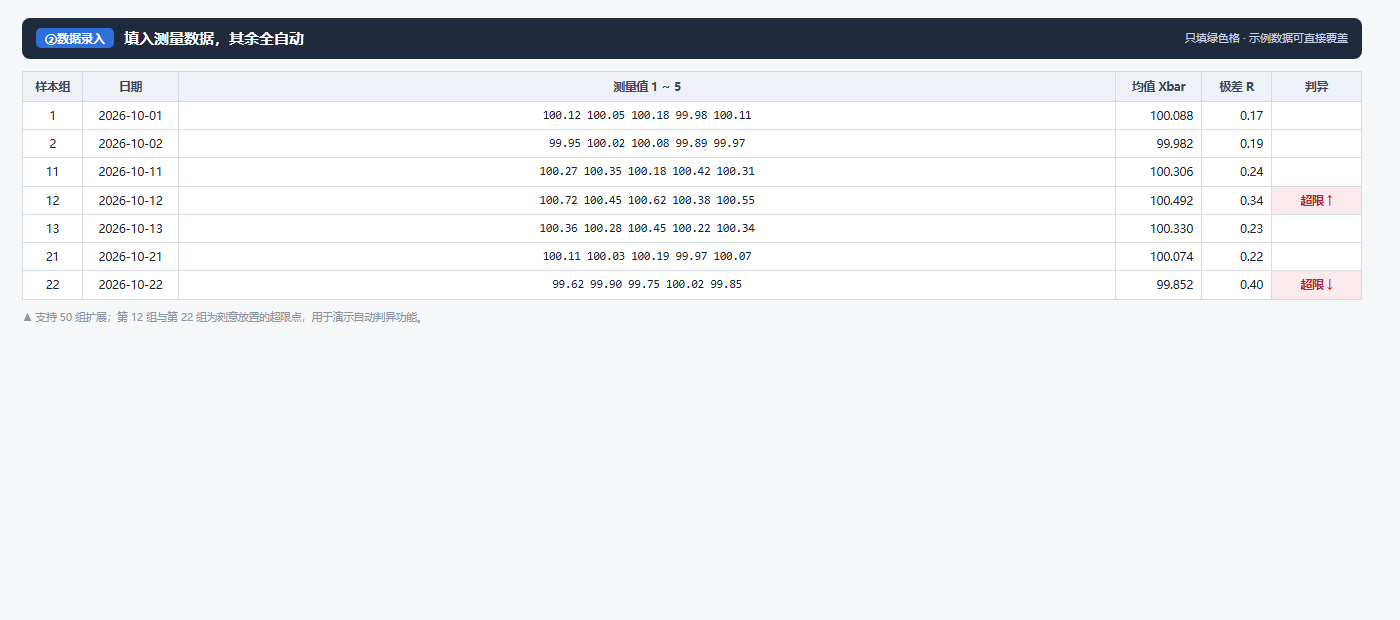
数据录入:只填绿色格,样本组号自动生成
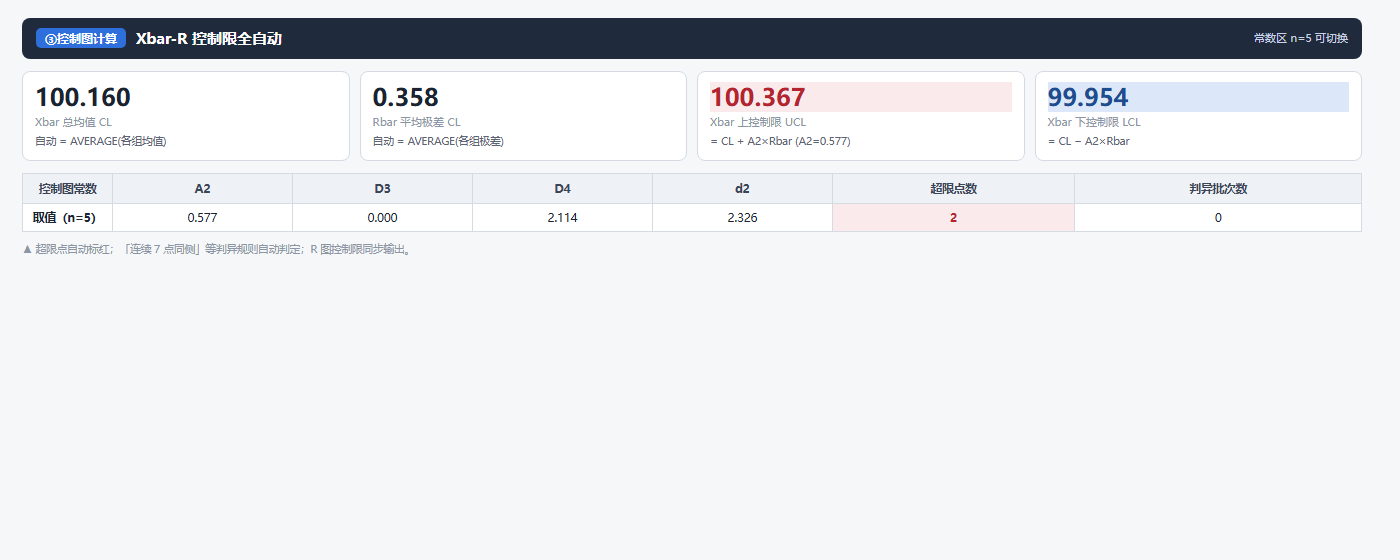
控制限计算:Xbar 图 UCL=100.367、LCL=99.954,第 12 组超限自动标红
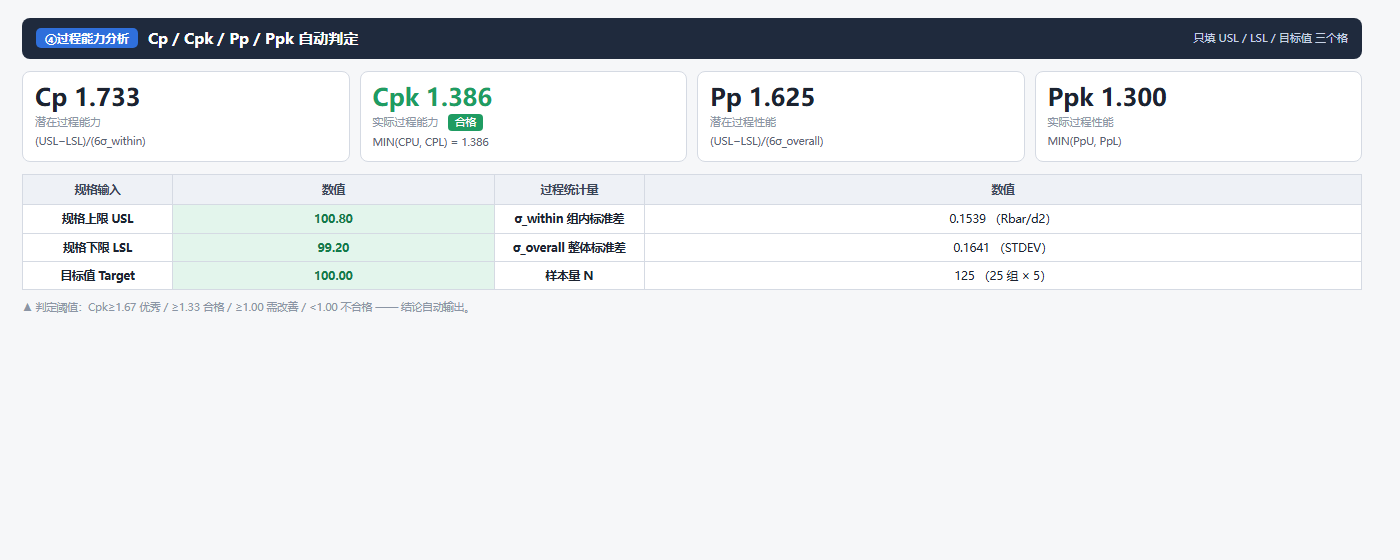
过程能力:Cpk=1.386,自动判定「合格——满足量产要求」
四、怎么用(3 步)
- 清示例数据:把②页 D:H 五列的示例数据删掉,填入你自己的测量值(每组 5 个)。
- 填规格:到④页填 USL、LSL、目标值三个绿格。
- 看结果:控制限、CPK、判定结论全部自动出来,控制图页截图进报告。
全程不需要写一个公式,也不需要装任何插件。Excel 2016 及以上版本、WPS 表格都能直接用。
关于数据安全:模板是纯公式实现,不联网、无宏、无外部链接,你的工艺数据只留在自己电脑里。
五、常见问题
Q1:需要安装额外软件吗? 不需要。Excel 2016 及以上或 WPS 表格直接打开,纯 .xlsx 格式,无需启用宏。
Q2:可以直接用于工厂内部报告和客诉举证吗? 可以。控制限常数与计算口径遵循 GB/T 4091 / ISO 7870 常规控制图规范,图表可直接导出用于品质汇报。
Q3:我的子组大小不是 5 怎么办? 改③页右上角常数区的 4 个单元格即可(附常数换算说明),其余全自动跟着变。
Q4:和 Minitab 相比差在哪? Minitab 是全功能专业统计软件,收费且需培训。本模板聚焦日常最高频的控制图 + 过程能力场景,覆盖约 80% 的日常需求,上手零门槛。
Q5:样本组超过 50 组怎么办? 在②页向下续填,超过 50 组下拉复制公式即可扩展。
六、资料获取
模板文件、SPC 速查卡(常数表 + 判异准则 + Cpk 阈值,可打印贴工位)与示例数据已打包,前往「资源下载」页获取。


