OEE报90%产能却没动:三个口径陷阱与一周65.1%的真账
同一台贴片机、同一个星期,我在三个会上见过三个 OEE:汇报口径 76.4%、按 SEMI E79 标准口径重算 65.1%、把计划保养也算成损失后只剩 53.5%。三个数都对——只是口径不同。口径不改,OEE 就不是效率指标,而是汇报技巧。这篇文章用一周的真实数据把三个陷阱拆开。
一、先看标准的账是怎么算的
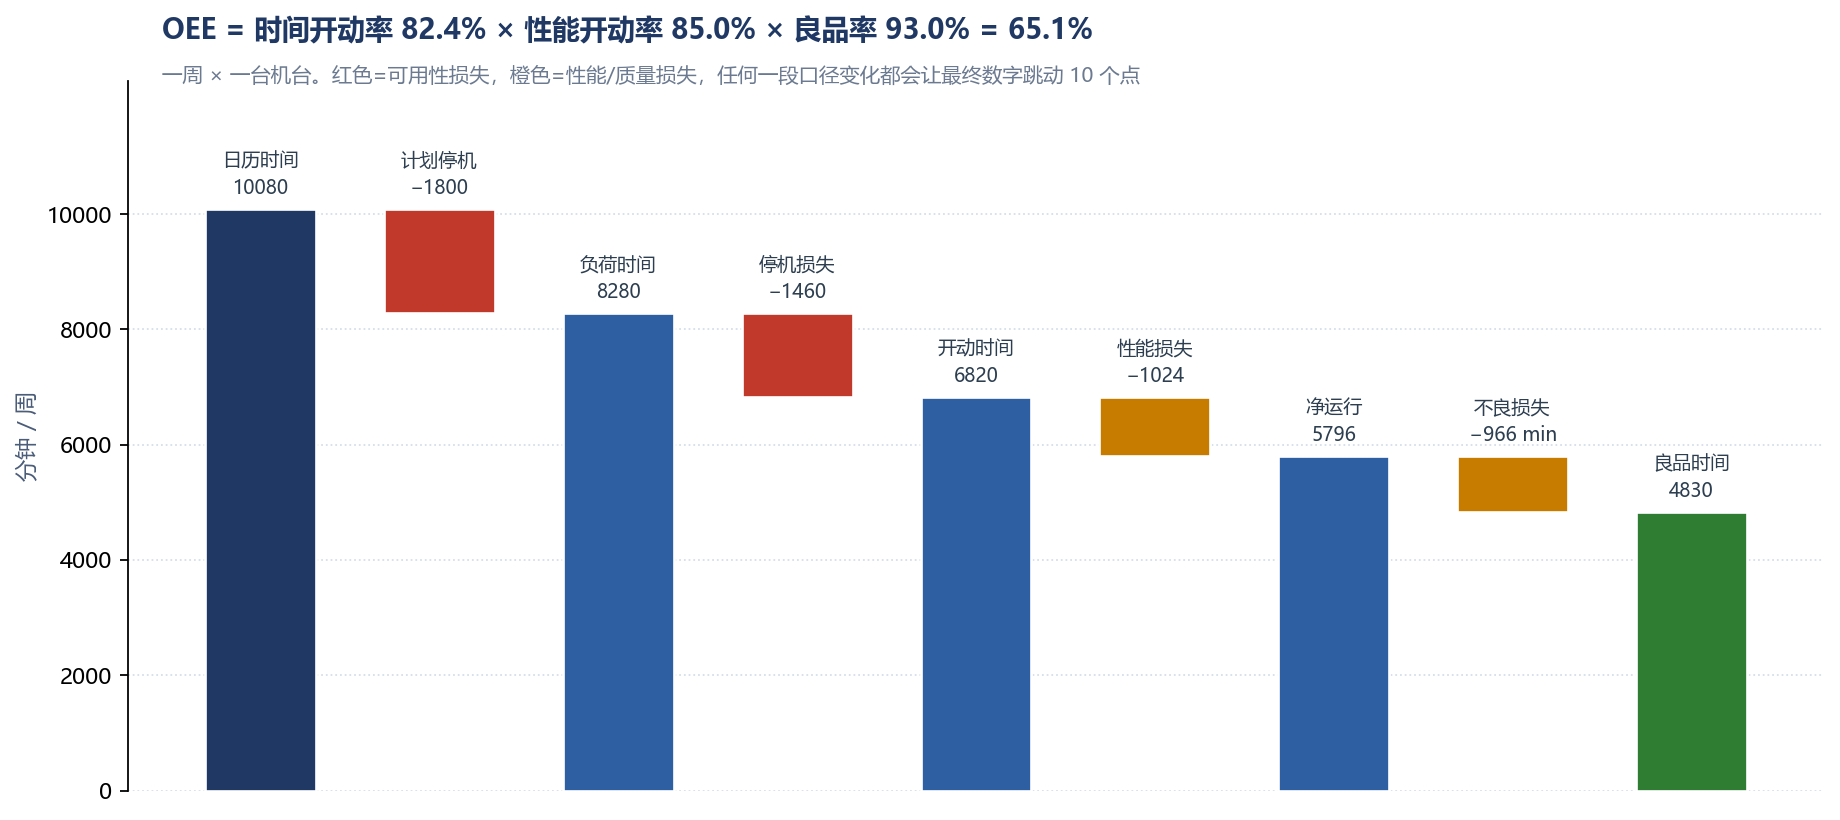
OEE = 时间开动率 × 性能开动率 × 良品率。这台机台一周的账:
| 层 | 分钟/周 | 怎么来的 |
|---|---|---|
| 日历时间 | 10,080 | 7 天 × 1,440 |
| 负荷时间 | 8,280 | 扣无排产 1,440、计划保养 360 |
| 开动时间 | 6,820 | 扣故障 470、换型 380、空等缺料 610 |
| 净运行时间 | 5,796 | 产出 13,800 pcs × 理论节拍 0.42 min |
| 良品时间 | 4,830 | 良品 12,834 pcs × 0.42 |
三率:时间开动率 82.4%、性能开动率 85.0%、良品率 93.0%,OEE = 65.1%。这是 SEMI E79 口径下的诚实数字。
二、陷阱一:把损失记成「计划停机」
把换型 380 和缺料空等 610 从停机损失挪进「计划停机」,负荷时间缩到 7,290,时间开动率立刻从 82.4% 跳到 93.6%;再把返工后合格的 430 pcs 算进良品,OEE 就变成了 76.4%——上升 11.3 个点,机台却一台没改。
判定标准只有一条:「计划」停机必须是事先排定且与产能无关的。保养、无排产算;换型、缺料、待单不算——它们是你要去消灭的损失,不是记账的缓冲垫。
三、陷阱二:理论节拍取哪一档
性能开动率 = 产出 × 理论节拍 ÷ 开动时间。节拍取哪一档,这个比率就怎么变:
- 取铭牌最快档(比如 0.36 min):性能率被压低,机台怎么跑都「不及格」,大家破罐破摔;
- 取历史最慢档:性能率虚高到 95% 以上,降速损失全部隐身;
- 合理做法是取工艺窗口内的标准节拍(本例 0.42 min,由主流产品的程序额定值加权),写进口径表,半年复审一次。
性能损失 = 开动时间 − 净运行时间 = 1024.0 分钟,是这台机台最大的单项损失——但只有节拍口径站得住,这个数才有人信。
四、陷阱三:返工品算不算良品
良品率 93.0% 与 96.1% 之间差着 430 pcs 返工品。对内管理必须按一次通过算(不含返工),返工消耗的产能、人力和再检验成本都藏在差值里;对外承诺交付可以用「最终合格率」,但两套数不能混在一个 OEE 里报。
五、三口径对照表(建议直接进 SOP)
| 口径 | 换型/缺料 | 返工 | 理论节拍 | OEE |
|---|---|---|---|---|
| ① 汇报口径(宽松) | 计入计划停机 | 算良品 | 标准档 | 76.4% |
| ② SEMI E79 标准口径 | 计入停机损失 | 不算良品 | 标准档 | 65.1% |
| ③ 严苛口径(日历基准) | 计入停机损失 | 不算良品 | 标准档 | 53.5% |
跨机台、跨厂区对比之前,先对齐这张表——否则改进排名本身就是错的。
六、改进从哪下手:把损失排队
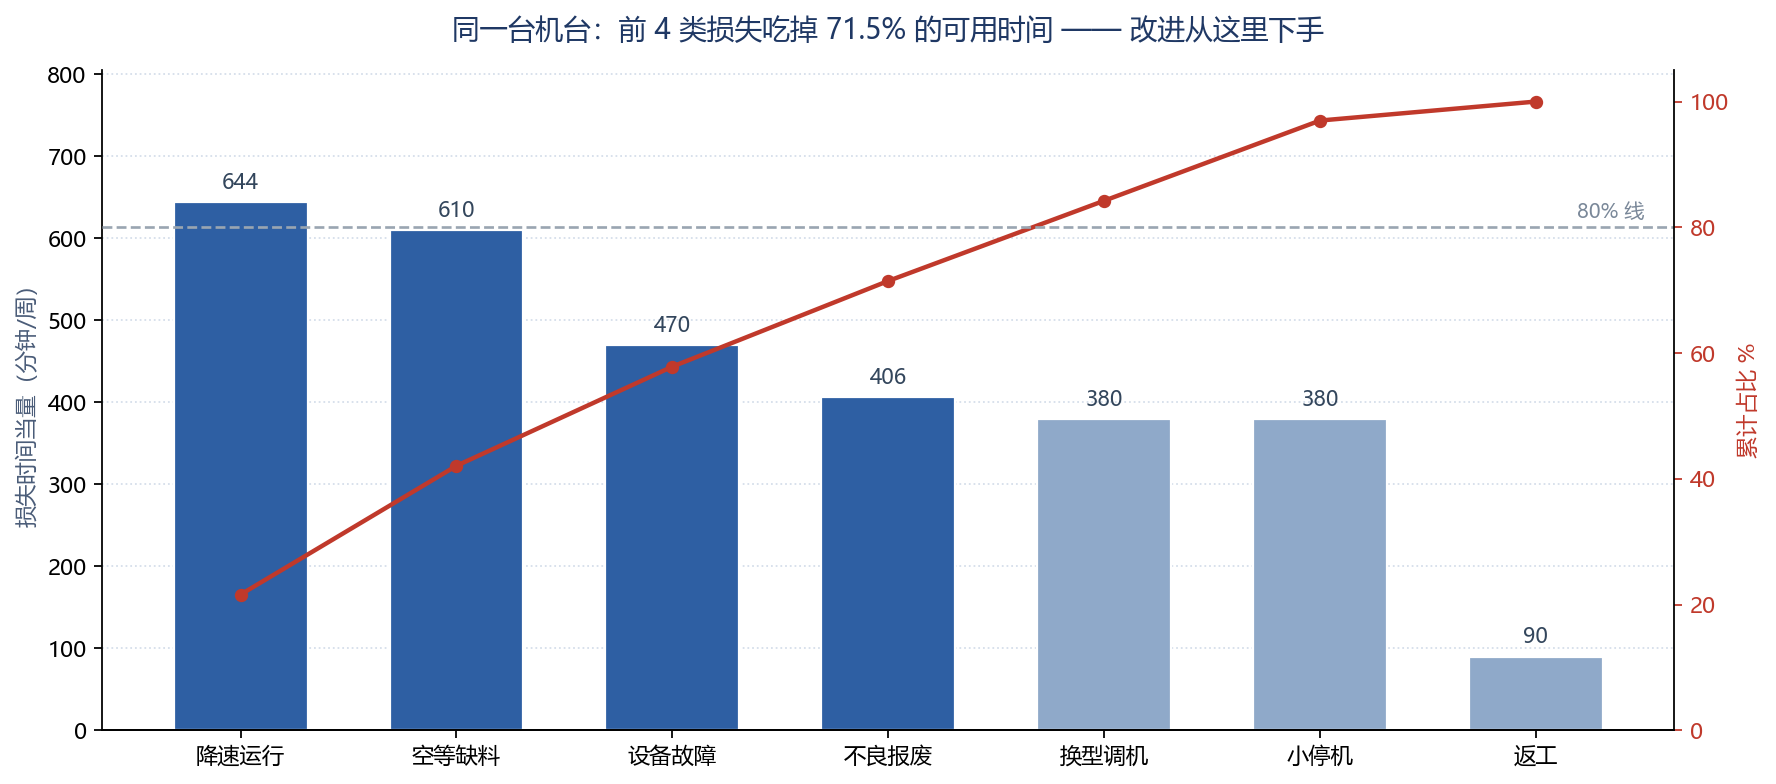
把一周的损失折成时间当量排序:降速 644.0、空等缺料 610、故障 470、不良报废 406(966 pcs × 0.42)、换型 380、小停机 380、返工 90。前四类吃掉 71.5%。经验做法:降速损失先查程序参数与吸嘴/供料器状态,空等查排产与上料策略,故障按停机代码做帕累托——每一个都对应可控的动作,而不是「加强管理」。
OEE 不是越高越好的装饰品,它是损失结构的透视镜:口径统一了,数字才会把你引向最大的那块损失。配套的OEE 六大损失 Excel 工具可以直接套这套口径;损失怎么排序、怎么画累计线,见柏拉图工具一文;更多工具在总库页。