OEE计算Excel模板|六大损失分析 自动评级
OEE 不是算给老板看的数字
很多工厂的 OEE 沦为汇报数字:口径各说各话,数字越报越高,效率却没变好。OEE 真正的价值是把设备损失拆开,告诉你在哪改善。这套《OEE 与停机损失分析》按这个目标设计。
工具结构(3 个工作表)
- ①停机时间录入:每日填计划时间、计划停机、故障、换型、小停机、速度损失、产出、不良数(分钟口径);
- ②OEE 汇总:
- 时间稼动率 A = 运行时间 ÷ 负荷时间;
- 性能稼动率 P = 理论节拍 × 产出 ÷ 运行时间;
- 良品率 Q =(产出 − 不良)÷ 产出;
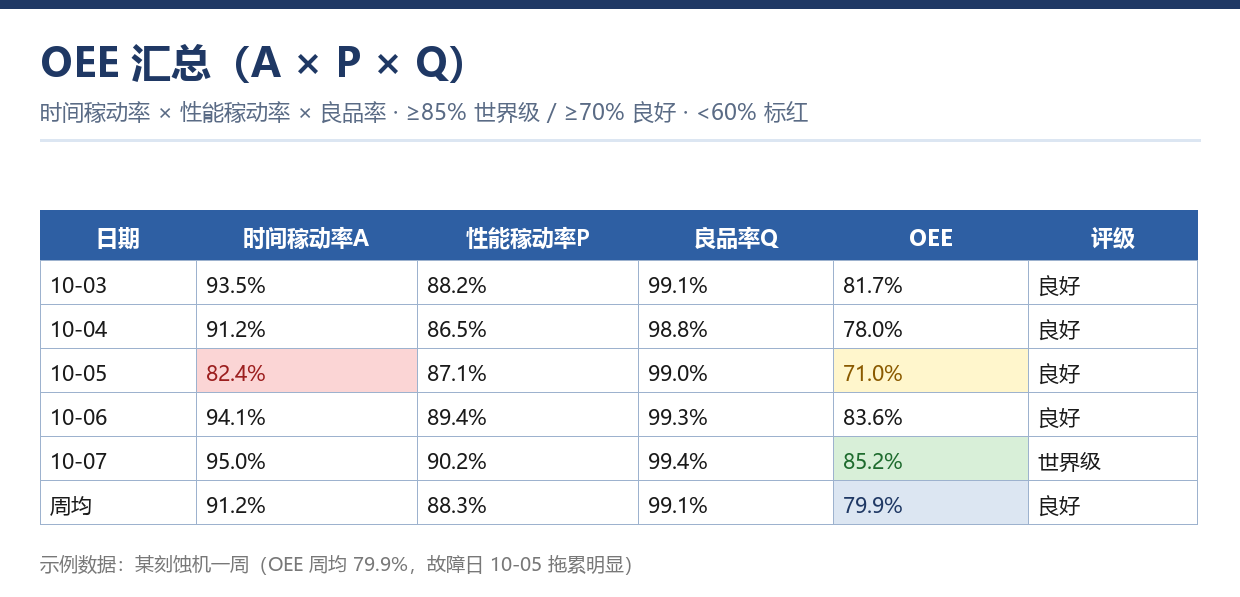
- OEE = A × P × Q,自动评级(≥85% 世界级 / ≥70% 良好 / ≥60% 一般 / <60% 差);
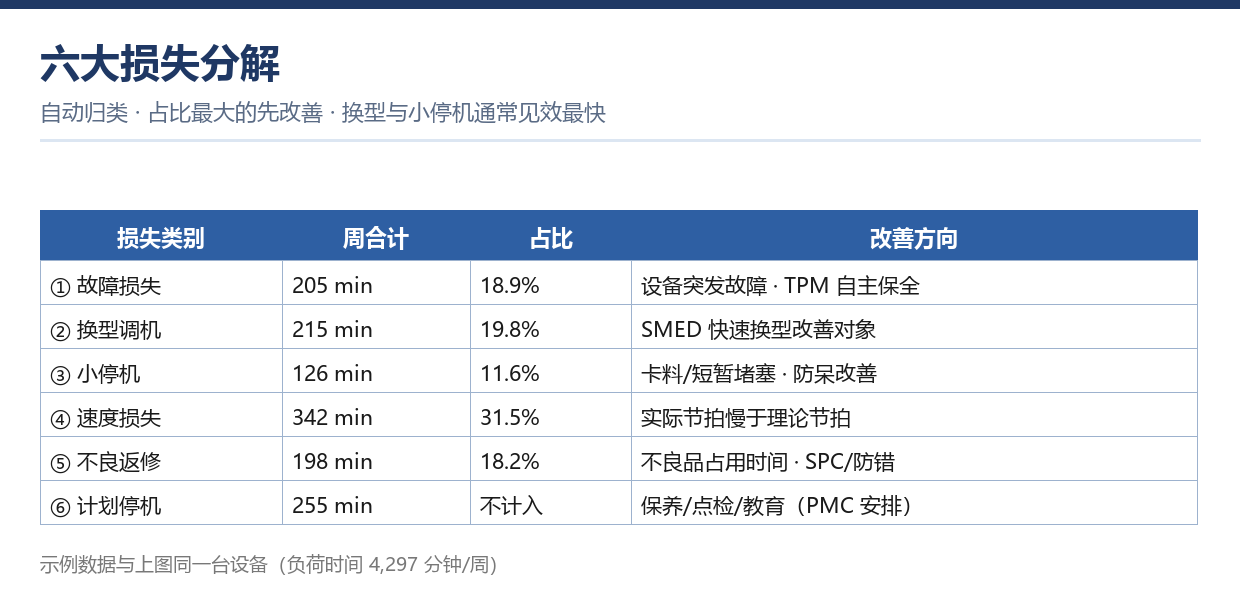
- 六大损失分解:故障/换型/小停机/速度/不良返修逐项分钟数与占比,计划停机单列不计入 OEE;
- ③使用说明:口径定义与改善指引。
示例怎么读
内置示例是一台刻蚀机的一周:OEE 周均 79.9%「良好」,但六大损失显示速度损失占 31.5%、换型占 19.8%——改善资源先砸这两项,而不是看上去吓人的故障损失(18.9%)。这就是六大损失分解的价值:优先级不靠感觉。
改善方向速查(说明页内置)
- A 低 → TPM 自主保全(故障)、SMED(换型)、防呆(小停机);
- P 低 → 节拍平衡、参数优化、卡料根因消除;
- Q 低 → SPC 过程控制、首件确认、防错。
FAQ
Q1:OEE 目标怎么定? A:先连续测 4 周拿到基线,再定「基线 +5~8 个点」的季度目标;直接对标 85% 容易让数据造假。
Q2:换模时间算换型还是计划停机? A:计划内换型算换型损失(计入 OEE);只有保养/点检/教育类才进计划停机。
Q3:多工序的产线怎么算? A:瓶颈工序的 OEE≈产线 OEE;各工序 OEE 相乘会低估,不推荐。
Q4:能接 MES 数据吗? A:MES 导出的时间与产出 CSV 直接粘贴进录入页即可。
资料获取
设备 OEE 与六大损失分析 Excel 模板已整理好,前往「资源下载」页获取。本页表单与站内其它品质/设备类工具可配套使用,打印版已排好 A4 版式,可直接打印签字归档。


