工位扫码进站出站流转(W-Time 全时序管控)实操教程|LED 芯片 CIM-MES 系统
【LED 芯片 CIM-MES 实操教程】第 05 节|全系列共 20 节
全系列灵魂章节。W1-W5 五个时间节点是贯穿 20 节教程的主线,所有工序流转、防错拦截、效率分析、全链路追溯,数据源头都在本节这套"扫码进站 → 校验放行 → 加工 → 报工 → 扫码出站"的标准动作里。
一、功能简介
工位扫码流转管控,是车间执行层的核心模块:车间操作员通过 PDA / 工位触屏扫描批次条码,完成批次进站、生产、报工、出站;系统自动采集 W1~W5 五个时间节点,执行防错校验、超时预警。
它一次解决车间管理四大顽疾:
- 跳站:批次没做清洗就去裂片。进站校验强制核对前道工序 W5 是否完成,跳站直接拦截;
- 无效工时黑洞:批次在工位前等了两小时才开工,但没人知道等了多久、为什么等。W1-W2 等待时长被自动记录,超阈值弹窗告警 + 安灯推送;
- 人工记录不可信:纸单报工的时间、数量可以随便填。W3/W4 由机台信号自动触发,改不了;
- 追溯断链:客户客诉时说不清"这批货每道工序谁做的、什么时候做的、哪个机台加工的"。W-Time + 批次绑定让每颗芯片的"生产履历"自动生成。
W-Time 统一定义(全系列标准):
| 节点 | 含义 | 触发方式 |
|---|---|---|
| W1 | 进站请求时间 | 操作员扫码提交进站 |
| W2 | 进站放行时间 | 校验全部通过,允许开工 |
| W3 | 生产开始时间 | 机台 RUN 信号触发(EAP 自动采集) |
| W4 | 生产完工时间 | 加工 / 测试完成 |
| W5 | 出站完成时间 | 出站校验通过,流转下一工序 |
衍生指标:等待时长 = W2-W1;加工时长 = W4-W3;工位总停留 = W5-W1。
不可修改规则:W-Time 默认不可直接编辑;任何修改必须走【时间修正审批单】,主管审批后生效,全程留审计日志。
二、适用场景
外延(MOCVD)、光刻、刻蚀、清洗、裂片、PL 测试、分选——所有加工工位的上机作业全部适用本节标准动作。
| 角色 | 职责 |
|---|---|
| 车间操作员 | 扫码进站 / 出站、报工录入、响应拦截提示 |
| 组长 | 处理等待超时告警、异常批次初审 |
| 品质 | 出站质检拦截判定、异常批次处理 |
| 主管 | W-Time 修正审批(唯一可以动时间的入口) |
三、前置准备
操作员上岗前确认四件事:
- 人员资质:当前账号已具备本工序操作资质(第 17 节)。没有资质,进站校验会直接拦截——这是特性不是故障;
- 批次条码就位:批次条码由工单拆批生成(第 04 节),标签清晰可扫。条码破损找计划员补打,严禁手抄 batch_id 录入——手抄错一位,整批数据就挂到别的批次上去了;
- 机台 EAP 联机正常:W3/W4 自动采集依赖机台联机(第 15 节)。工位屏幕右上角有联机状态指示灯,红灯先报 CIM 工程师;
- 工位 ESOP 已配置:放行后工位屏幕要展示作业指导书(第 16 节),进站前确认当前工艺版本有绑定 ESOP。
四、字段说明与管控规则
4.1 核心数据字段
| 字段 | 说明 |
|---|---|
| batch_id / order_id | 批次号 / 所属工单 |
| 工序 ID / 工位 ID / 设备 ID / 操作员 ID | 作业四要素,自动记录 |
| W1 / W2 / W3 / W4 / W5 | 五个时序节点 |
| 投入数量 / 良品 / 不良 / 报废 | 报工数量四项 |
| 不良代码 | 按不良分类标准选择 |
| 等待时长(W2-W1)/ 加工时长(W4-W3)/ 工位停留(W5-W1) | 系统自动计算 |
| 校验结果 / 预警标识 | 拦截与告警记录 |
4.2 管控规则(必背五条)
- W1:扫码即写入,等待计时开始。W1-W2 超过工艺路线配置的等待预警阈值 → 弹窗告警 + 安灯推送;
- W2:五重校验全部通过才写入,缺一不可(见第五节操作流程);
- W3:机台启动、EAP 收到 RUN 信号自动写入,操作员无法手填;W3-W4 超过加工超差阈值预警;
- W4:机台完工信号 / 操作员确认后写入;W1-W5 总停留超时触发 WIP 滞留预警;
- W5:出站校验通过后写入。此后普通操作员不可修改任何 W-Time,修改必须走时间修正审批单 + 审计日志。
五、完整操作流程
5.1 进站(W1 → W2)
第一步:扫码发起进站。 操作员在 PDA / 工位触屏扫描批次条码,系统写入 W1 进站请求时间,等待计时开始。
第二步:系统自动执行五重校验(毫秒级,无感):
- 前道工序 W5 是否完成(防跳站);
- 本工序是否在工艺路线内;
- 操作员是否具备本工序资质;
- 批次是否处于冻结状态;
- 机台配方版本与 MES 生效版本是否一致(第 03 节)。
第三步:分支判断。
- 全部通过 → 写入 W2 放行时间,工位屏幕自动展示当前工艺版本对应的 ESOP 作业指导书,批次进入待加工状态;
- 任一失败 → 直接拦截,界面明确提示拦截原因(如"前工序 PL 测试未出站"),流程终止。批次原地等待,不要反复扫码硬试——拦截原因不消除,扫一百次都是拦截。
5.2 加工(W3 → W4)
第四步: 操作员按 ESOP 上料,启动机台。EAP 收到机台 RUN 信号 → 自动写入 W3。
第五步: 机台加工中,EAP 同步采集工艺参数并绑定批次(供 SPC / FDC 分析,第 13、14 节)。
第六步: 加工完成,机台回传完工信号(或操作员确认完工)→ 写入 W4。
5.3 报工与出站(W5)
第七步:报工录入。 操作员在工位界面录入:投入数量、良品数、不良数、报废数,并从下拉列表选择不良代码。
第八步:扫码发起出站。 再次扫描批次条码,系统执行出站校验:
- 投入产出平衡:良品 + 不良 + 报废 = 投入数量,差片必须说明去向;
- 不良超标校验:不良率超过该工序管控线 → 拦截;
- 质检拦截判断:工序配置了"出站必检"或 IPQC 在加工中判了 NG → 拦截。
第九步:分支判断。
- 校验通过 → 写入 W5 出站完成时间,批次自动流转到下一工序,W5-W1 总停留时长自动归档;
- 校验失败 → 锁定批次,等待品质处理;异常处理完成、品质解封后,重新扫码出站。
六、流程图讲解
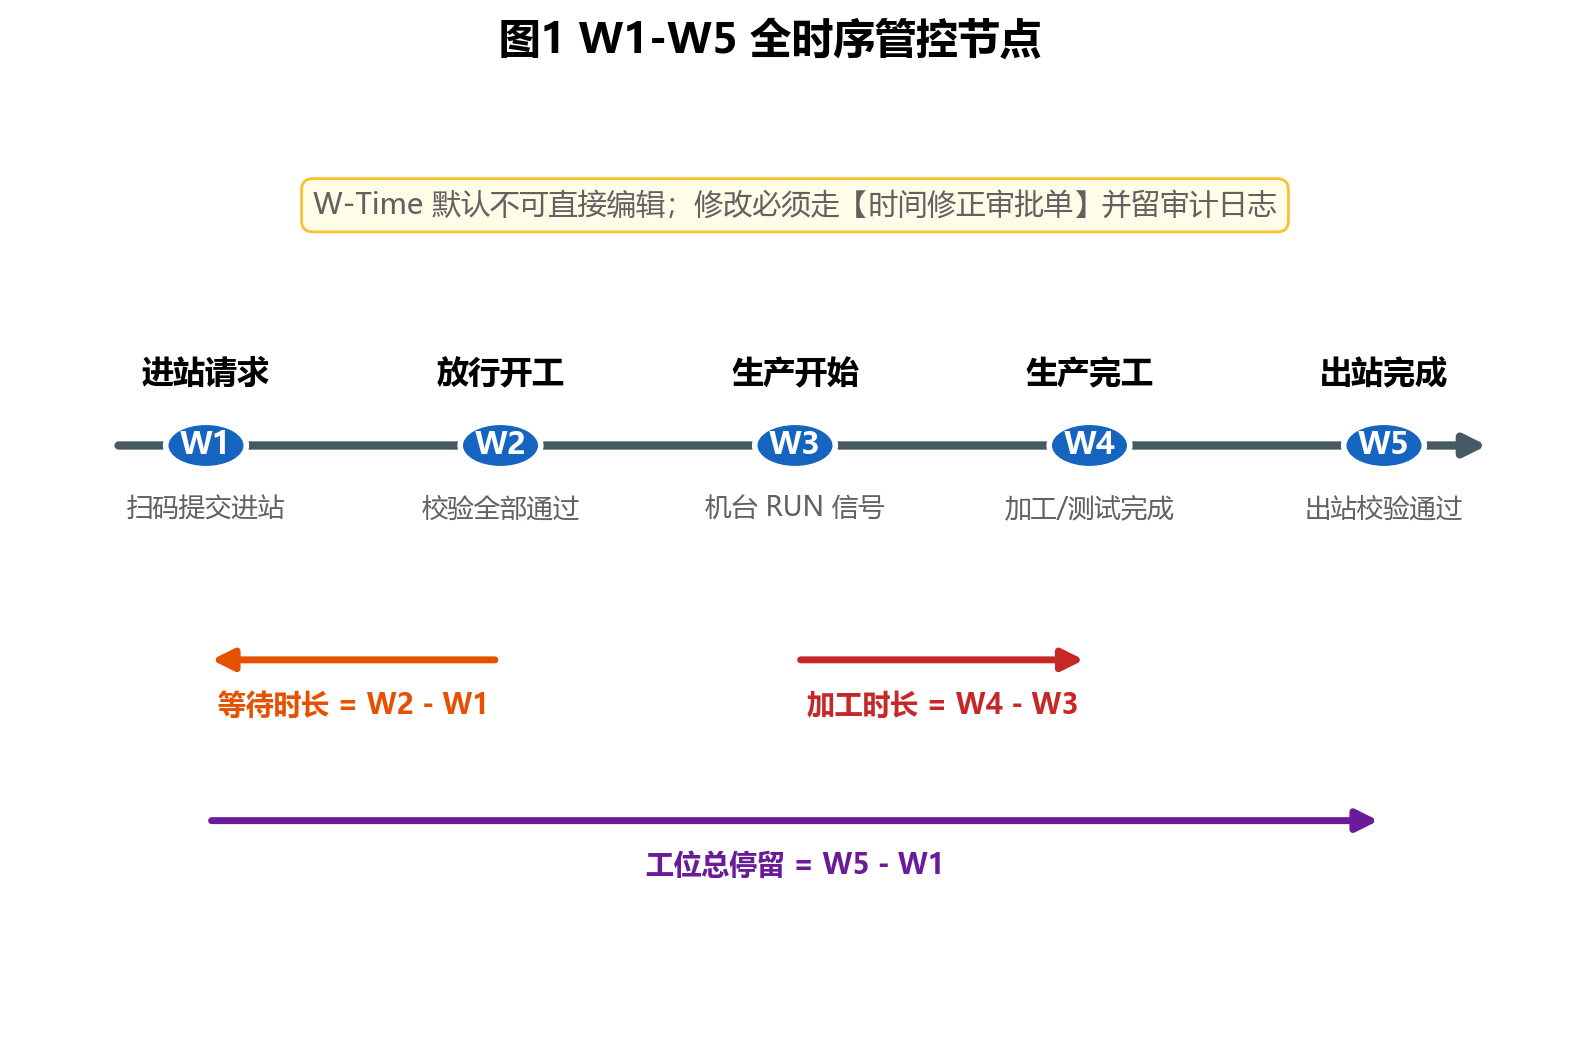
先记住这条时间轴。三个衍生指标分别回答三个管理问题:等待时长(W2-W1)回答"批次为什么堵在工位门口";加工时长(W4-W3)回答"机台是不是越跑越慢";工位总停留(W5-W1)回答"在制品是不是积压了"。第 20 节的 YMS 报表会把这三个指标按工位、机台、班组聚合分析。
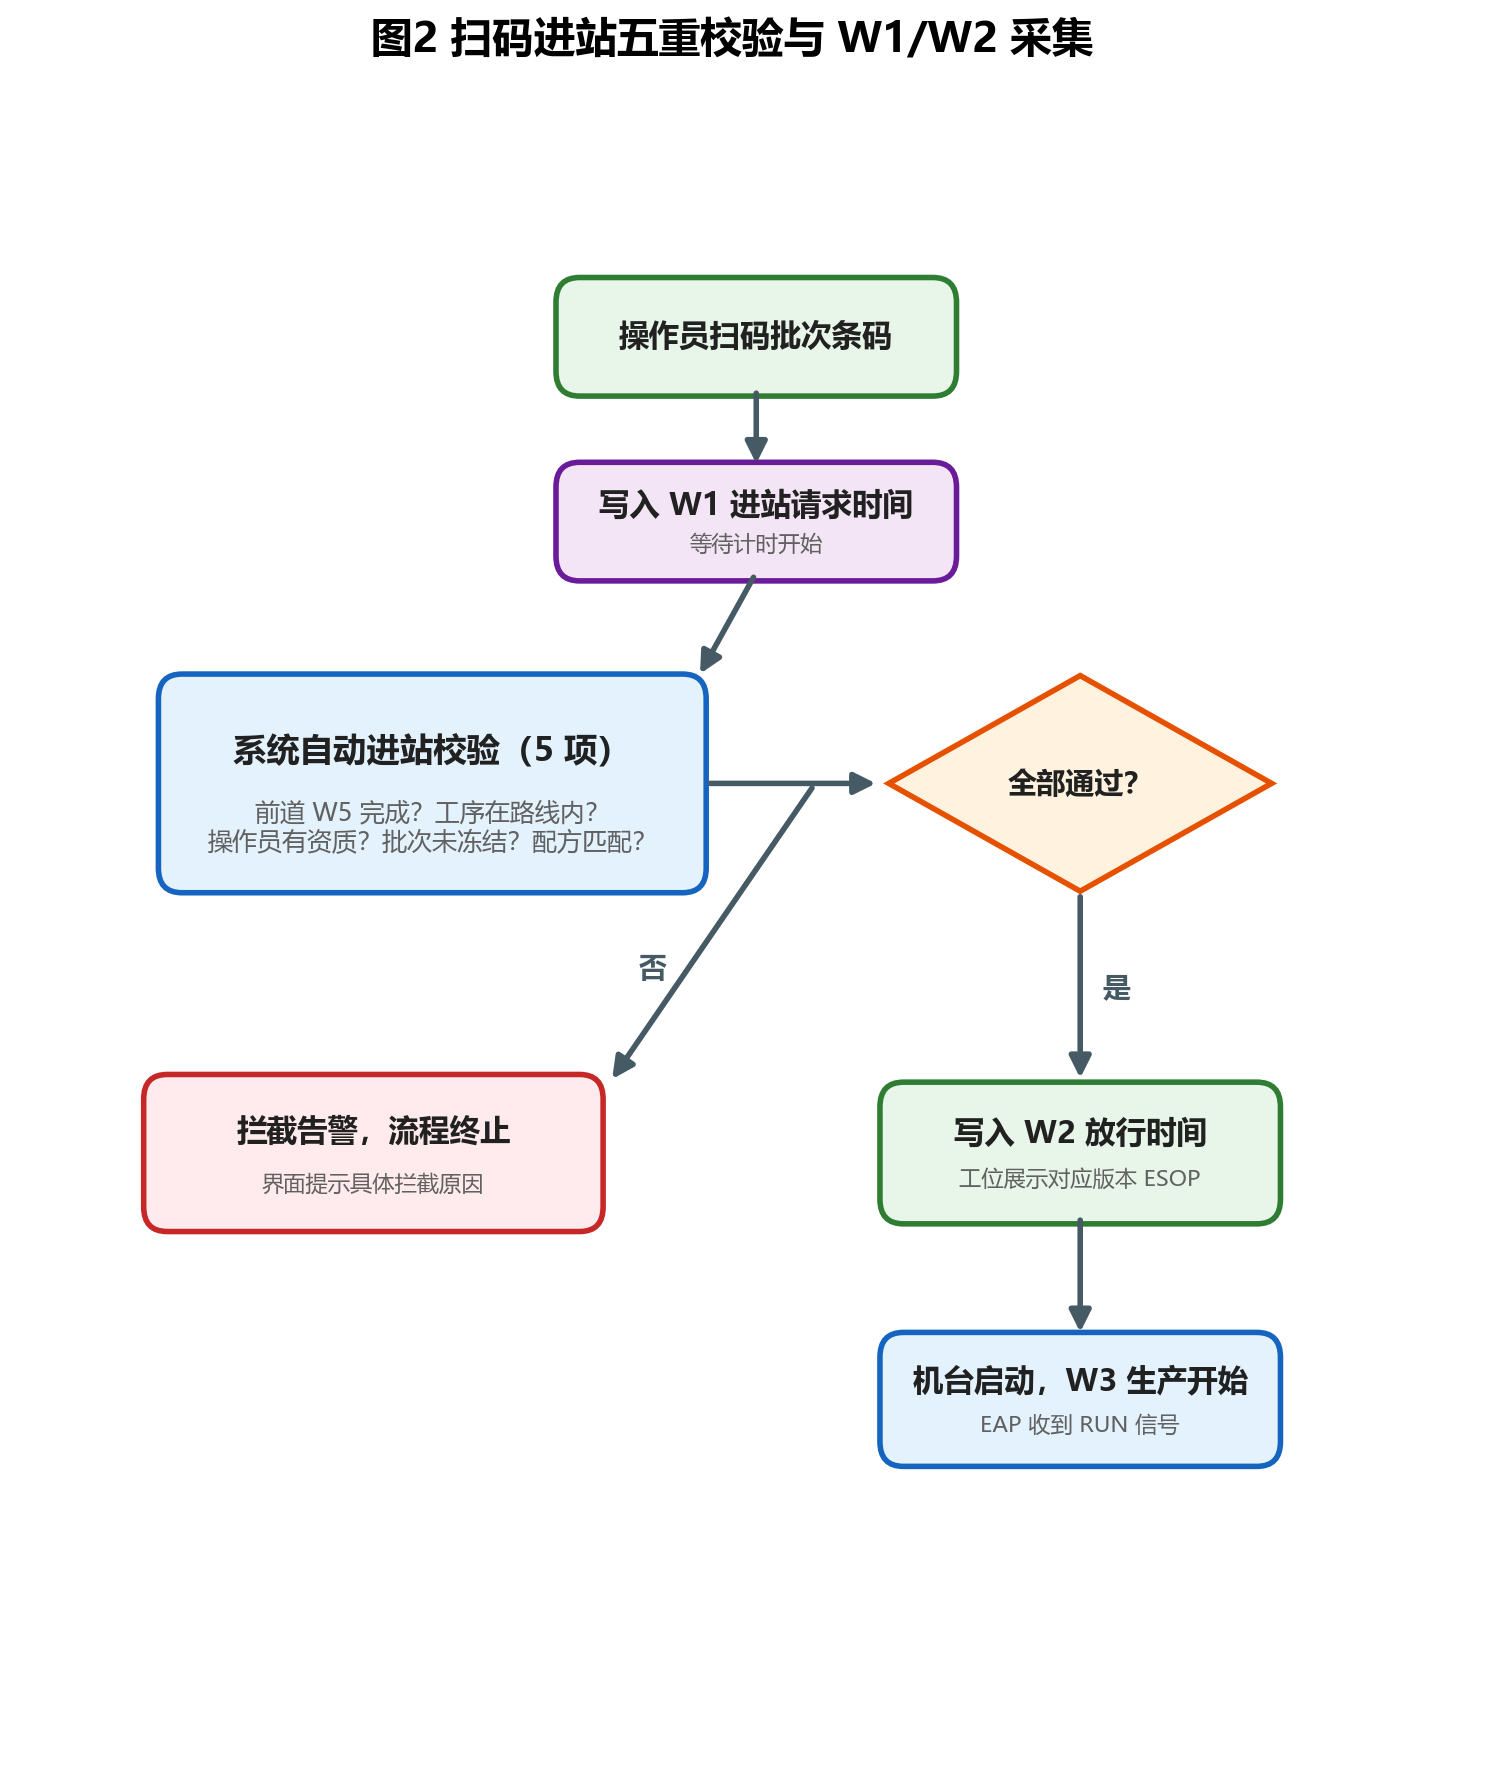
进站是防错的第一道闸。五重校验里,四项是"资料齐不齐、人有没有资格"的静态核对,配方比对是动态的机台交互。对操作员来说只有两种体验:扫一下,过;扫一下,被拦。被拦不是系统坏了,是系统在替你挡事故——看提示、消原因、再扫码。
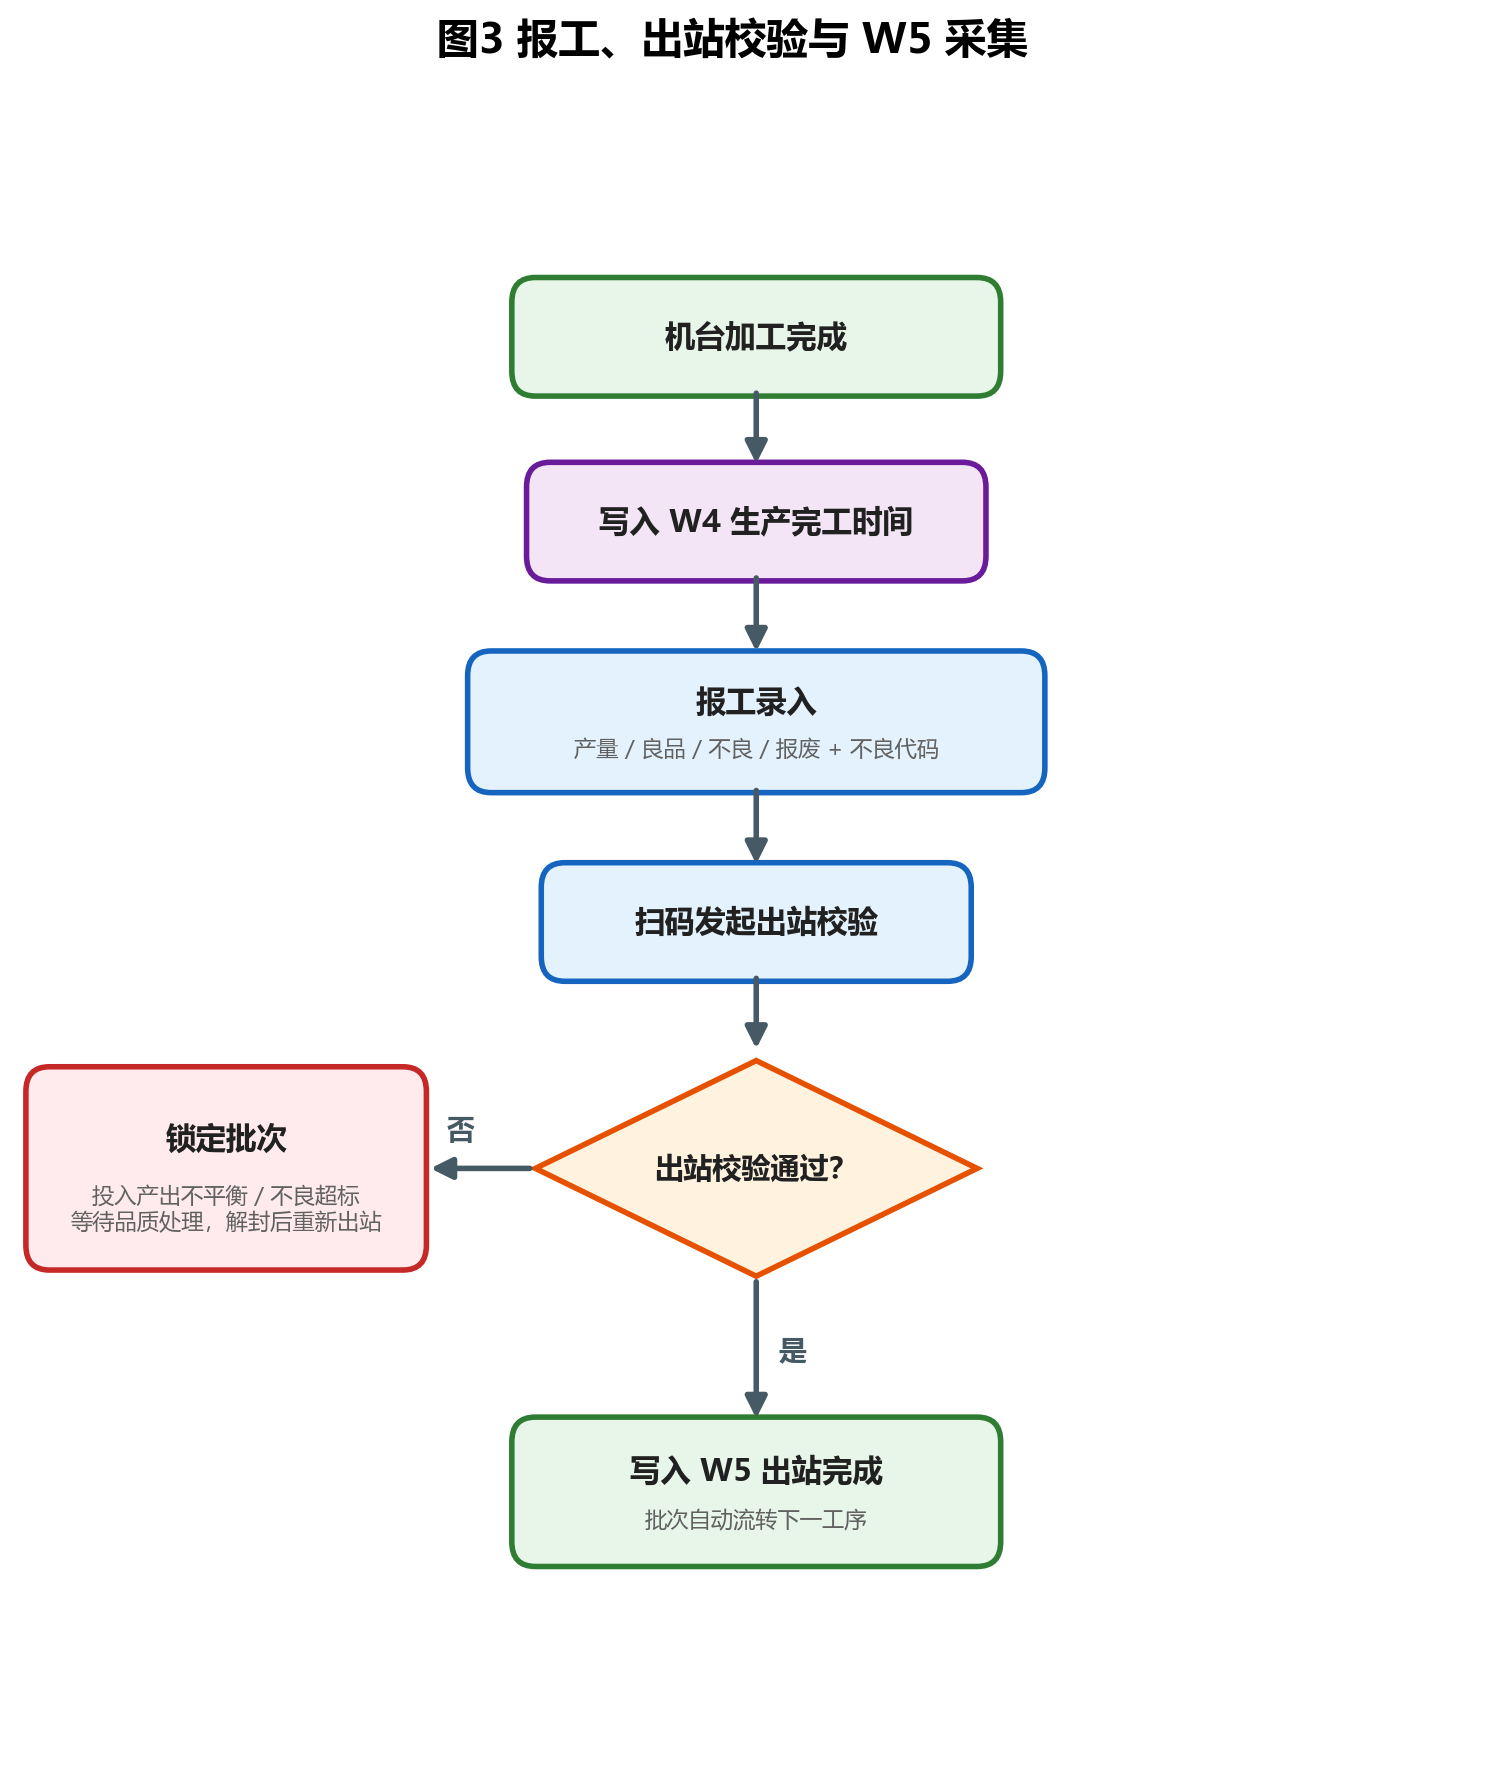
出站是防错的第二道闸,核心是数量平衡:投入 = 良品 + 不良 + 报废。差片(碎片、丢失、数量对不上)必须走异常说明流程——这不是为难操作员,而是保证每颗芯片"来有影、去有踪"。锁定的批次走品质异常处理,解封后重新出站,锁定期间的处理记录全部留痕。
七、常见报错与排查
| 报错提示 | 拦截原因 | 排查方法 |
|---|---|---|
| "进站拦截:前工序未出站(跳站)" | 上一道工序还没有 W5 记录 | 确认批次是否漏扫上一工序出站;漏扫联系组长补录(走时间修正审批) |
| "进站拦截:操作员无本工序操作资质" | 账号资质不覆盖本工序 | 联系主管按第 17 节流程维护资质;无证不得上机 |
| "进站拦截:批次已冻结" | 品质锁定 / 工单暂停 / 异常单未闭环 | 查批次冻结原因,找品质或主管解封 |
| "进站拦截:机台配方版本不匹配" | 机台 Recipe 与系统版本不一致 | 按第 03 节排查,工艺工程师重新下发配方 |
| "出站拦截:投入产出数量不平衡" | 良品+不良+报废 ≠ 投入数 | 核对报工数量;碎片走报废登记,禁止单边硬凑数 |
| "出站拦截:不良率超标" | 不良数超过工序管控线 | 停线检查,品质判定后放行或转异常评审 |
| "W3 长时间未采集" | EAP 断连,机台信号丢失 | 查工位联机指示灯,报 CIM 工程师恢复联机后补录 |
现场经验:拦截提示一定看清再动手。最高频的误操作是批次被冻结后操作员反复扫码,扫了十几遍来一句"系统坏了"。拦截原因是界面写明的,按提示找对应的人(组长 / 品质 / 工艺)处理,比反复扫码快十倍。
八、业务注意事项与审厂合规要点
业务注意事项:
- 先扫码后上机:顺序不能反。先上机后扫码会导致 W3 前的等待时间丢失,等待时长数据失真;
- 报工当场录:报工拖到下班前批量补录,W4 和报工时间的偏差会污染效率分析;
- 不良代码如实选:不良代码是第 20 节良率根因分析的原料,图省事全选"其他",分析就废了;
- 时间修正走审批:主管也不要直接改时间——审批单就是给审厂准备的"改时间都有据可查"。
审厂合规要点(IATF16949 核心得分点):
- 自动采集优先:W3/W4 由机台信号自动触发,人工干预最小化——客户最认这个,"系统记录的"比"人填的"可信一个量级;
- 修改全留痕:每次 W-Time 修正都有审批单号、修改前后值、审批人、审批理由,审计日志不可删改;
- 追溯完整链:任一批次可回放完整时序链(每道工序 W1-W5 + 机台 + 操作员 + 数量),一键导出(第 19 节)——这是车灯、MiniLED 客户审厂的必查项。
九、本节落地检查表
- [ ] 操作员资质已在系统内生效(不是只持有纸质证书)
- [ ] 批次条码一批一码,现场无手抄 batch_id 录入
- [ ] 各工位 EAP 联机状态灯常绿,断连有告警
- [ ] ESOP 已按工艺版本绑定,进站自动展示
- [ ] 报工当班完成,不隔班 / 不批量补录
- [ ] 不良代码表覆盖现场 90% 以上场景
- [ ] W-Time 修正 100% 走审批单,无直改
- [ ] 每周抽 3 个批次检查 W-Time 链完整性
---
下一篇预告:第 06 节《IQC 来料检验功能实操教程》——从车间回到源头:晶圆、MO 源到货怎么检,不合格怎么拦在产线之外。