Cpk怎么算才算对:三种口径、样本量与判定,附手算示例
先把结论放在前面
Cpk 不是「质量分」,它只回答一句话:把 3σ 宽度的过程分布装进规格线后,两边还各剩几个 σ 的余量。算 Cpk 之前,比套公式更要紧的是三件事:σ 用哪个口径、样本量够不够、数据是不是正态。这三件没对齐,同一个数据集能算出 0.87 和 1.14 两个完全不同的结论——本文最后的手算示例就会演示这一点。
一、Cp 与 Cpk:一个看宽度,一个看位置
Cp = (USL − LSL) / 6σ,它只关心规格带宽是不是容得下 6 个 σ,完全不看分布中心在哪。所以 Cp 高不代表良率高——分布可以整体偏到规格线边上,Cp 照样漂亮。Cpk 在此之上补了位置信息:
- Cpu = (USL − x̄) / 3σ,看上规格线还剩多少余量;
- Cpl = (x̄ − LSL) / 3σ,看下规格线还剩多少余量;
- Cpk = min(Cpu, Cpl),取更危险的一边。
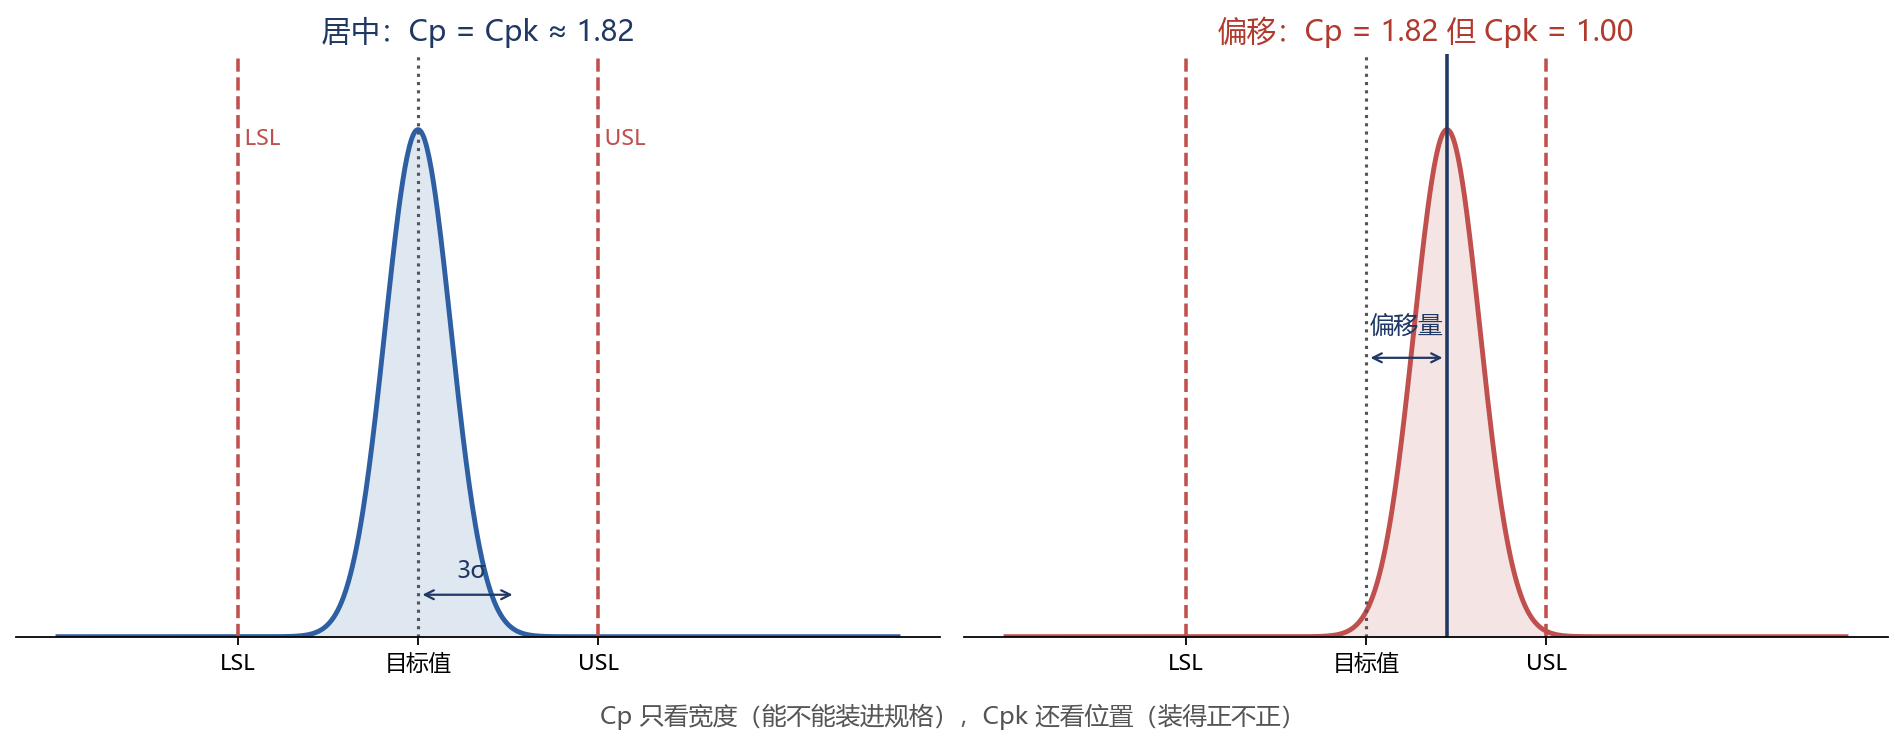
上图右边的情形是最典型的陷阱:过程很稳(σ 很小,Cp = 1.82),但中心整体偏移了,Cpk 掉到 1.00。遇到 Cp 与 Cpk 差距大,第一反应不是算得更精细,而是先找偏心的原因——通常是设备设定漂移、刀具/腔体状态变化或来料批次差异。
二、σ 用哪个口径:同一个数据,三个 Cpk
Cpk 公式里的 σ 有三种常用口径,算出来的数可以差 30% 以上:
| 口径 | 怎么算 | 反映什么 | 什么时候用 |
|---|---|---|---|
| 组内 σ(短期能力,Cpk) | 子组极差法 R̄/d₂ 或移动极差 MR̄/1.128 | 相邻批次/相邻片之间的瞬时波动 | 验收机台、考核瞬时稳定性 |
| 整体 σ(长期能力,Ppk) | 全部数据的标准差(除以 n−1) | 含漂移、批次差、班次差的总波动 | 对客户承诺能力、月度质量报告 |
| 子组间 σ | 各子组均值的标准差 | 时间维度的漂移分量 | 诊断漂移来源、APC 设计 |
经验关系:存在组间漂移时 Ppk < Cpk(整体波动把长期能力吃掉);相邻数据强相关(自相关)时会出现 Ppk > Cpk 的反常——比如连续测同一片晶圆的 25 个点,相邻点几乎一样,移动极差被低估,σ_within 假性偏小,Cpk 虚高。抽样设计要先保证样本独立,再谈能力。
三、样本量:n=25 的 Cpk 为什么不能当能力证据
σ 本身是估计值,n 越小它越飘。对实测 Cpk = 1.33 的过程,n = 25 时的 95% 单侧置信下限只有约 1.09——也就是说,真实能力可能不到 1.1,达不到客户要求的 1.33。要把置信下限托到 1.25 以上,通常需要 n ≥ 100 量级(且要覆盖机台、腔体、班次等主要波动源)。
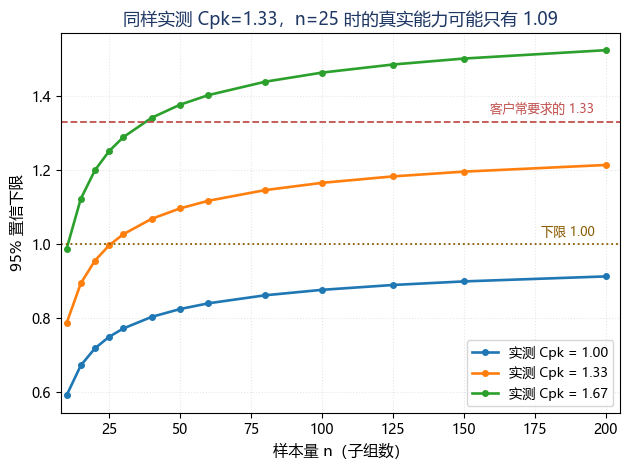
落地做法:给客户的 Cpk 报告,除了实测值,把置信下限一起写上。一行「Cpk = 1.33 (95% LCL = 1.21, n = 125)」比裸数字可信得多,也免得被质量工程师当场追问。
四、手算示例:25 个膜厚数据,两个口径差了 0.27
规格:LSL = 4.80,USL = 5.20(目标 5.00)。25 个测量值:
4.95, 5.02, 5.08, 4.99, 5.11, 5.03, 4.97, 5.06, 5.01, 5.09, 5.00, 4.94, 5.05, 5.12, 4.98, 5.03, 5.07, 4.96, 5.02, 5.10, 5.04, 4.99, 5.06, 5.01, 5.05
第一步:算中心。x̄ = 125.73 / 25 = 5.0292
第二步:整体 σ(长期口径)。Σ(x−x̄)² = 0.06039,s = √(0.06039/24) = 0.0502。
第三步:组内 σ(移动极差口径)。24 个移动极差之和 = 1.78,MR̄ = 0.0742,σ_within = MR̄ / 1.128 = 0.0658。
第四步:两套指数。
| 指标 | 整体口径(长期) | 组内口径(短期) |
|---|---|---|
| σ | 0.0502 | 0.0658 |
| Cp / Pp | Pp = 1.33 | Cp = 1.01 |
| 上侧 | Ppu = 1.14 | Cpu = 0.87 |
| 下侧 | Ppl = 1.52 | Cpl = 1.16 |
| 能力结论 | Ppk = 1.14 | Cpk = 0.87 |
同一个数据集,长期口径 Ppk = 1.14「及格边缘」,短期口径 Cpk = 0.87「不合格」。读法:相邻片的波动(MR̄ = 0.074)明显大于整体离散度,说明波动主要来自片与片之间的随机因素(腔体状态抖动、装夹差异),而不是缓慢漂移——改善方向是缩短期内的随机波动源,而不是加 APC 补漂移。口径选错,改善方向就选错。
五、四类常见误判
- 拿验收数据当长期能力:机台验收是短时间、同批料、同一班次测的,Cpk 好看是应该的;对客户承诺要用覆盖多批次多班次的 Ppk。
- 非正态硬算 Cpk:颗粒计数、缺陷数这类偏态数据,直接套正态公式会严重误判,应先做正态性检验,不合格就转用 PPM 法或非参数方法。
- 单边规格忘掉方向:平面度、粗糙度只有上限,Cpk 就取 Cpu,别套双规格公式。
- 子组抽样不独立:一个子组里放同一片的 5 个测点,组内极差趋近于零,控制限收得极窄,天天假报警。
六、判定与行动
| Cpk(95% LCL) | 状态 | 该做什么 |
|---|---|---|
| ≥ 1.67 | 充足 | 可考虑放宽抽检频次,把监控资源挪给薄弱工序 |
| 1.33 ~ 1.67 | 合格 | 维持 SPC 监控,关注趋势项 |
| 1.00 ~ 1.33 | 临界 | 加严监控频次,启动波动源排查(MSA 先确认测量系统没问题) |
| < 1.00 | 不足 | 100% 检验兜底 + 立项改善,不允许只「调参数」不改管理流程 |
注意判据要用置信下限对表,不是实测值——这是大多数报告里被漏掉的一步。
配套工具(可直接下载)
- CPK过程能力计算器(Excel) —— 可直接下载 zip
- SPC控制图分析工具 —— 可直接下载 zip
- MSA GR&R 计算器(本文口径换算同源) —— 可直接下载 zip
全部工具解压即用;同系列 10 套 SOP 表单与 Excel 工具见「资源下载」页的工具专区。
七、配套工具与延伸阅读
本文涉及的 Cpk/SPC 自动计算模板、控制图工具,已整理在站内,可直接套用:
- SPC与质量分析工具包(75款)|控制图·Cpk·MSA·FMEA 实战工具
- GR&R计算器Excel模板|MSA自动分析 %GRR与ndc判定 —— 算 Cpk 之前先确认测量系统本身过关
- 柏拉图Excel模板|良率分析自动生成 FPY趋势图 —— 能力改善之后,用柏拉图定位下一个关键少数
- OEE计算Excel模板|六大损失分析 自动评级
更多工具前往「资源下载」页获取。