FDC与SPC到底谁管什么:一张对照表说清监控分工
一句话分工
SPC 管「产品结果稳不稳」,FDC 管「设备过程偏没偏」。SPC 看的是测出来的结果(CD、膜厚、缺陷数、良率),FDC 看的是产生结果的过程参数(功率、压力、温度、气流)。两者不是二选一,是上下游:设备先异常,产品后遭殃。监控体系设计的全部要点,就是把这两层的分工和联动定清楚。
一、两层监控的对象与节奏
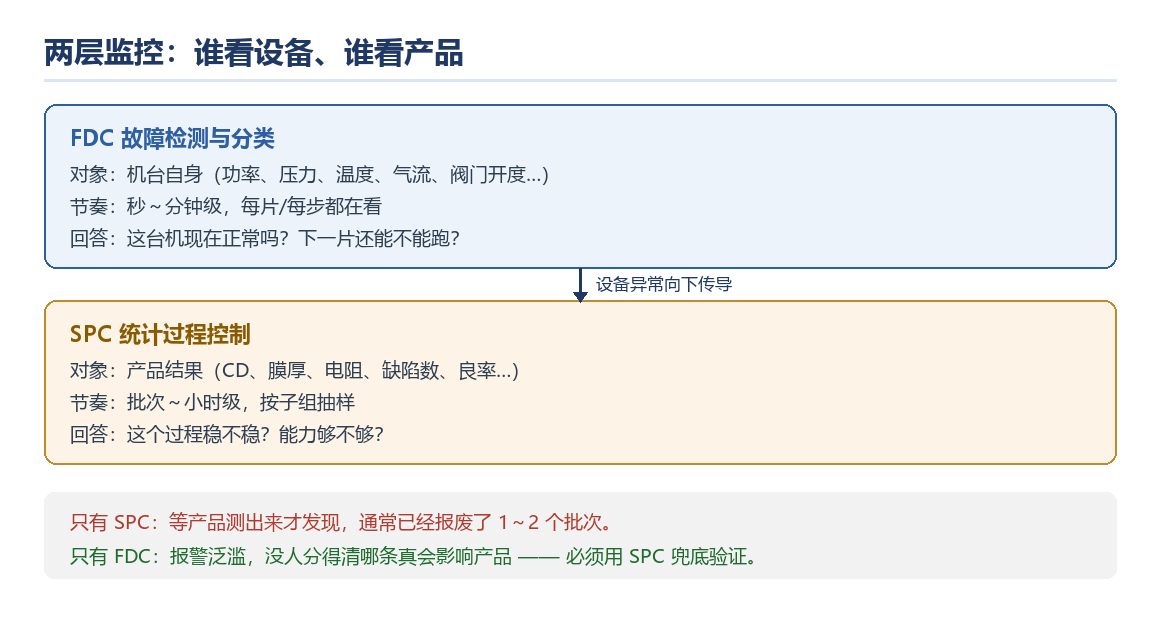
两个关键差异决定了它们必须互补:
- 节奏差两个量级:FDC 每片、每一步都在采(秒~分钟级);SPC 按子组抽样、按批次判异(批次~小时级)。
- 因果方向相反:参数异常在先、结果异常在后。从参数开始漂到产品 measurable 超差,中间往往隔着几十片在制品。
二、对照表:六个维度定分工
| 维度 | SPC 统计过程控制 | FDC 故障检测与分类 |
|---|---|---|
| 监控对象 | 产品测量值(CD/膜厚/缺陷/良率) | 机台参数(RF功率/压力/温度/气流/阀门) |
| 数据来源 | 量测系统(含 inline metrology) | 设备传感器,经 SECS/GEM 由 EAP 采集 |
| 采样节奏 | 按子组抽样,批次~小时级 | 每片每步全采,秒~分钟级 |
| 判异依据 | 控制限 ±3σ + 判异规则(连续7点同向等) | 规格限 + 趋势/轨迹/多元模型(对比 golden trace) |
| 典型动作 | 停线、隔离在制品、发起 OCAP | 预警、限制投产、触发参数复核 |
| 责任角色 | 品质/PIE 主导 | 设备工程师主导 |
三、只做 SPC:为什么总是晚一步
SPC 的判据是「测量值超限」,而参数漂移到产品可测出超差,中间有滞后。下面这张图是最常见的情形:机台参数从第 30 片开始缓慢上漂,FDC 在第 62 片就按「连续 7 点同向」的趋势规则报了警;等 SPC 的控制限真正被击穿,已经是第 75 片——中间这十几片,就是 FDC 买回来的提前量,也是还没流到下游的不良品。
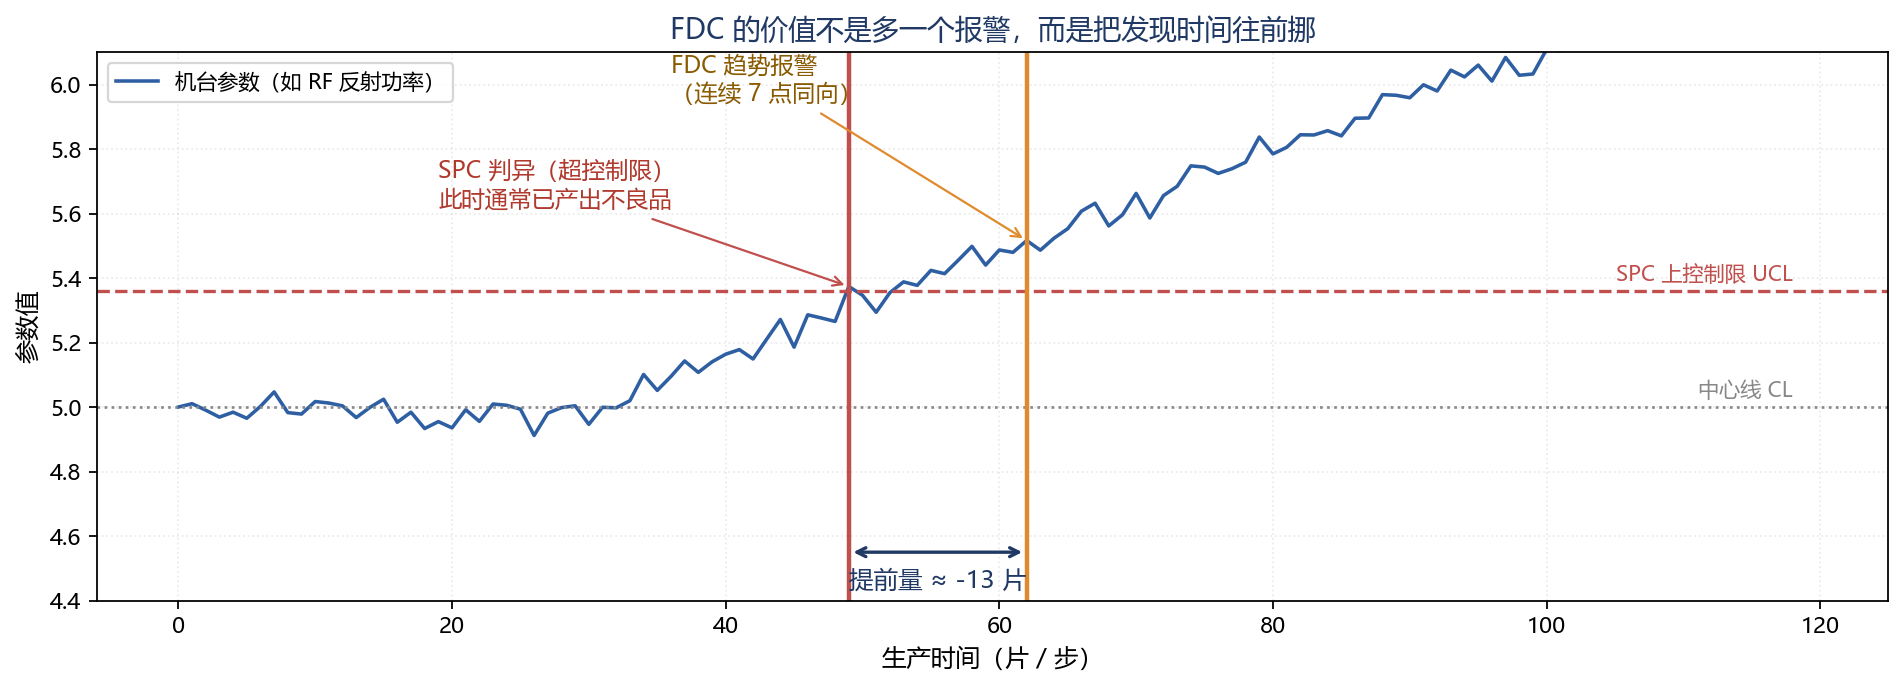
提前量的价值可以直接算:一次 SPC 判异通常意味着 1~2 个批次隔离加复判,再算上重工和报废,损失以十万计;FDC 报警的处置往往只是参数复核,几分钟的事。FDC 的价值不是多一个报警,而是把发现时间往前挪。
四、只做 FDC:为什么报警泛滥
反过来的坑同样真实。设单参数报警误报率 0.1%(已经很乐观),一台刻蚀机 300 个被采集参数、每步 200 步工艺,一天下来就是 300 × 200 × 0.001 ≈ 60 条假警报。一个 FAB 几百台设备,值班工程师每天面对上万条告警——结果必然是「狼来了」,真报警也被点掉。
FDC 报警泛滥的三个典型原因:
- 用固定规格限当判据:参数正常波动就有 ±2% 的自然摆动,卡在规格限边缘天天报;正确做法是对每个参数建基线(分机台、分腔体、分 recipe),用统计限替代规格限。
- 不考虑参数间相关性:压力涨了、气流跟着补偿,这是正常联动,单参数各自判异就双双报警;多元 FDC(如 MSPC)看的是联合分布。
- 报警不分级不闭环:所有报警同等优先级,没有「哪类报警历史上真出过事」的证据积累。
五、联动设计:四步把两层接起来
- FDC 先哨:关键参数建统计基线,趋势规则(连续 N 点同向、轨迹偏离 golden trace)触发预警,动作是「提高关注 + 参数复核」,不直接停线;
- SPC 验证:FDC 预警后,对受影响的在制品加重量测,用测量结果确认参数异常是否已经传导到产品;
- 分级处置:SPC 未超限 → 参数调整后放行;SPC 超限 → 自动 hold lot、隔离在制品、走 OCAP;
- 闭环沉淀:每次事件写 FA,归因到设备/工艺/测量,FDC 规则与 SPC 控制限同步修订——同一根因二次发生要升级为系统防呆。
这套联动的关键约定是:FDC 有权预警、无权独立停线;SPC 是产品放行的最终判据。权责清楚,报警才不会泛滥。
六、三个典型场景
场景 A:腔体 slowly 漂移。密封圈老化导致气体流量两周内漂了 3%,SPC 每天看仍在限内;FDC 趋势规则捕捉到「连续两周同向缓变」,在真超差前完成换件——这是 FDC 单方面就能拦住的情形。
场景 B:量测系统坏了。metrology 台校准漂移,SPC 突然大面积超限;FDC 看机台参数一切正常——两层结论打架时,先查测量系统(MSA),再查工艺。这是联动体系送的第二个红利:交叉验证连测量错误都能抓。
场景 C:换 recipe 后的老参数基线。产品切换后 FDC 天天报警,因为基线还是老 recipe 的。规则:recipe 变更必须同步触发 FDC 基线重建,冷启动期只记录不报警,样本够厚再启用。
七、落地参数建议
| 项目 | 建议起点 | 说明 |
|---|---|---|
| FDC 采样频率 | 快变参数(功率/压力)秒级;慢变参数(温度)分钟级 | 按参数灵敏度定,别一刀切 |
| SPC 子组 | 4~5 片/子组,间隔覆盖班次与批次 | 子组内只含短时随机波动 |
| 判异规则 | 超限 + 连续7点同向 + 连续9点在中线同侧 | 至少配趋势规则,别只看超限 |
| FDC 误报目标 | 每台设备每天 ≤ 5 条 | 超了就回修基线,而不是关报警 |
| 基线重建 | 换 recipe/换腔体件/大保养后重建 | 冷启动期只记录 |
八、常见误区
- 「上了 FDC 就能省 SPC」:参数正常也可能产出坏品(来料问题、测量问题),产品侧的兜底验证不能省。
- 「FDC 报警就停线」:误报率撑不住,最后一定是报警被静音。正确姿势是预警 + SPC 验证的分级处置。
- 「控制限用规格限」:控制限是过程的自然波动边界(±3σ),规格限是客户要求,两者混用会让 SPC 永远「正常」或永远报警。
- 「报警闭环就是关掉」:每次报警都要有归因记录,没有 FA 沉淀的 FDC 只是一台昂贵的录波器。
配套工具(可直接下载)
- Nelson 八规则控制图判异器 —— 可直接下载 zip
- CUSUM 累积和控制图分析器 —— 可直接下载 zip
- SPC控制图分析工具 —— 可直接下载 zip
全部工具解压即用;同系列 10 套 SOP 表单与 Excel 工具见「资源下载」页的工具专区。
九、配套资料与延伸阅读
- 半导体APC如何提升晶圆良率:FAB产线控制方案与落地要点 —— APC 就是把 FDC 的发现自动变成参数补偿
- 12英寸晶圆厂自动化:从AMHS到APC五层架构
- SPC与质量分析工具包(75款)|控制图·Cpk·MSA·FMEA 实战工具
- GR&R计算器Excel模板|MSA自动分析 %GRR与ndc判定
更多工具前往「资源下载」页获取。