工艺路线维护功能实操教程|LED 芯片 CIM-MES 系统
【LED 芯片 CIM-MES 实操教程】第 02 节|全系列共 20 节
工艺路线是整个 CIM-MES 的"骨架":工序顺序、防跳站管控、每道工序的 W-Time 预警阈值,全部从这里配置。本节是理解后续 W-Time 体系(第 05 节)的必读前置。
一、功能简介
工艺路线维护,是为指定产品配置有序生产工序链的功能模块:配置工序顺序、工序类型、是否必过工序、绑定工位类型、工序标准工时,以及最关键的——每道工序的 W-Time 超时预警阈值。
它解决三个业务痛点:
- 流转顺序失控:没有系统管控时,批次可能跳过某个工序直接往后流(跳站),比如没做清洗就去裂片,整批报废。工艺路线定义了"必须按什么顺序走",配合进站校验强制拦截跳站;
- 工位作业无标准:每道工序绑定工位类型和标准工时,排产、效率分析才有基准;
- 时序异常无人知:批次卡在某个工位两小时没人发现,等到交期爆了才追。工艺路线里配置的 W-Time 预警阈值,就是让系统替你盯着——等待超时自动告警、安灯推送。
一句话:工艺路线是全工位 W-Time 时序管控的源头。
二、适用场景
| 场景 | 使用岗位 | 说明 |
|---|---|---|
| 新产品导入 | 工艺工程师 | 新品试产前,为产品配置首版工艺路线 |
| 工艺改版 | 工艺工程师 / 工艺主管 | 工序增减、参数调整,走版本管理 |
| 工序增减 | 工艺工程师 | 如新增一道 AOI 外观检测工序 |
| 试产转量产 | 工艺主管 | 试产路线验证通过后固化量产版本 |
权限说明:维护权限为工艺工程师、工艺主管。评审权限为工艺主管 / 厂长。试产和量产路线建议分开建版本,避免试产参数混入量产。
前置依赖:目标产品必须已完成产品建档且状态为【启用】(见第 01 节)。
三、前置准备
- 权限确认:当前账号具有【工艺管理-工艺路线维护】权限;
- 产品已启用:确认要绑定产品的主数据状态为【启用】;
- 工序清单梳理完成:按实际生产顺序整理出完整工序清单(LED 芯片典型链路:外延 MOCVD → 光刻 → 刻蚀 → 清洗 → 裂片 → PL 测试 → 分选),明确每道工序的类型、是否必过、标准工时;
- 预警阈值标准确定:和生产、品质确认每道工序的等待时长上限和加工时长上限——这不是拍脑袋定的,建议先按历史经验值配置,运行两周后按实际 W-Time 数据修正。
四、字段说明与管控规则
4.1 路线级字段
| 字段 | 说明 | 管控属性 |
|---|---|---|
| 路线编码 | 路线唯一标识 | 唯一 |
| 关联产品 | 绑定已启用产品 | 必选 |
| 路线版本 | V1.0 起步 | 变更加版本,不覆盖 |
| 生效日期 / 失效日期 | 版本有效期 | 过期路线不可被新工单引用 |
4.2 工序级字段(核心)
| 字段 | 说明 | 管控属性 |
|---|---|---|
| 工序序号 | 生产流转顺序 | 不可重复,冲突拦截 |
| 工序名称 | 如"光刻"、"PL 测试" | 必填 |
| 工序类型 | 加工 / 检验 / 辅助 | 枚举选择 |
| 是否必过工序 | 是 → 跳站拦截;否 → 可跳过 | 默认"是" |
| 绑定工位类型 | 批次只能在该类工位进站 | 必选 |
| 标准工时 | 排产与效率基准 | 必填 |
| W1-W2 等待预警阈值 | 进站请求到放行的时长上限 | 超时弹窗告警 + 安灯推送 |
| W3-W4 加工超差阈值 | 实际加工与标准工时偏差上限 | 超差预警 |
| 是否自动采集 | EAP 联机自动采集 W3/W4 | 开启后减少人工录入 |
| 是否需要质检 | 出站时是否强制质检判定 | 开启后出站校验联动品质 |
W-Time 提示:本模块配置所有工序的 W-Time 预警参数,工序流转时自动读取。W1-W5 的完整定义见第 05 节:W1 进站请求、W2 放行、W3 开始加工、W4 加工完工、W5 出站完成。
4.3 版本管控规则
- 工艺路线版本化管理,变更必须走 ECN(见第 12 节),不允许直接修改在用版本;
- ECN 改版时新增版本号,旧版本锁定归档;历史工单继续沿用旧版本跑完,新工单引用新版本;
- 生效日期未到的版本,工单不可提前引用。
五、完整操作流程
第一步:新建工艺路线
进入【工艺管理】→【工艺路线】→【新增】,填写路线编码,绑定目标产品,填写版本号 V1.0 和生效日期。
第二步:按实际生产顺序添加工序
逐条添加工序:录入工序序号(1、2、3…)、名称、类型,勾选是否必过工序,绑定工位类型,填写标准工时。序号系统强制唯一,冲突直接保存失败。
第三步:配置每道工序的 W-Time 预警阈值
展开每道工序的【时序管控】配置页:
- 等待预警阈值(W1-W2):如清洗工序 30 分钟。超时系统弹窗告警并推送安灯;
- 加工超差阈值(W3-W4):如外延工序标准工时 180 分钟,允差 ±20%,实际加工超过 216 分钟触发预警;
- 按工序特点差异化配置——外延、光刻这类长周期工序阈值放宽,清洗、裂片这类短工序收紧。
第四步:保存草稿并提交评审
核对工序顺序无误后保存草稿,点击【提交评审】,流转工艺主管评审。
第五步:评审处理(分支判断)
- 评审通过 → 路线版本生效,进入可用状态,工单可以引用;
- 评审驳回 → 修改工序配置后重新提交评审。驳回意见会附在评审记录里。
第六步:ECN 改版(量产期间工艺变更)
量产过程中需要调整工序(比如增加一道检验),不允许修改在用版本。正确路径:发起新版本 → 配置新工序链 → 提交 ECN 审批 → 审批通过后新版本按时生效。旧版本自动锁定归档。
六、流程图讲解
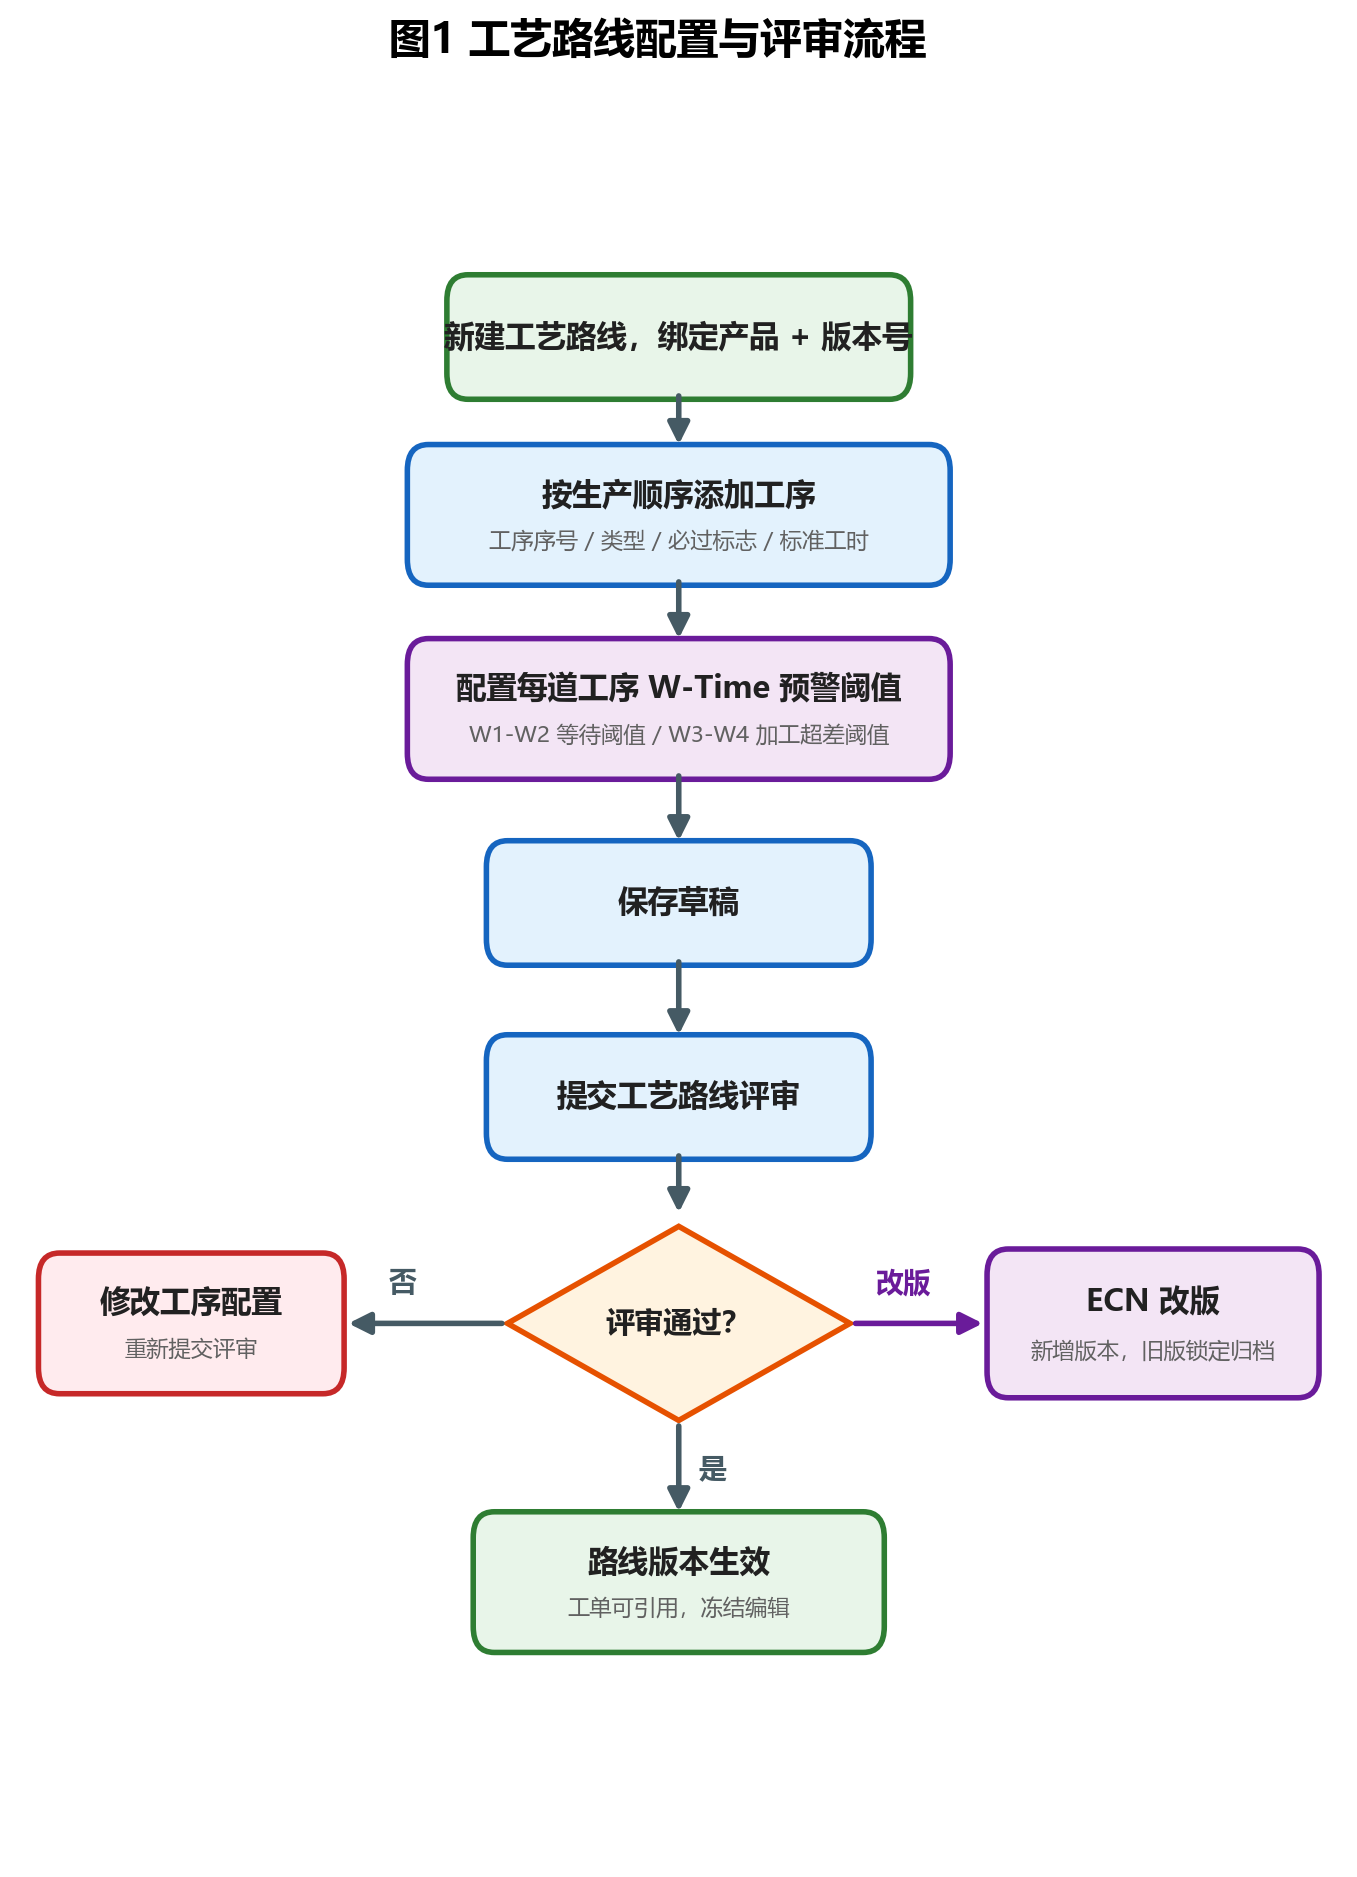
流程主线:新建 → 加工序 → 配阈值 → 草稿 → 评审 → 生效。两个出口要注意:
- 评审驳回走左侧回环,修改后重提,全部留痕;
- 量产后的变更不走评审回环,而是走右侧 ECN 改版通道,新版本生效、旧版本归档。
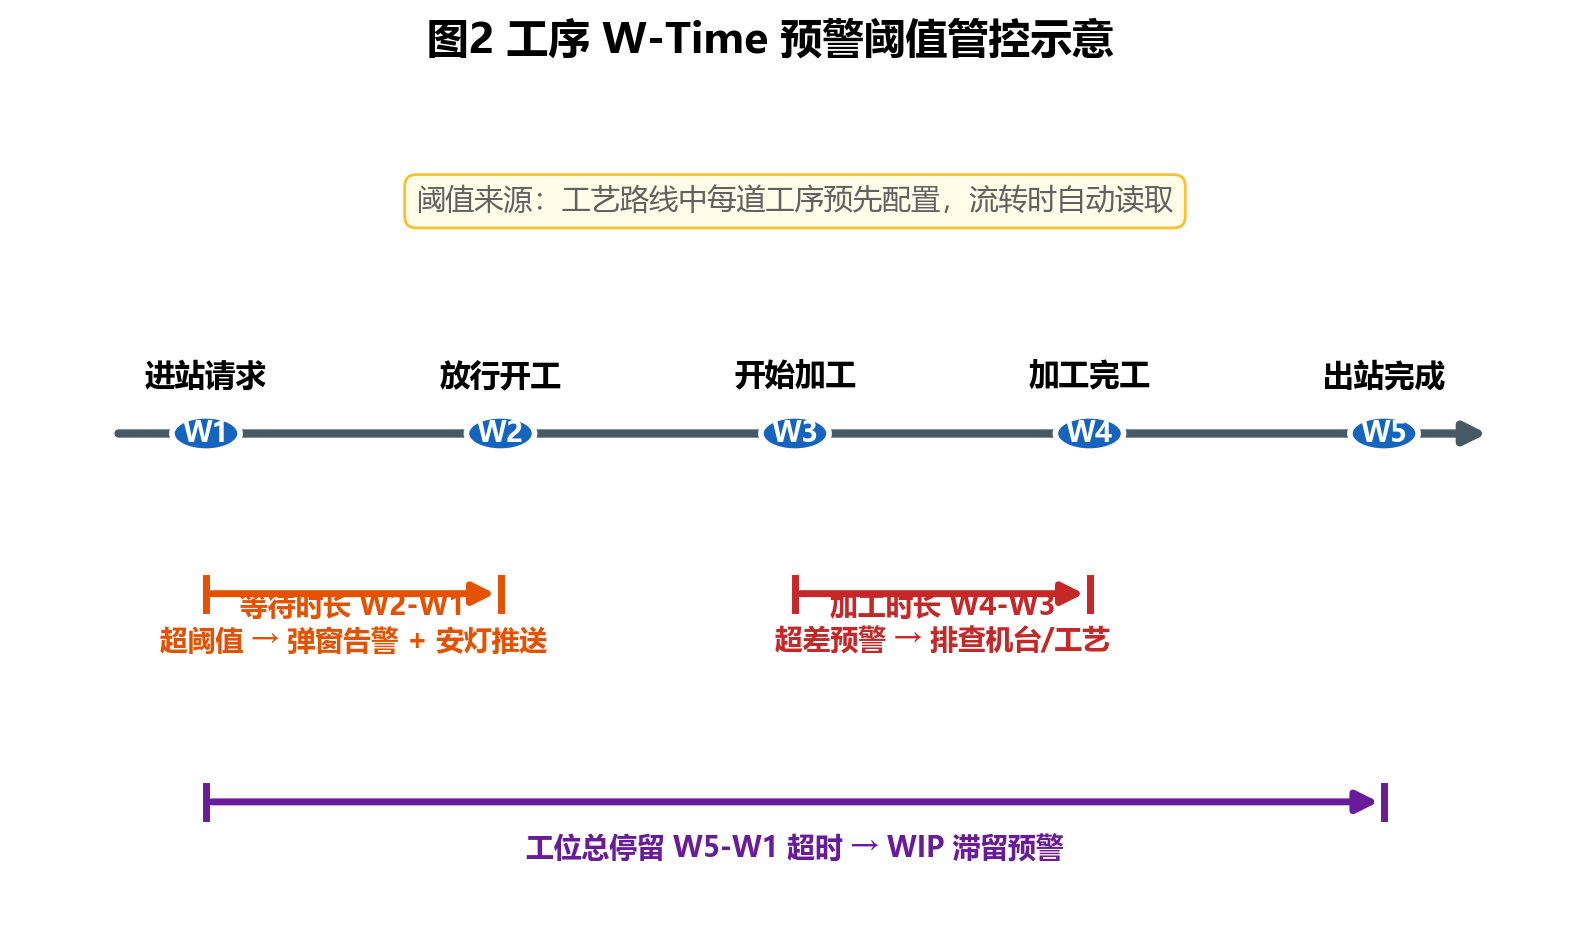
这张图是本节的灵魂——W-Time 阈值在工位上到底怎么起作用:
- 橙色段(W2-W1):批次扫码进站后到放行的等待时长。超过你配置的等待预警阈值,系统弹窗告警 + 安灯推送,拉动组长处理——批次堵在工位门口不再是"没人知道"的事;
- 红色段(W4-W3):实际加工时长对比标准工时的超差。持续超差往往意味着机台状态异常或工艺参数漂移,是设备工程师的排障入口;
- 紫色段(W5-W1):批次在这个工位的总停留时间。超时触发 WIP 滞留预警,防止在制品积压拖垮交期。
配置建议:阈值宁松勿紧,先跑两周看真实 W-Time 分布(第 20 节的 YMS 报表可以统计),再逐步收紧到合理水位。阈值定得太紧,告警天天响,最后所有人都把告警当背景噪音——等于没配。
七、常见报错与排查
| 报错提示 | 拦截原因 | 排查方法 |
|---|---|---|
| "工序序号冲突,保存失败" | 两条工序用了相同序号 | 检查序号是否连续唯一;插入新工序时先重排后段序号 |
| "工单无法选择该路线:路线未生效" | 路线还在草稿 / 评审中,或生效日期未到 | 查版本状态和生效日期;未生效就催评审,日期未到核对计划 |
| "该路线已过期,禁止引用" | 工单创建时路线失效日期已过 | 由工艺工程师发新版路线或延长有效期 |
| "必过工序缺失,批次无法出站" | 生产中该工序未执行(跳站拦截) | 核对路线配置与实际作业顺序;确需跳过走特采 / 异常审批 |
现场经验:试产评审被驳回最多的原因是"阈值没配"——工艺工程师以为阈值是上线后 IT 配的,其实它在工艺路线里,和工序一起维护。评审前按 4.2 清单逐项自查一遍。
八、业务注意事项与审厂合规要点
业务注意事项:
- 工序顺序以现场实测为准:路线里的顺序必须和车间实际作业一致,"文档一套、现场一套"是审厂大忌,也是跳站拦截误报的根源;
- 长周期工序开自动采集:外延、PL 测试这类工序建议开启 EAP 自动采集(第 15 节),减少人工误录 W3/W4;
- 试产 / 量产隔离:试产路线版本和量产版本分开,试产数据不进量产良率统计。
审厂合规要点:
- 版本化证据链:客户审厂核查"工艺变更受控"时,系统须能展示路线版本历史、每版评审记录、ECN 关联单号;
- 在制批次版本匹配:ECN 切版后,追溯任一批次使用的路线版本,必须与其投产时间匹配——旧批次用旧版、新批次用新版,不能混;
- 阈值合理性:客户工艺审核时可能抽查预警阈值设置依据,建议保留阈值制定的评审记录。
九、本节落地检查表
- [ ] 工序顺序与现场实际作业逐道核对,班组长签字确认
- [ ] 「必过工序」标记与品质管控点完全一致
- [ ] 每道工序标准工时都有历史数据或工时测定支撑
- [ ] W1-W2 等待阈值先用经验值,跑两周后按实测修正
- [ ] W3-W4 超差阈值按工序类型差异化(长周期工序放宽)
- [ ] 路线版本与产品版本的对应关系表已建立
- [ ] 评审记录、ECN 关联单号已归档可查
- [ ] 试产路线与量产路线分开建版本,未混用
---
下一篇预告:第 03 节《RMS 配方(Recipe)版本管控实操教程》——保护工厂工艺 Know-how 的关键模块:配方线上审批、机台版本自动比对、不一致拦截开工。