CIM和MES到底谁管谁?一个Lot的旅行说清楚
台系CIM入门解说 · 第2篇 | 主线案例:Lot L261029-A01-001|12寸晶圆|产品A01
先把误会说破
上一篇结尾留了个问题:CIM 和 MES,到底谁大谁小?
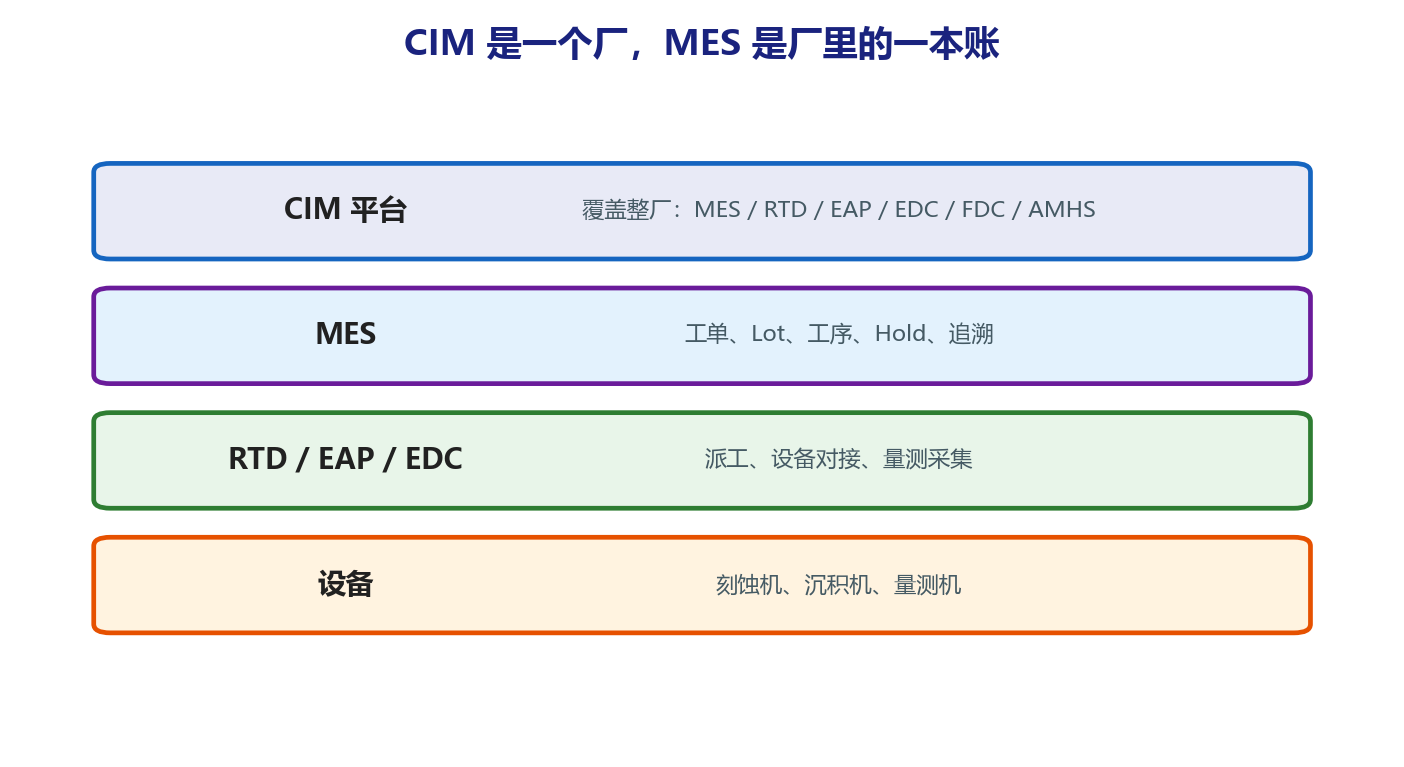
网上很多文章越讲越绕,什么"ERP-MES-SCADA 三层架构",什么"工业 4.0 五层模型"。老周的解释简单粗暴:
"MES 管生产,CIM 管整厂。MES 是 CIM 的核心员工,但 CIM 这个公司里,还有管设备的、管搬货的、管数据采集的、管告警的——一大帮兄弟。"
阿凯当时没听懂,直到老周让他跟着一盒货走了一遍流程。这盒货,就是我们在整个系列里反复出现的主角:编号 L261029-A01-001 的 Lot,25 片 12 寸晶圆,产品代号 A01,下一站是刻蚀区的 ET2 工序。
一个 Lot 在系统里的旅行
第一站:它在MES的账上"醒"了
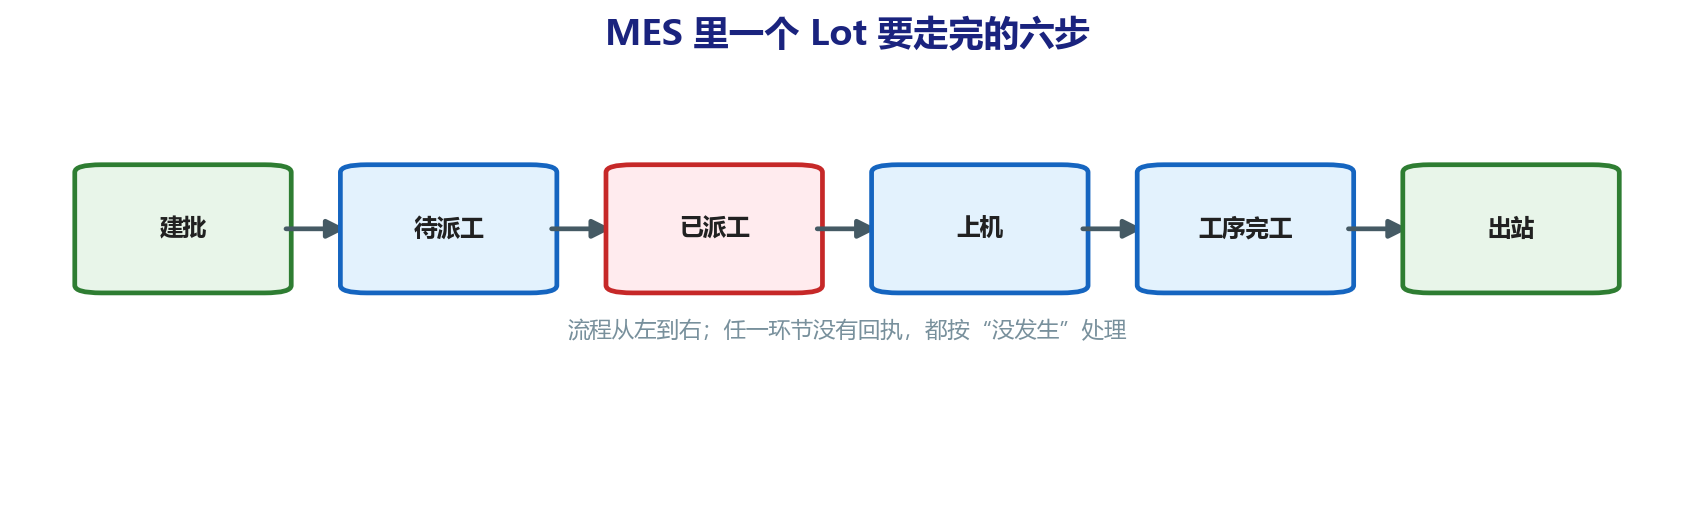
凌晨零点十七分,L261029-A01-001 做完上一道工序。MES(生产管理系统)第一个知道——它就是全厂的账本先生,每盒货的状态、位置、下一步去哪,账上都记得清清楚楚。
MES 此刻在干一件事:核对。这盒货有没有被冻结(Hold)?工单还有效吗?工艺路线对不对?核对无误,它把这盒货标记成"等待派工",然后朝外喊了一嗓子(业内叫"发事件"):
"有个急单货,现在空出来了,谁能接?"
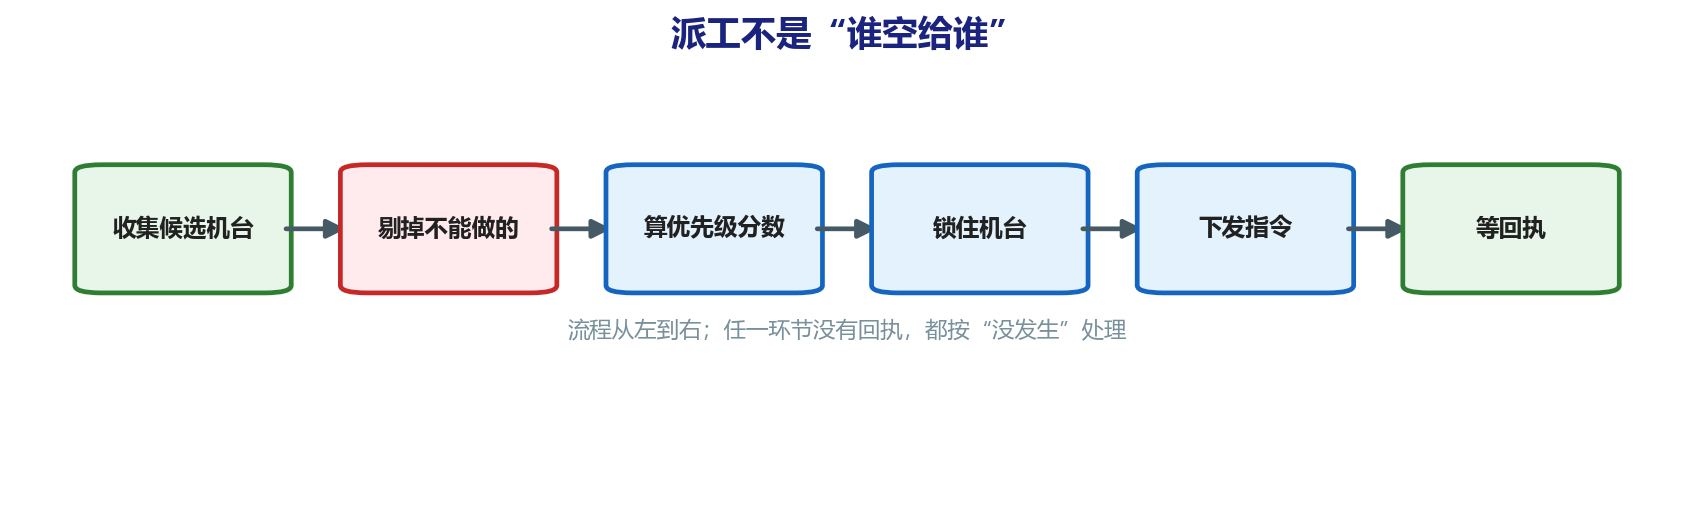
第二站:RTD开始"排座位"
听到喊的是 RTD,实时派工系统。它的工作跟餐厅领位员差不多:一批客人(Lot)来了,哪桌空着、哪桌快吃完了、哪桌虽然空但规定不能坐(机台保养中、参数不匹配),它全知道。
此刻刻蚀区五台机器:ET01 活多忙不过来,ET04、ET05 在保养,ET03 也有货在加工。RTD 一算:ET02 最合适,负载才四成,参数也对得上。它把座位定了,然后通知搬货的去领客人。
第三站:MCS和AMHS负责"抬人上桌"
座位定好了,货还停在库房的货架(厂里叫 Stocker)上。这时 MCS/AMHS 出场——它们管全厂的自动搬运。12 寸厂的货不装在塑料盒里,装在密封的盒子叫 FOUP,一盒装 25 片。天车(厂顶上轨道上跑的小车)接到指令,滑过去,把 FOUP 取下来,稳稳送到 ET02 的接口。
全程无人,两分钟。
第四站:EAP和RMS伺候机器"开火"
货到了机器门口,还开不了工。得先把"菜谱"发下去——晶圆厂管工艺参数文件叫 Recipe:刻蚀多久、功率多大、气体流量多少。
这套菜谱存在 RMS(配方管理系统)里,有版本号,改一个数字都要走审批。RMS 把确认过的版本交给 EAP(设备自动化系统),EAP 是唯一会说"机器话"的翻译官——机器不听人话,只听一种叫 SECS/GEM 的工业协议。EAP 把参数翻译成机器能懂的指令发过去,机器点头确认,开始加工。
第五站:FDC盯梢,SPC验货
机器开转,两个监工上岗:
- FDC(故障侦测)盯着机器本身:压力、温度、功率的曲线有没有跑偏。它不管菜炒得怎么样,只管灶台有没有毛病。
- SPC(统计过程控制)盯着做出来的东西:加工完拉去量测,量出来的尺寸数据画在控制图上。它不管灶台,只管成品味道稳不稳。
一旦哪一个喊"不对劲",MES 会把货冻结,谁都不许动,等工程师来查。
第六站:数据归档,继续下一站
加工完、量测完、判定合格,MES 把这站销账,货流向下一站。与此同时,这盒货在这一站产生的几百条记录——几点上机、什么参数、谁批的、量测了哪些点——全部归档。
三年后客户来查这盒货,系统里输入编号,三十秒内,当时的所有记录原样调出。
现在回答开头的问题
走完这一趟,CIM 和 MES 的关系就清楚了:
| 系统 | 一句话职责 | 好比 |
|---|---|---|
| MES | 账本先生:货在哪、能不能动、走哪条流程 | 前台总管 |
| RTD | 排座位的:决定去哪台机器 | 领位员 |
| MCS/AMHS | 抬货的:把 FOUP 送到机器口 | 传菜员 |
| EAP | 翻译官:人会话机器话 | 服务员对后厨喊话 |
| RMS | 存菜谱的:参数版本管理 | 菜谱柜 |
| FDC | 盯灶台的:机器坏没坏 | 后厨监工 |
| SPC | 盯成品的:味道稳不稳 | 出品检验 |
| EDC | 传数据的:把量测结果记下来送出去 | 记录员 |
这一整套加起来,才叫 CIM。MES 是其中记账管人那部分,CIM 是整家店。
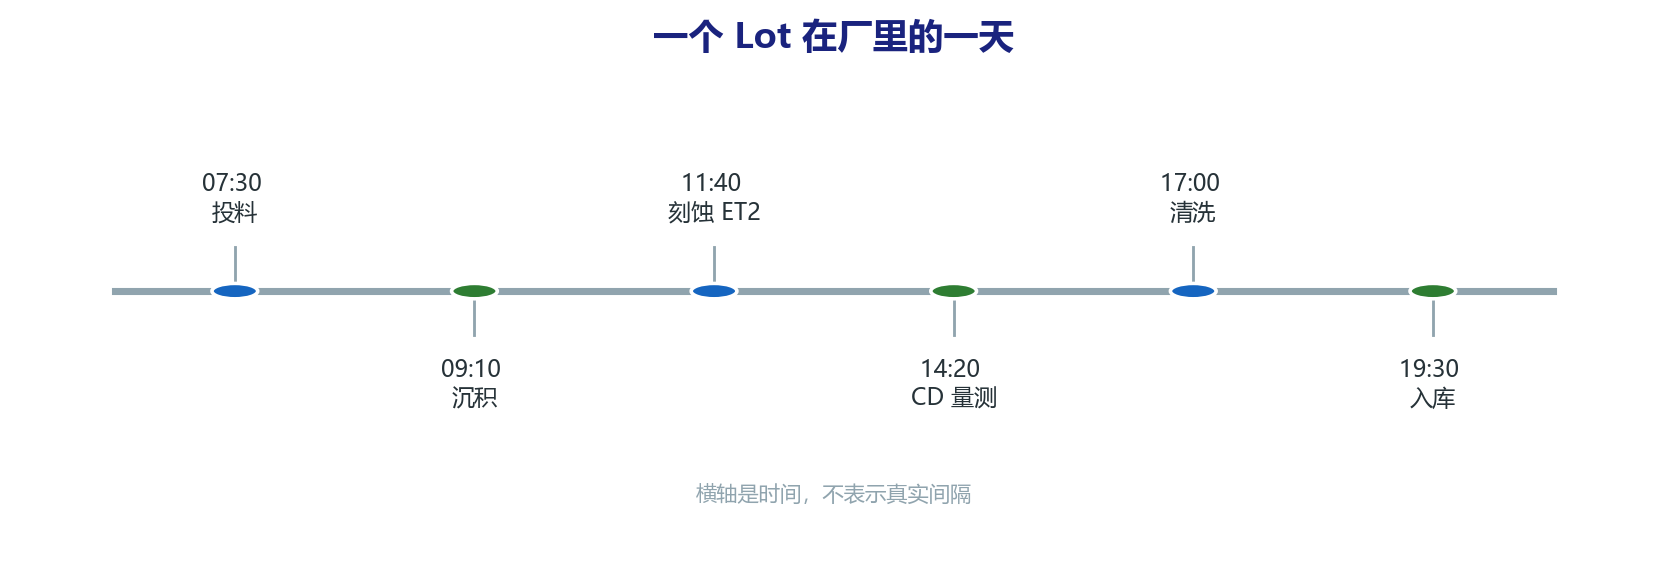
下一篇,我们把这趟旅行按一天的时间轴完整走一遍——从早上投料到晚上出货,每一个小时系统里在发生什么。
(本系列目录在栏目「台系CIM入门解说」,建议从第 1 篇开始看。)