跟着一片晶圆走一天:CIM系统全流程解说
台系CIM入门解说 · 第3篇 | 主线案例:Lot L261029-A01-001|12寸晶圆|产品A01
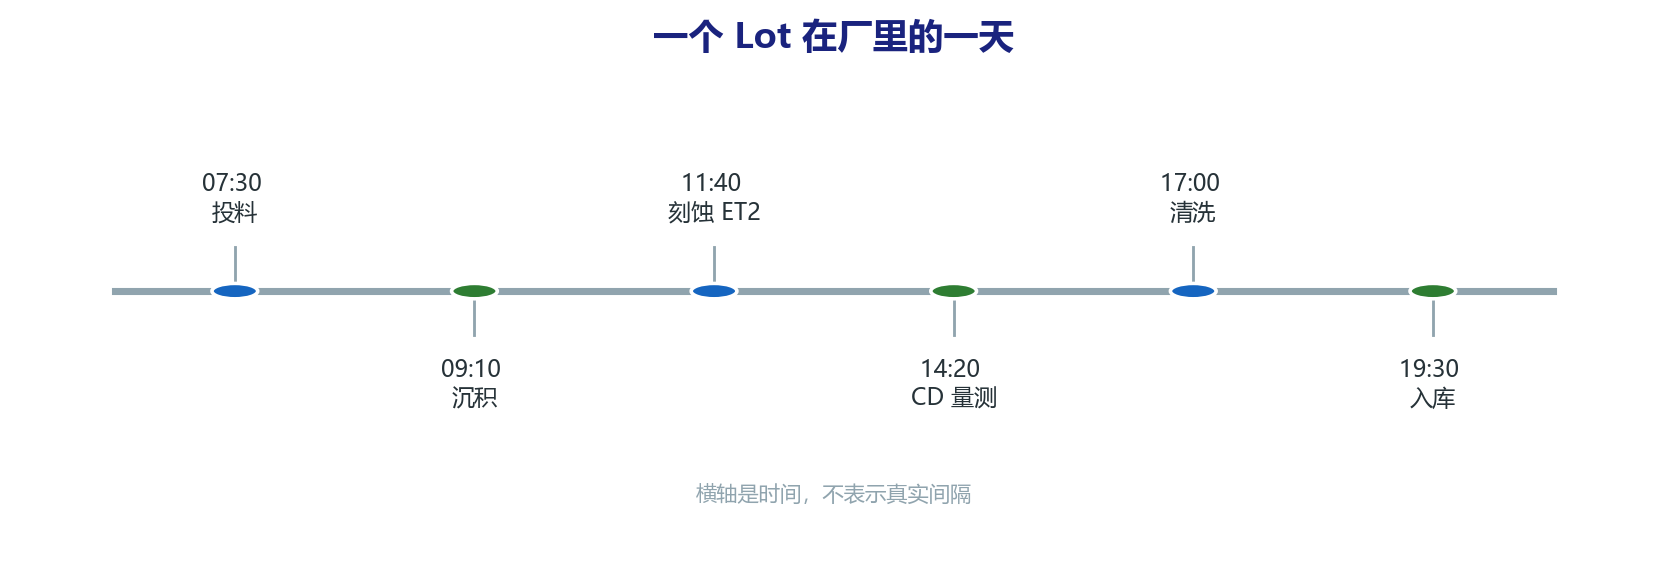
早上七点半:投料
L261029-A01-001 的故事,从早上七点半开始。
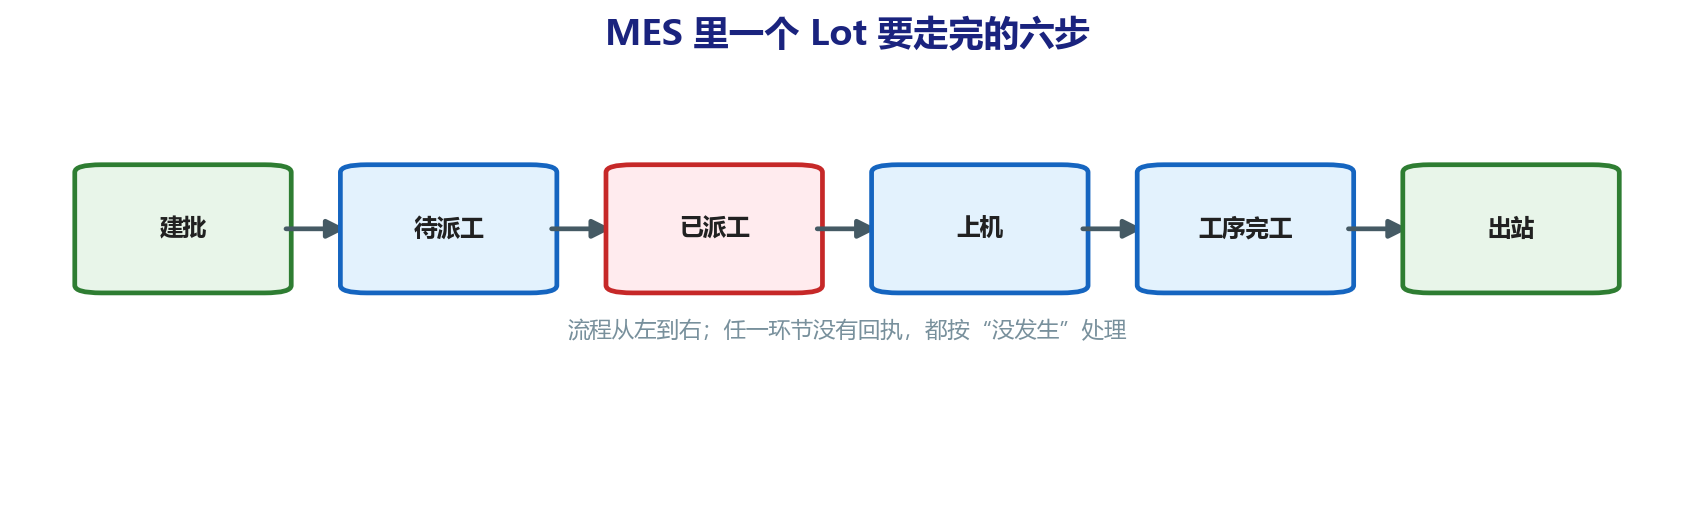
25 片 12 寸晶圆从硅片仓领出来,装进 FOUP(那个密封的黑色盒子),扫码,投进产线。这个动作叫"投料"(业内叫 Run Card Start 或 Lot Create)。
从这一秒起,CIM 开始记账。这盒货在系统里"出生"了:谁投的、哪张工单、产品 A01、要走哪条工艺路线、急单还是普单(优先级 P1)——十几项信息一次录入,之后它在厂里的每一天,系统都记得。
老周带新人有个习惯,让阿凯盯着这盒货看一整天。他说:"CIM 里的所有名词,什么 WIP、派工、Hold,你把这一天的流程跟下来,全都通了。"
上午九点:排队,以及为什么永远在排队
上午九点,这盒货到了薄膜区门口,排队。
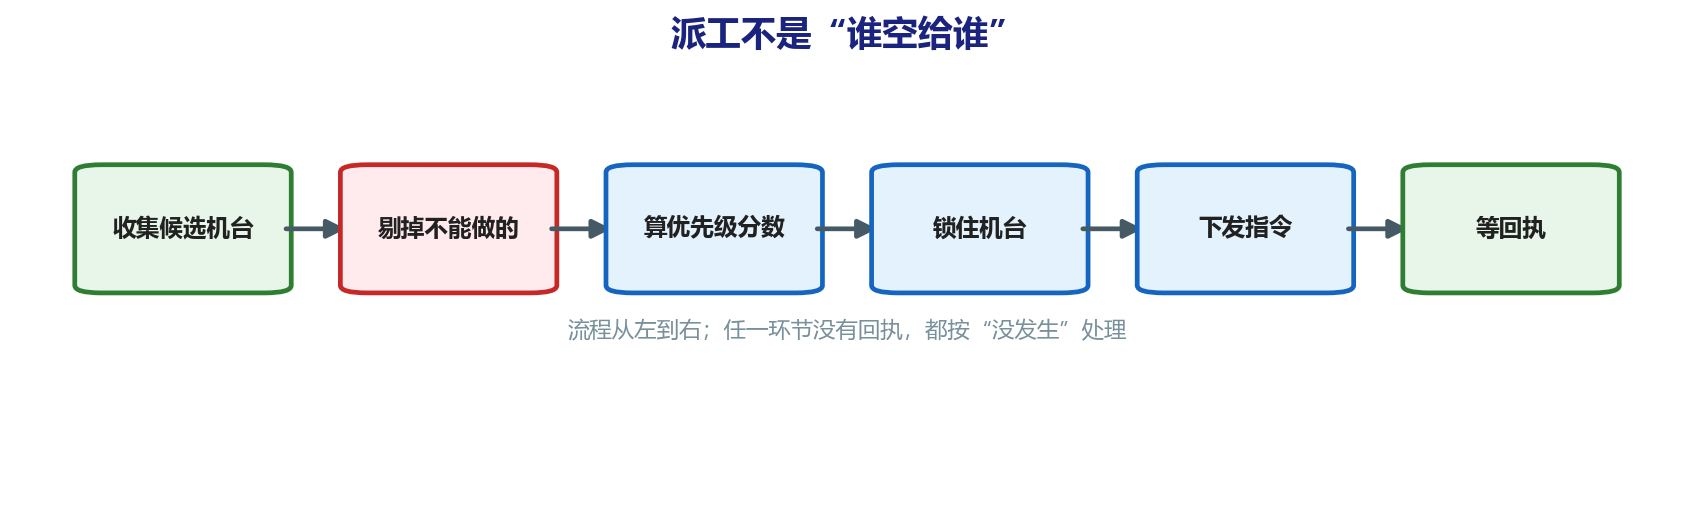
对,晶圆厂的货大部分时间在排队。一座厂同时在制的 Lot 有几千个,而有些热门机台前面排着几十盒。什么时候轮到它、派去哪台机器——这就是上一篇讲的 RTD 在干的活。
这里有个外行很难想到的点:排队不是坏事,排队是可以被管理的。 系统里有个指标叫 Queue Time(排队时长),每个工序都规定了最长能排多久。有些工艺特殊,货排太久会氧化、会变质,超时的货系统自动拦下来,不许上机,先拉去检验。
阿凯问过老周:"那插队怎么办?急单怎么办?"
"系统里没有插队,只有改优先级。"老周说,"而且改优先级要有权限、留记录。十年前靠班组长一句话,急单一多就全乱;现在 P1 的货系统自动往前排,普单自动让路。你以为领班在排产,其实是系统在排,领班只是在看有没有异常。"
中午十二点:上机,和那些看不见的握手
中午十二点,轮到这盒货上刻蚀机 ET02 了。
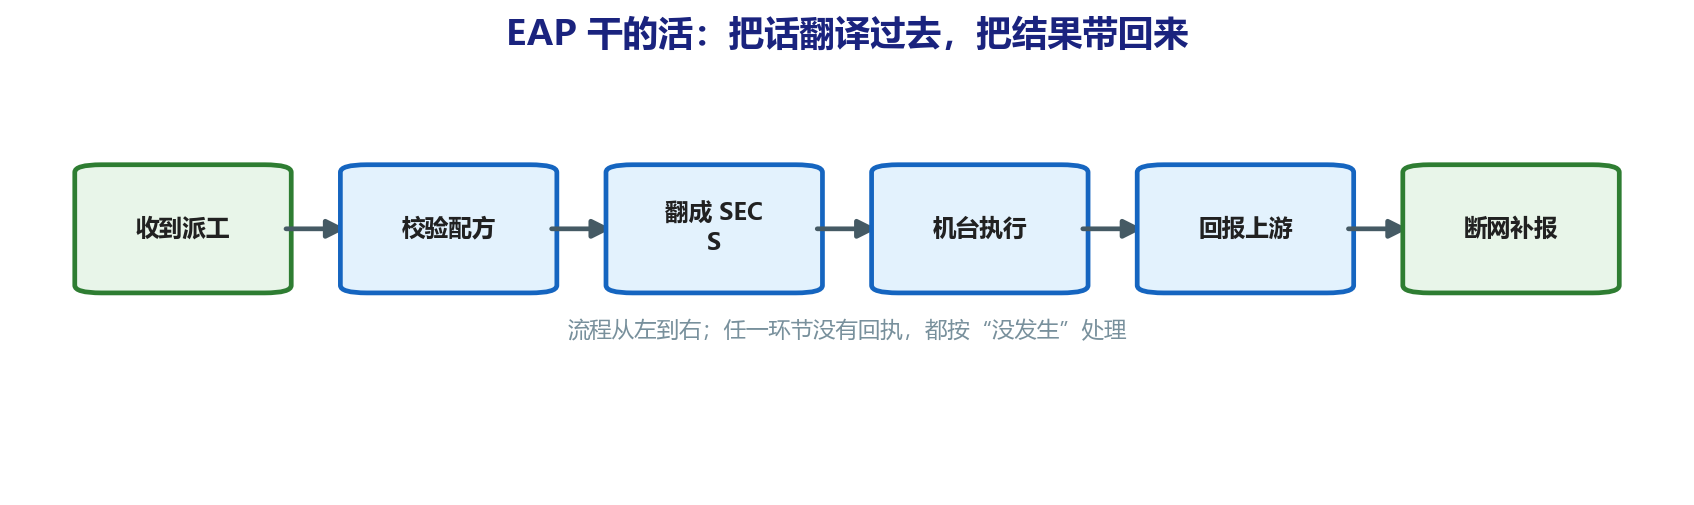
在货真正开始加工之前,系统之间已经完成了一串"握手"——人在屏幕前什么都看不见,但报文在系统之间来回跑:
- RTD 说:这货给你了(派工指令);
- EAP 说:机器空闲,参数版本对,可以接(设备校验);
- RMS 说:菜谱是 v3.2 版,没被改过(配方核对);
- AMHS 说:货已经送到机器门口了(搬送完成);
- 机器说:参数加载成功,可以开始(SECS 回执)。
五次握手全部通过,机器才点火。任何一次失败——参数版本不对、机器被冻结、货的批次和机台不匹配——当场拦下,货根本到不了加工那一步。
这就是 CIM 和"普通工厂自动化"最大的区别:它不靠人记住规矩,它把规矩写成了机器之间的握手协议。 人想违规?系统直接不放行。
下午两点:出了点状况
下午两点十四分,监控设备健康的 FDC 系统弹出一条黄色告警:ET02 的腔体压力,最近三片晶圆的数据有缓慢上漂的趋势,还在规格内,但趋势不正常。
注意这条告警的处理方式,因为这是 CIM 精髓所在:
- 它没有立刻停机——趋势还在可控范围,停一次机的损失远大于预防性观察;
- 它也没有不管——机器被标记"重点观察",下一个量测节点会加严抽测;
- 告警推给了设备工程师和 FDE(制程工程师),各自在屏幕上确认。
阿凯问:"为什么不干脆停了?"
"你这盒货一停,后面排队的十几盒全堵住。"老周说,"告警分级是 CIM 里最讲分寸的地方:什么情况只通知、什么情况锁机器、什么情况连货一起冻结——全都是用真金白银的教训换出来的规则。"
傍晚六点:量测和记账
傍晚六点,这盒货做完 ET2,被自动送到量测机。CD 尺寸一条条测出来,数据自动进系统(这就是 EDC 的活),SPC 拿去画控制图:正常,没有异常点。
MES 给这盒货的 ET2 工序销账,标记下一站。同时,这一站的所有记录——上机时间、参数版本、告警处理、量测数据——几百条,全部写进历史档案。
到这里,这盒货今天走了一站,离出厂还有几百道工序。它明天还会继续排队、上机、量测、销账,循环几百次。
这一天教会我们的事
回头看这一天,你会发现 CIM 干的事情,本质就三件:
- 记:货到哪、机器什么状态、参数是什么版本,笔笔不漏;
- 管:谁先上、能不能上、超没超标,规矩写进系统,不靠人自觉;
- 连:机器、货、人、数据全连在一起,一个环节出状况,相关的系统马上都知道。
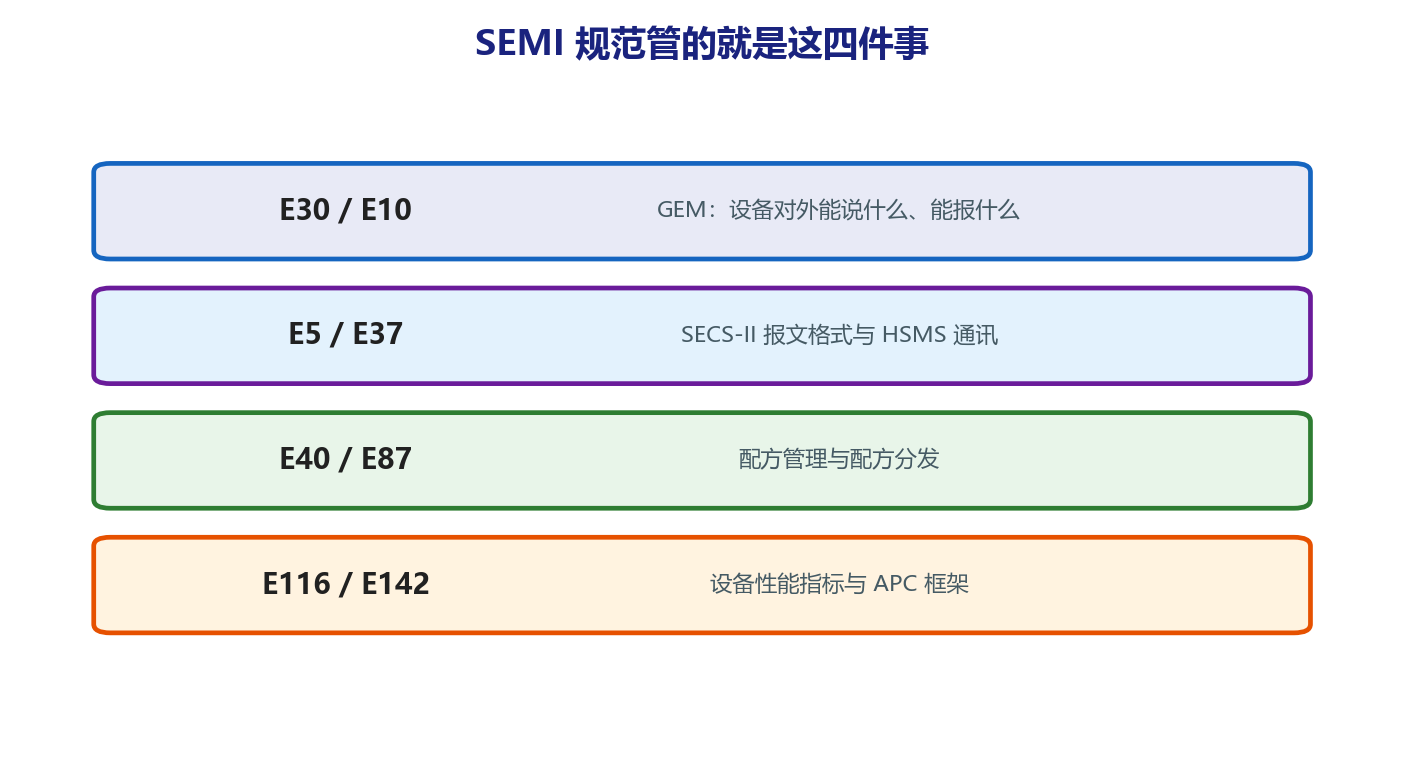
下一篇我们讲点"书面"的:台厂 CIM 为什么必须遵守 SEMI 那一堆 E 开头的规范——先剧透一句:那些规范,就是全球晶圆厂能互相沟通、设备插上就能用的"普通话考试大纲"。
(系列目录在栏目「台系CIM入门解说」,前两篇建议先看。)