台厂CIM都守的规矩:SEMI E系列规范到底管什么
台系CIM入门解说 · 第4篇 | 主线案例:Lot L261029-A01-001|12寸晶圆|产品A01
从一个"翻译事故"说起
阿凯入职第一个月,遇到一件让他印象深刻的事:厂里新到一台刻蚀机,设备厂商的工程师来装调试,开机那天,老周带着人守在旁边,手里拿着一沓打印纸,上面全是 "E30"、"E40"、"E87" 这样的编号。
阿凯以为那是设备故障代码。
"那是 SEMI 规范的编号。"老周说,"今天验收这台机器能不能接入我们的 CIM,验收标准就是这些编号。一条一条过,过不了就不签字。"
那天验收到晚上八点。中间卡在一个地方:机器上报"加工完成"的报文格式,和厂里约定的不一样——厂商用的字段名是自家的老写法。厂商工程师嘟囔了一句"我们其他客户都没问题",老周回了一句阿凯记到今天的话:
"其他客户是其他客户。在 semiconductor 这一行,你不讲 SEMI 的话,就没人听得懂你。"
SEMI是什么,E系列又是什么
SEMI 是国际半导体产业协会(Semiconductor Equipment and Materials International)的名字缩写。这个行业几十年来最聪明的一件事,就是早早就把"机器和系统怎么说话"写成了统一标准,编号从 E1 排到 E100 多。
你可以把它理解成全球晶圆厂的普通话考试大纲:不管设备是东京产的、波士顿产的还是上海产的,只要都考过这套普通话,插上就能聊。
和 CIM 关系最大的,是这么几个编号(记不住没关系,有个印象就行):
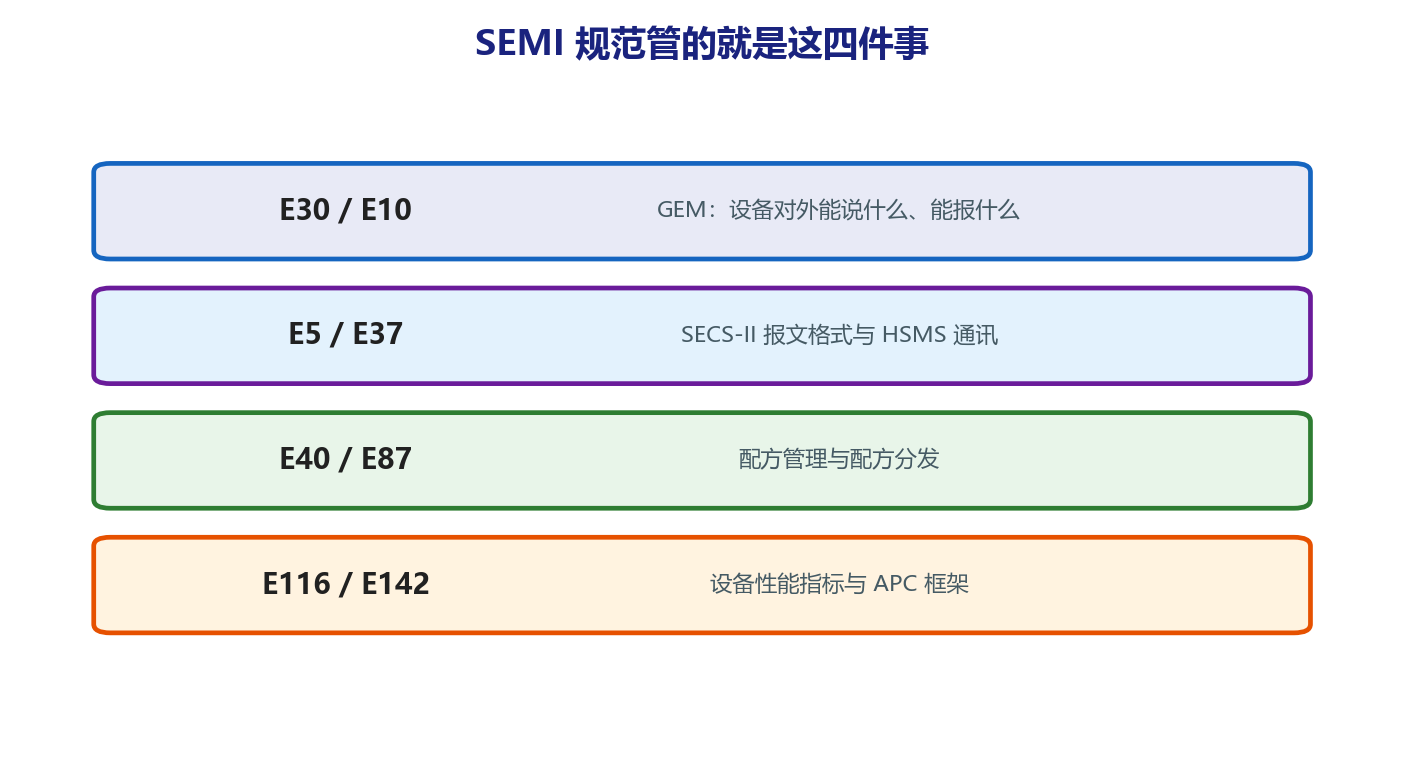
- E5(SECS-II):机器和系统对话的"语法"。报文怎么写、字段怎么排,全在这里规定。
- E30(GEM):在 E5 之上的"通用行为准则"。机器应该提供哪些标准功能——比如上报自己的状态、允许远程控制—— minimum 要做到哪一步。
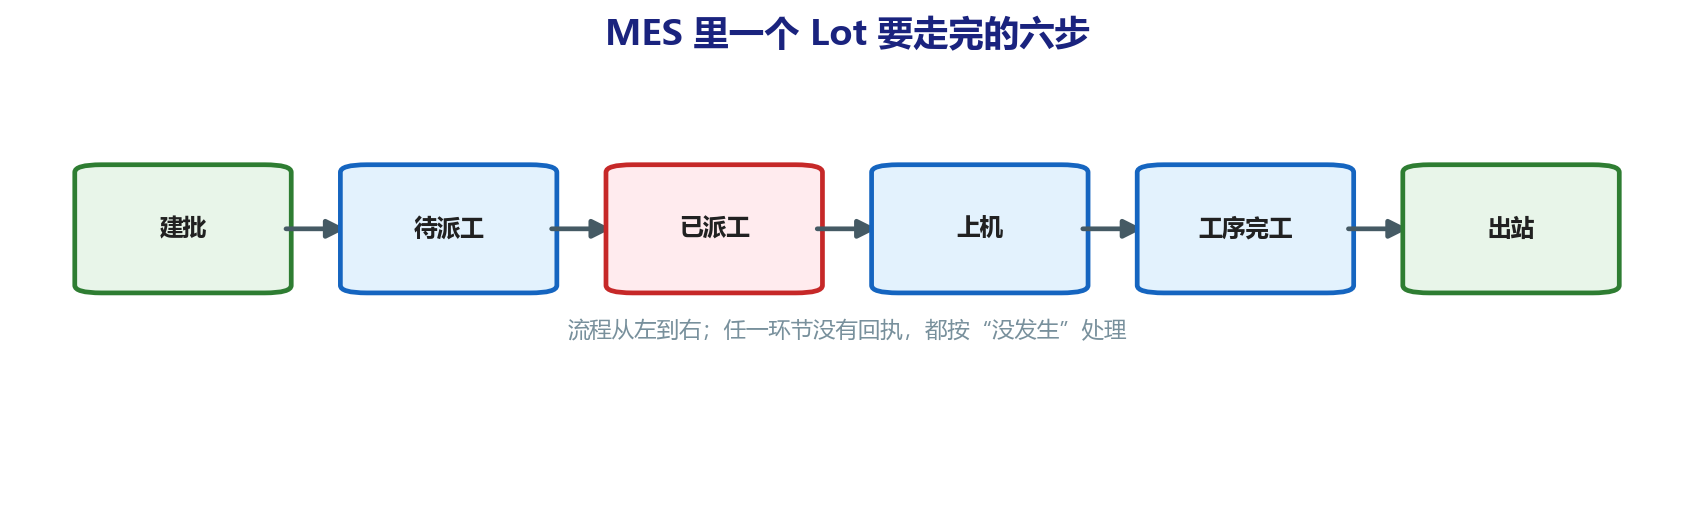
- E40(Process Job):加工任务的标准流程。一盒货上机、开跑、结束,交互步骤统一规定。
- E87(CMS Carrier Management):管 FOUP 那个盒子的。扫码、开门、取放,标准动作。
- E90(STS Substrate Tracking):管盒子里的每一片晶圆。25 片各自在哪个位置、什么状态,一片都不能错。
- E94(Control Job):管机器的启动停止指令。
- E116 / E157:新一代的数据上报标准,走网页服务,报文量更大更灵活。
这些规范到底替工程师省了什么
想明白 SEMI 的价值,反过来想就行:假如没有 SEMI,会怎么样?
厂里 20 种设备、8 个厂商,每家机器说自家方言。每接一种新机器,EAP 团队从头学一遍对方的语言,开发周期几个月;厂商换代机型,接口全变,全部重来。阿凯他们组估过一笔账:没有 SEMI 的世界,光设备对接的人力成本至少翻三倍。
有了 SEMI 之后:
- 设备招标有硬指标:写明"必须符合 E30/E40/E87/E90",厂商来投标前就自己适配好了;
- 验收有清单:像老周那天一样,一条条过,过不了不签字——不需要信任厂商的"应该没问题";
- 换厂商不换体系:今年买 A 家的刻蚀机,明年换 B 家的,CIM 这边的对接框架不用推倒重来。
老周的说法是:"SEMI 省的不是钱,是命。项目延期三个月,老板不杀你?"
台厂为什么把规范看得这么重
台厂做 CIM 早,从上世纪九十年代开始。那个年代吃过亏:设备厂商各自为政,每接一台机器都是一场工程,项目动辄延期。
痛过之后,台系厂形成了一条铁律:规范面前没有例外。 哪怕是最大的设备供应商,不符合 SEMI 就不接。三十年执行下来,反而成了他们最深的护城河——整座厂的设备、搬送系统、量测机、天车,全都讲同一门语言,这才能做到夜里无人的时候工厂自己转(业内叫 Lights-out)。
后来者学台厂 CIM,最容易犯的错就是觉得"规范是文档,差不多得了"。差不多的结果就是:设备接上了,但偶尔丢报文、偶尔状态对不上,查起来永远是一笔糊涂账。
下一篇预告
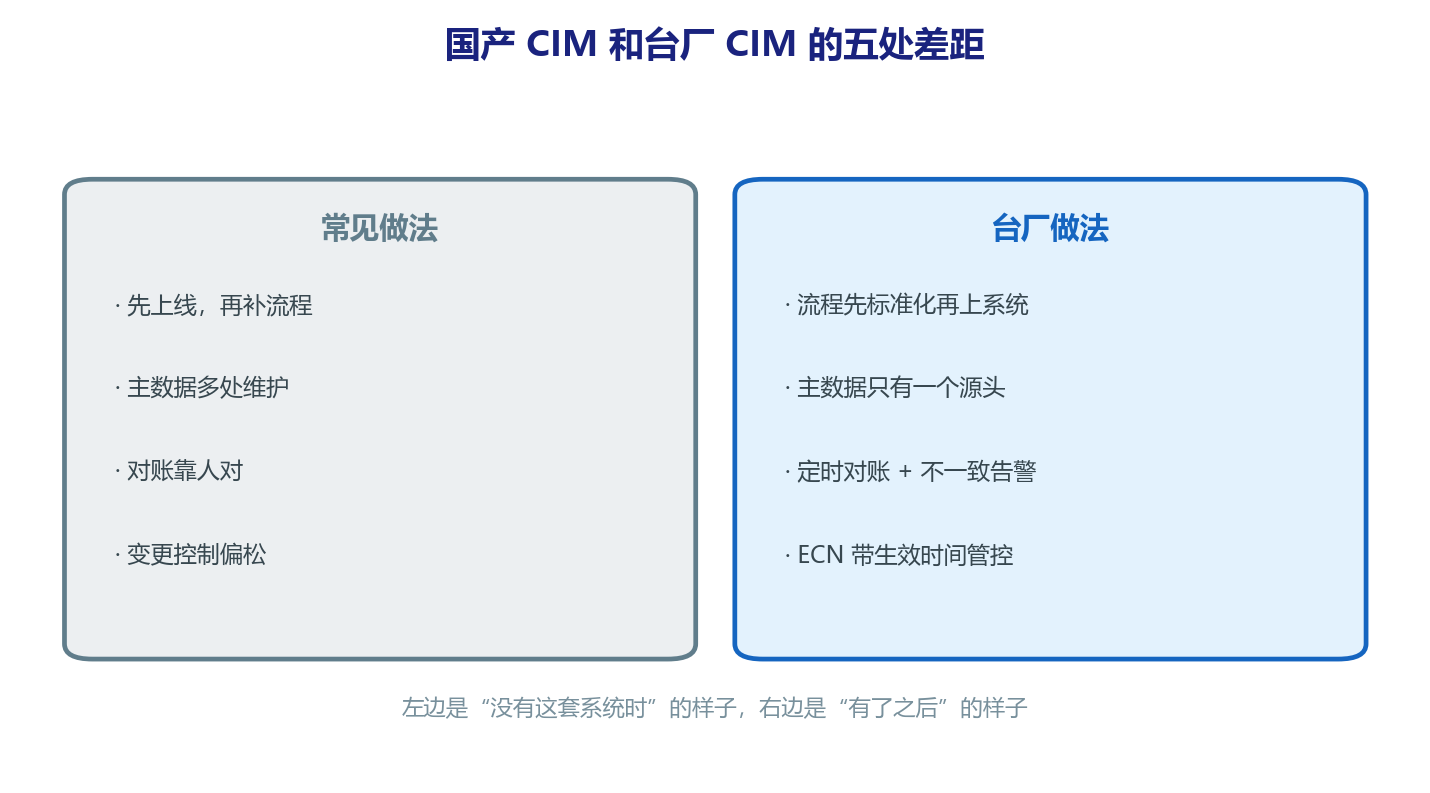
SEMI 讲的是"规矩"。但规矩之外,台厂 CIM 还有一整套实践——组织怎么配、项目怎么推、上线怎么切换。这也是国产 CIM 和台厂差距最大的地方。
下一篇:【国产CIM和台厂CIM差在哪?不是软件,是这五件事】。
老周有一句话放在那篇开头正合适:"软件可以买,买不来的是三十年踩坑攒下的规矩。"
(系列目录在栏目「台系CIM入门解说」,前三篇建议按顺序看。)