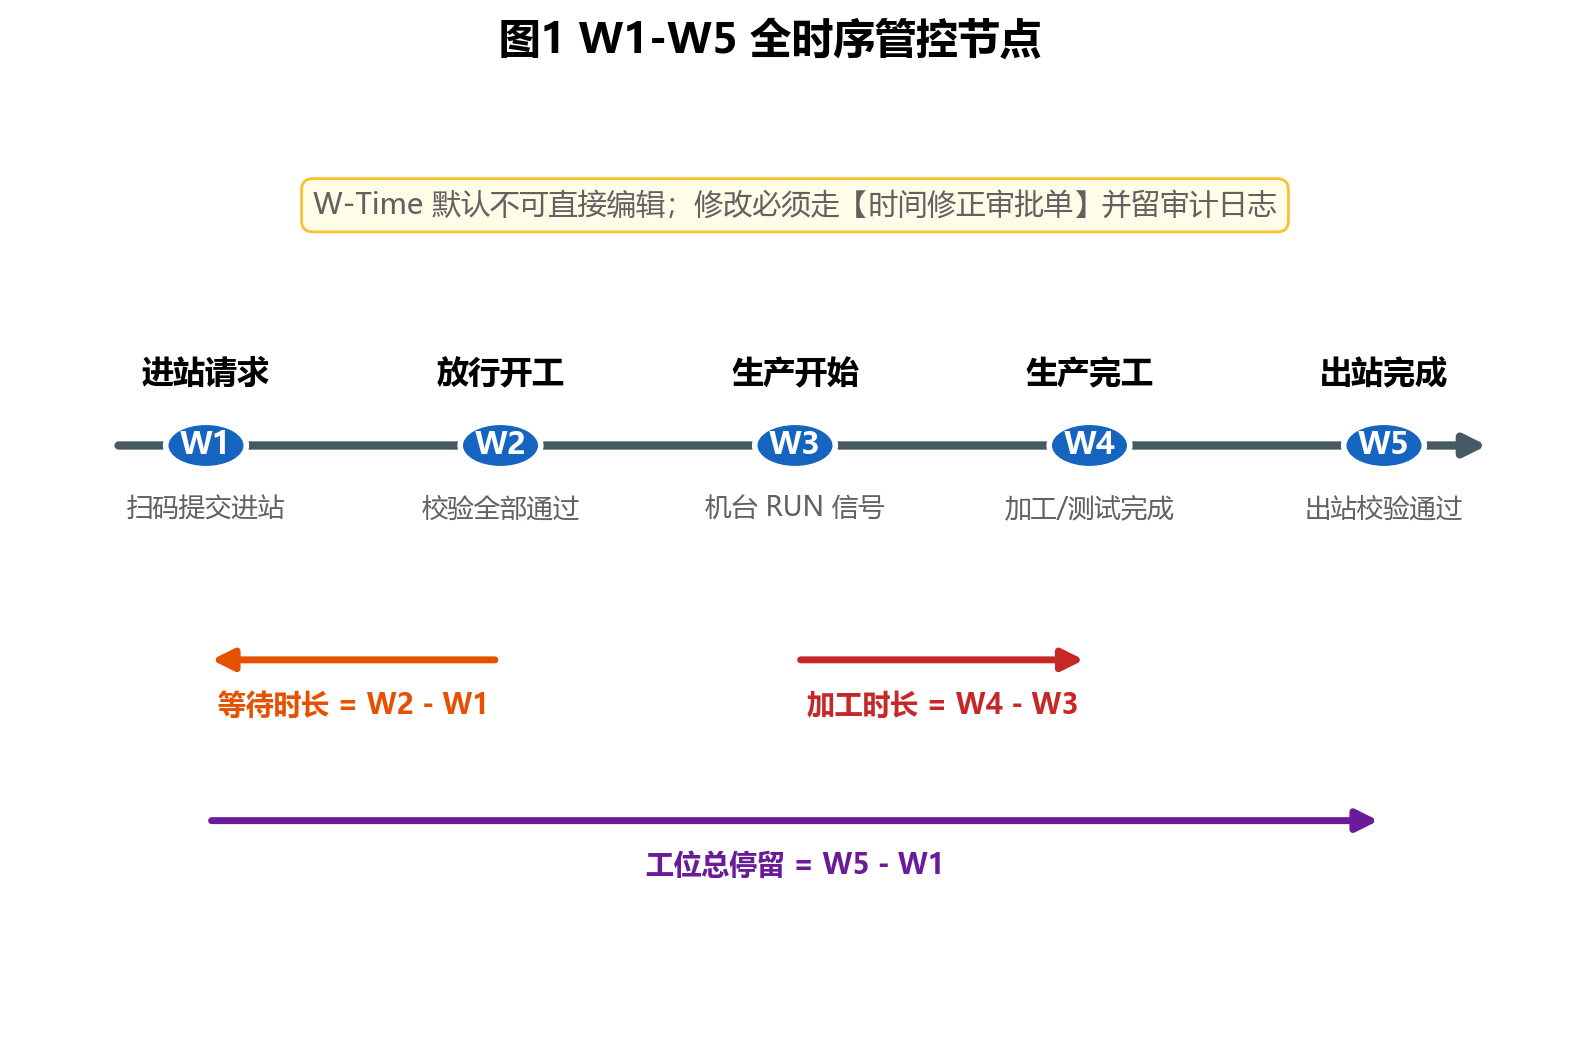
IPQC 工序巡检功能实操教程|LED 芯片 CIM-MES 系统
【LED 芯片 CIM-MES 实操教程】第 07 节|全系列共 20 节
IQC 把关在进厂(第 06 节),OQC 把关在出货(第 11 节),中间最长的那段——批次正在机台上加工的过程——归 IPQC 管。外延一炉 4 小时、光刻一批半天,等 W4 完工才发现参数漂了,整批报废已经发生。IPQC 的价值就一句话:在批量不良发生之前把它拦下来。
一、功能简介
IPQC 工序巡检,是品质对加工中批次的过程抽检:批次处于 W3(生产开始)到 W4(生产完工)区间内时,IPQC 巡检员对在机批次发起巡检任务,录入巡检项目与结果。判定 OK,巡检结案、批次继续生产;判定 NG,系统锁定批次、暂停 W-Time 计时,自动生成异常单,走异常闭环。
它解决过程品质的两个老大难:
- 完工才知不良:长周期工序(外延生长、深刻蚀)参数漂移在初期就有表征——波长偏移、膜厚异常。加工中途抽检发现,一炉只废一半;等完工发现,一炉全废。IPQC 把"发现时点"从 W4 挪到 W3~W4 之间,报废量可能差一个量级;
- 巡检与生产数据两张皮:纸单巡检只记录"检了、OK",和批次、工序、时间对不上。系统里巡检记录强制绑定 batch_id 与对应工序的 W3-W4 加工区间——后续做良率分析(第 20 节),可以直接按"这个批次加工中被检出过异常"切片,异常批次和正常批次的对比一目了然。
关于 W-Time:巡检本身不写 W1-W5,但它管 W-Time 的暂停键。判定 NG 锁批后,批次 W-Time 计时同步暂停(锁定时长不计入加工时长),解封恢复后继续计时。这样 W4-W3 加工时长反映的才是真实加工时间,而不是"加工时间 + 停在那里等人处理的糊涂账"。
二、适用场景
| 工序 | 巡检重点 | 建议频次 |
|---|---|---|
| 外延(MOCVD) | 波长 / 亮度初测片、膜厚抽测 | 每炉必巡(长周期、高价值) |
| 光刻 | 图形对位、线宽抽测、显影外观 | 每批首末件 + 中间抽检 |
| 刻蚀 | 刻蚀深度、侧壁形貌抽测 | 每批抽检 |
| 清洗 / 裂片 | 外观、残留、崩边 | 抽检 |
岗位分工:IPQC 巡检员发起巡检、录入结果、判定 OK/NG;品质主管负责异常单的评审与解封锁批;工艺工程师配合异常分析。发起巡检的前提条件是刚性的:批次必须处于 W3 已启动、W4 未完工的加工中状态——还没开工的批次去巡检没有对象,已完工的批次该走出站校验或 OQC,不是 IPQC 的活。
三、前置准备
- 巡检标准已配置:各工序的巡检项目、抽检数量、判定界限由品质主管在系统维护(与 IQC 检验标准同一套配置入口,第 06 节)。没有巡检标准的工序,巡检任务发起不了;
- 在机批次可见:巡检员登录后,【加工中批次】列表实时显示全厂 W3~W4 区间的批次(机台、工序、已加工时长)。列表是空的先查两件事:车间是不是真没开工,或者 EAP 断连导致 W3 没写入(第 15 节);
- 量测设备就位:膜厚仪、显微测量等抽测工具在校验有效期内;
- 异常单流转人明确:判定 NG 后异常单推给谁(品质主管 + 对应工艺工程师),提前配置好接收账号——异常单推不到人,锁批就变成干等。
四、字段说明与管控规则
4.1 核心数据字段
| 字段 | 说明 |
|---|---|
| 巡检单号 | 一次巡检一条记录 |
| batch_id / 对应工序 | 强制绑定,自动带出,不可改 |
| 巡检开始时间 / 完成时间 | 系统自动记录 |
| 巡检项目 / 结果数值 | 按巡检标准逐项录入 |
| 判定结果 | OK / NG |
| 异常标记 / 异常单号 | 判 NG 自动生成异常单并关联 |
| 巡检员 | 自动取当前账号 |
4.2 管控规则(必记四条)
- 只在 W3~W4 窗口内发起:批次没有 W3(未开工)或已有 W4(已完工),系统拒绝发起巡检。这是硬校验,不是流程建议;
- 判 NG 即锁批:批次锁定,进站 / 出站全部拦截(联动第 05 节),W-Time 计时暂停;
- 锁批必须走异常单闭环:异常单记录异常描述、原因分析、处理措施,品质主管确认闭环后才能解封。没有"直接解锁"按钮;
- 巡检记录不可删:OK 的记录是过程管控证据,NG 的记录是异常闭环的起点,都不允许删除重录。
五、完整操作流程
第一步:选择在机批次。 巡检员打开【加工中批次】列表,按巡检计划(每炉必巡的外延、按频次抽检的光刻 / 刻蚀)选择目标批次。批次状态必须显示"加工中(W3~W4)"。
第二步:发起巡检任务。 点击【发起巡检】,系统校验批次处于 W3~W4 区间,通过后生成巡检单,自动带入 batch_id、工序、机台、已加工时长。同时把"该批次正在被巡检"的状态同步到工位端——操作员看到巡检标识,知道品质在跟这批。
第三步:现场抽测与录入。 巡检员到机台现场按标准抽测,回到系统录入各巡检项目数值,必要时上传照片附件。
第四步:判定,两分支:
- OK → 巡检结案。批次继续生产,W-Time 持续计时,巡检记录归档。同一批次可以多次巡检(外延一炉 4 小时,首、中、末各巡一次很正常),每次独立成单;
- NG → 系统连锁反应三件事:① 批次锁定,工位端弹出拦截提示,进站 / 出站同时关闭;② W-Time 计时暂停,锁定时长不计入加工时长;③ 自动生成异常单,推送给品质主管与工艺工程师。
第五步:异常闭环(NG 分支)。 工艺工程师分析原因(参数漂移 / 来料问题 / 机台异常),在异常单里填写分析结论与处理措施——可选项包括:调整参数后本批继续、返工、报废、让步接收(联动特采逻辑,参考第 06 节)。品质主管评审确认,闭环异常单,解封锁批,批次恢复生产,W-Time 继续计时。
六、流程图讲解
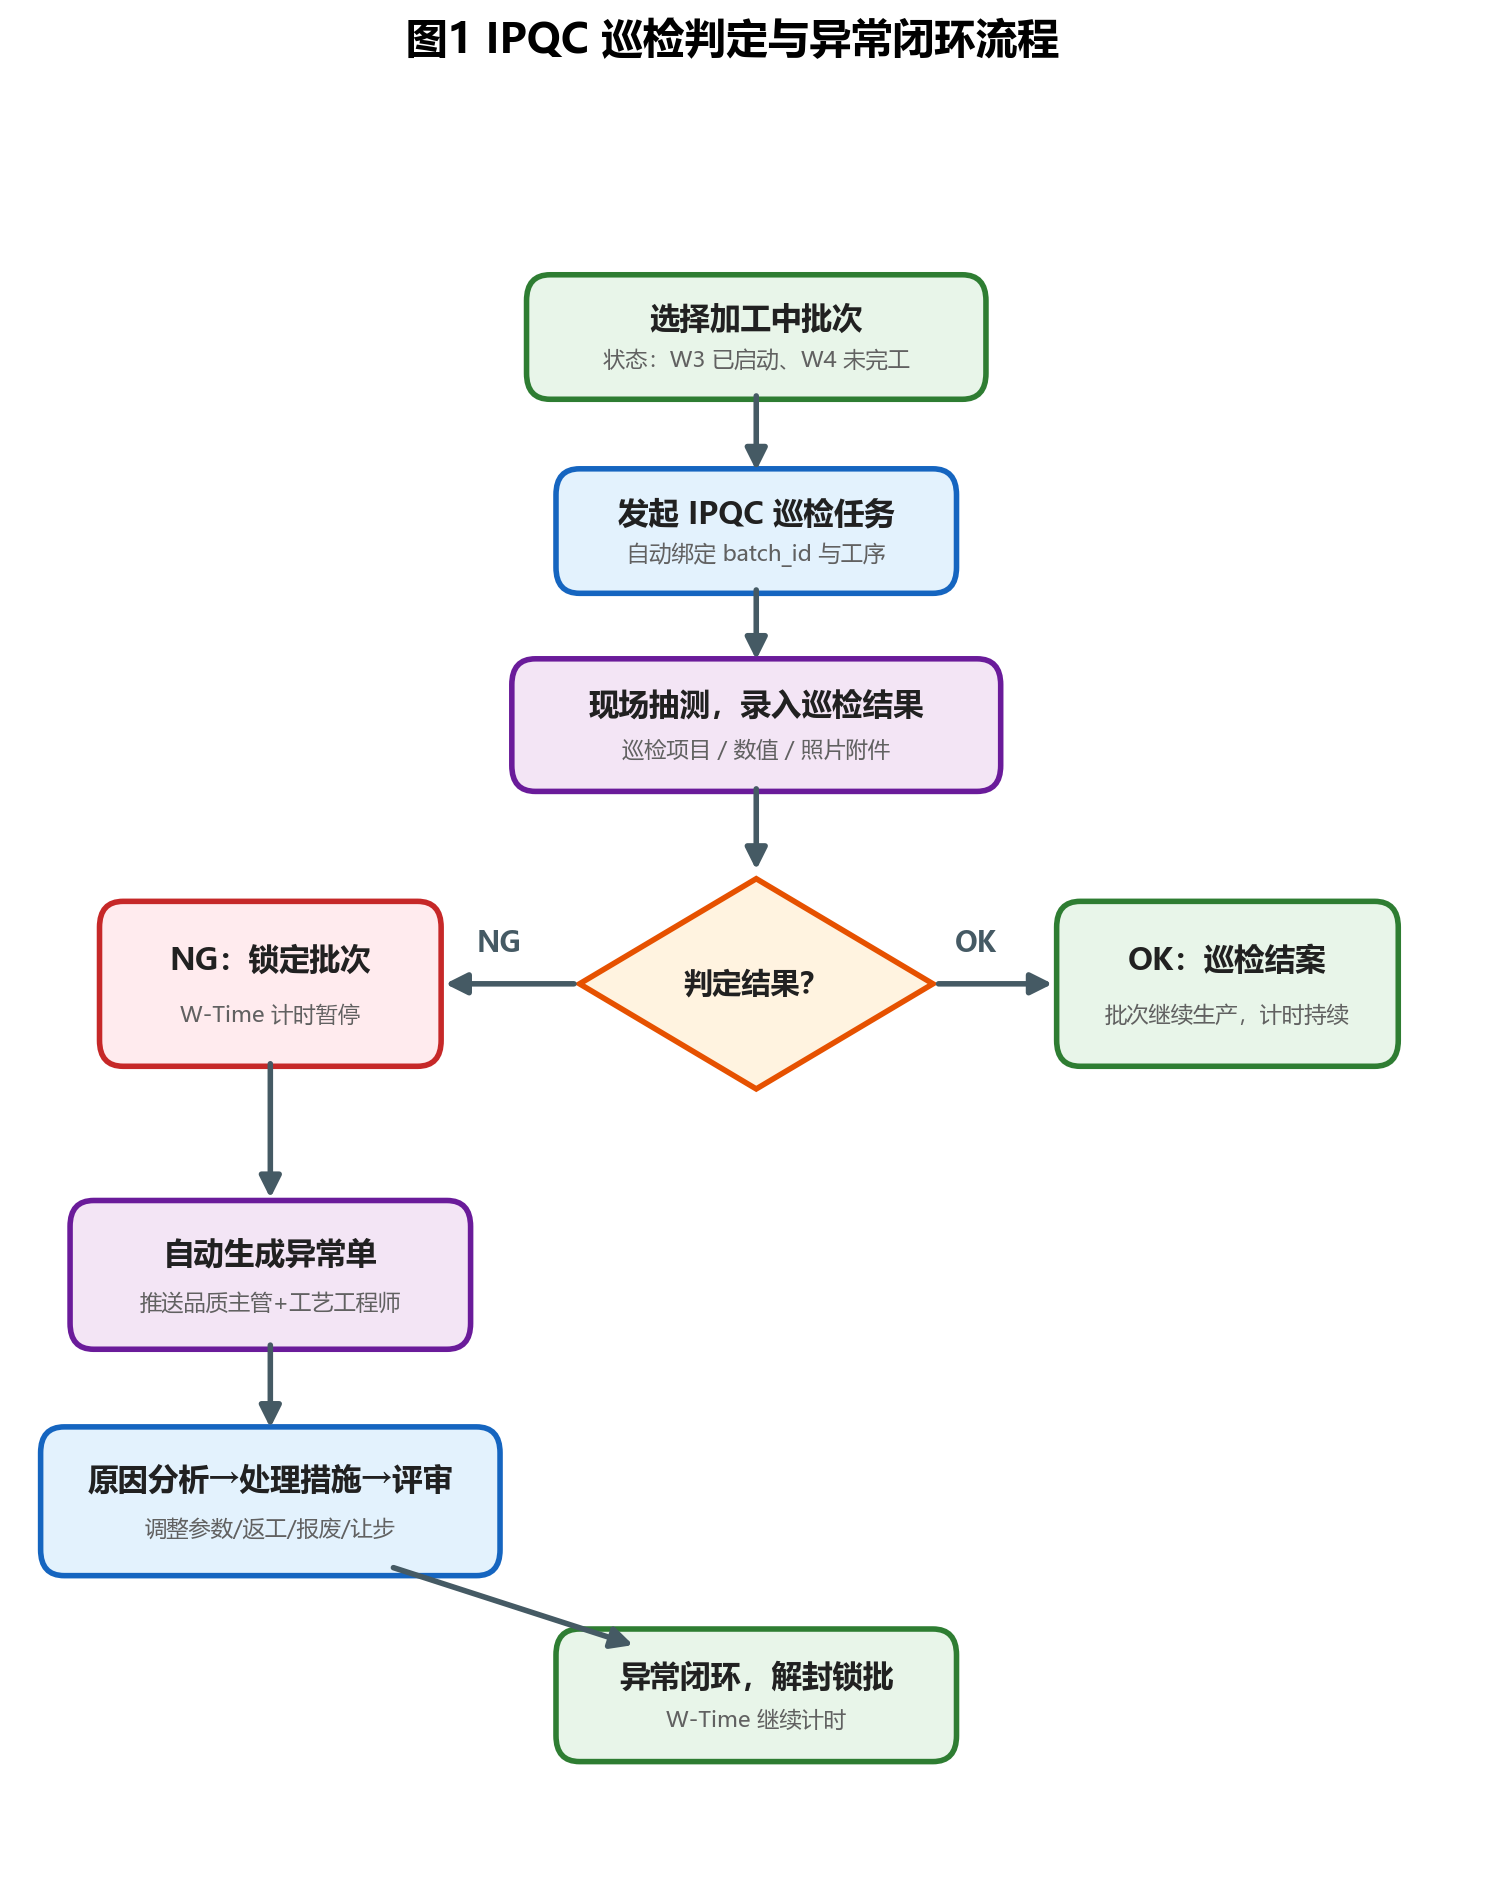
流程的重心在右下角那个闭环:NG → 锁批 → 异常单 → 分析处理 → 评审解封。注意解封的前置条件是异常单闭环,不是"处理完了口头说一声"。锁批期间批次哪儿都去不了,这个"强制等待"就是逼着异常走完书面闭环——快,但是有记录地快。
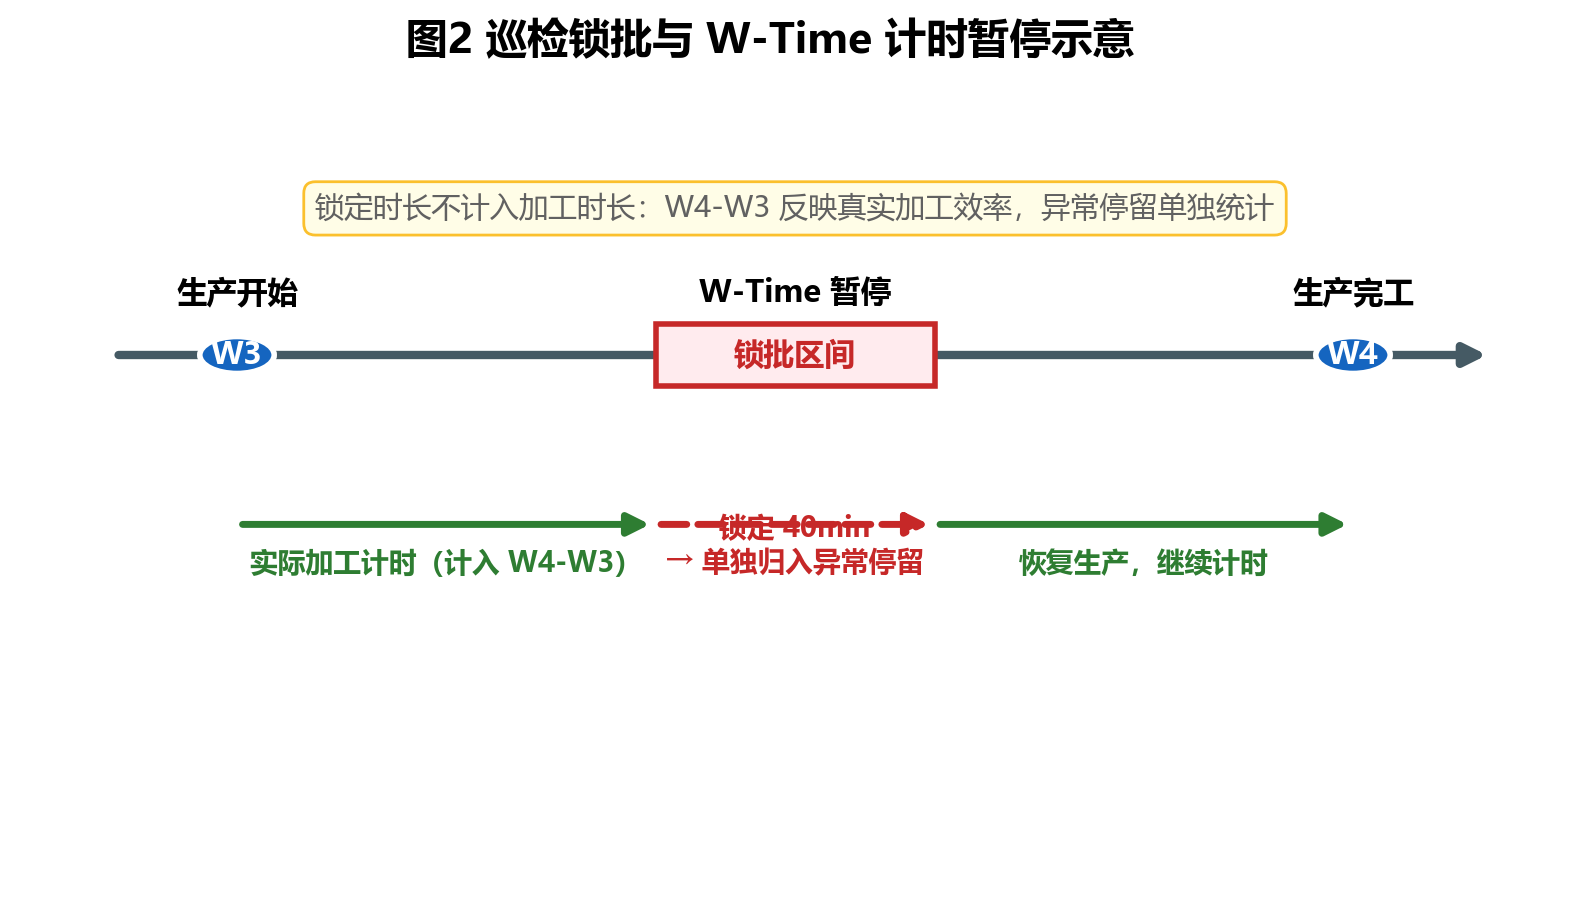
这张图解释系统怎么保住加工时长的"纯度":W3 开工到 W4 完工之间如果被巡检锁定 40 分钟,最终报表里 W4-W3 加工时长不含这 40 分钟,它会单独归到"异常停留"里。没有这个设计,一次巡检 NG 就把整个工位的效率数据污染了——分不清是机台慢还是出了异常在等处理。
七、常见报错与排查
| 报错提示 | 拦截原因 | 排查方法 |
|---|---|---|
| "无法发起巡检:批次未开工(无 W3)" | 批次还在 W2 放行后待上机状态 | 等机台 RUN 信号写入 W3 再巡;确认 EAP 联机正常,W3 未写入先报 CIM(第 15 节) |
| "无法发起巡检:批次已完工(有 W4)" | W4 已写入,批次离开加工中状态 | 完工批次走出站校验 / OQC 流程,不再走 IPQC |
| "无法发起巡检:批次已锁定" | 该批次已被其他巡检或异常锁批 | 查锁定原因与在途异常单,别重复发起 |
| "巡检标准未配置" | 该工序没有维护巡检项目 | 品质主管补巡检标准后重新发起 |
| "异常单推送失败:接收人未配置" | 异常单流转账号缺失 | 品质主管补配置接收人后重推 |
现场经验:巡检员最容易犯的错是嫌锁批麻烦,NG 也口头通知不停批。批次带病跑完 W4,报表上一切正常,报废在下游工序才爆出来,那时候已经查不到"其实中途就发现了"。系统给 IPQC 的定位就是"你判 NG,系统就停批"——这个权重要敢用。
八、业务注意事项与审厂合规要点
业务注意事项:
- 频次按风险定:外延必巡、光刻刻蚀抽检,别一刀切——巡检员时间有限,铺太匀等于没巡;
- 异常单写透原因:"参数异常,已调整"这种分析过不了审厂,要写到"X 腔温度 TC2 显示偏差 +3℃,校准后重测合格"的程度;
- 解封前复核:品质主管解封前看一眼处理证据(重测数据、照片),解封是对整批的放行,不是对流程的放行;
- 巡检发现的问题要回喂标准:同类 NG 出现三次,说明巡检界限或工艺参数该改了——走 ECN(第 12 节),别让巡检员每次都靠经验临时判断。
审厂合规要点:
- 记录绑定加工区间:每条巡检记录都挂着 batch_id 与 W3-W4 时序,客户问"这批加工过程中有没有检出过异常",系统直接回答,不用翻纸单;
- 异常闭环留痕:NG → 异常单 → 原因分析 → 措施 → 评审解封,全链路在系统内完成,闭环时长可统计——审核员最认"发现问题的机制 + 关闭问题的机制"这两件事同时存在;
- 锁批不可绕过:锁定批次的进站 / 出站拦截记录全部留痕,可以证明"异常批次没有流出该工位"。
九、本节落地检查表
- [ ] 各工序巡检标准(项目 / 频次 / 界限)已配置生效
- [ ] 加工中批次列表与车间实际一致(EAP 联机正常)
- [ ] NG 判定 100% 触发锁批,无口头停线
- [ ] 异常单闭环率 100%,原因分析写到参数级
- [ ] 锁批时长与加工时长分开统计,效率数据未被污染
- [ ] 异常单接收账号覆盖全部工序,推送无失败
- [ ] 每月复盘巡检 NG 记录,推动标准 / 参数修订走 ECN
---
下一篇预告:第 08 节《PL 光电测试、BIN 分级与 Wafer Map 解析实操教程》——从抽检回到全检:一台测试机怎么把每颗芯片的波长、亮度、电压逐颗测完,按 BIN 分级并渲染出那张审厂必备的晶圆 Map 图。