Andon 安灯异常呼叫功能实操教程|LED 芯片 CIM-MES 系统
【LED 芯片 CIM-MES 实操教程】第 18 节|全系列共 20 节
工位停在那里,操作员举手喊人,喊的人不在、来的人不对、来了也不知道找谁——这是车间最贵的浪费。Andon 安灯做的就是把这个过程变成一条有单号、有时长、有闭环的记录。它不复杂,但它是把"等待浪费"从感觉变成数据的唯一入口。
一、功能简介
Andon 安灯呼叫是工位端的一键求助通道:操作员按下安灯,选择异常类型(缺料、设备故障、品质异常),系统同时做三件事——看板高亮、消息推送给对应负责人、开一张安灯单记录全过程(呼叫时间、响应时间、闭环时间、处理人)。
它的价值不在"叫人",在"记时长":
- 叫得动:纸质叫人的方式是喊、打电话、在群里发消息,人不在就干等。安灯按异常类型自动找对应负责人,缺料找物料员、设备找维修、品质找 IPQC,责任清晰;
- 算得清:每次异常记录响应时长与闭环时长,月底一统计,哪类异常最多、哪个班响应最慢、哪个设备最爱坏,一目了然。没有数据的改善都是拍脑袋;
- 连得上:安灯单强制关联批次,异常占用的时间自动算进该批次的 W1-W2 等待时长。批次等待超阈值预警时,你能顺着安灯单说清楚"这 40 分钟是在等物料,不是工艺慢"。
关于 W-Time:Andon 本身不开新的时序节点,但它产生的异常时长计入 W1-W2 等待区间。这一点很关键:W-Time 超时预警不能只看数字,要看数字背后的原因——是设备坏了、物料没到,还是人员在等指令。安灯单就是那个"原因"。
二、适用场景
| 场景 | 触发条件 | 关键动作 |
|---|---|---|
| 缺料停线 | 线边库存耗尽 | 发起缺料呼叫,物料员配送 |
| 设备故障 | 机台报警、参数异常 | 发起设备呼叫,维修到场 |
| 品质异常 | 首件不合格、连续不良 | 发起品质呼叫,IPQC 判定 |
| 工艺疑问 | 参数拿不准、SOP 不清 | 发起工艺呼叫,工艺工程师支持 |
| 换线支援 | 换型需要多人配合 | 发起支援呼叫,班组长协调 |
岗位分工:操作员发起;物料员 / 维修 / IPQC / 工艺按类型响应;班组长盯看板、催未响应单;生产主管每周看异常统计。
三、前置准备
- 异常类型字典已配:缺料、设备、品质、工艺、支援等类型,每种类型绑定响应负责人与响应时限(如设备 10 分钟、品质 5 分钟);
- 接收人账号与推送渠道就位:系统账号、企业微信/钉钉、看板三路推送至少通两路。推送不通,安灯就是个摆设;
- 看板已部署:车间大屏或工位看板能实时显示未闭环安灯单,颜色区分等级(红=超时未响应、黄=响应中、绿=已闭环);
- 工位编码与批次绑定规则明确:安灯单必须能带出当前在制批次号,否则统计不到批次等待时长。
四、字段说明与管控规则
4.1 核心数据字段
| 字段 | 说明 |
|---|---|
| 安灯单号 | 一呼一号,全流程主键 |
| batch_id / 工位 | 当前在制批次与工位,自动带出 |
| 异常类型 / 等级 | 类型决定响应人;等级决定推送强度(一般/紧急/停线) |
| 呼叫时间 | 操作员按下安灯的时刻 |
| 响应时间 / 响应人 | 负责人点【已响应】的时刻,用于算响应时长 |
| 闭环时间 / 处理人 | 问题解决点【闭环】的时刻,用于算闭环时长 |
| 处理措施 | 简述做了什么(换料、复位、调参、返工) |
| 关联 W-Time 区间 | 异常时长计入的等待区间 |
4.2 管控规则(必记四条)
- 必须闭环才能解除告警:安灯单只有"已闭环"一个终态,不能直接删除。操作员误按的,由班组长确认后闭环并标注"误报",误报率单独统计;
- 超时自动升级:超过响应时限未响应,系统自动升级推送给上一级(班组长→主管),看板变红。升级不是催命,是防止"叫了没人管";
- 异常时长计入 W-Time 等待:暂停计时从呼叫开始、到闭环结束,全程计入批次等待时长。这条规则堵住了"设备坏了不算我的"的口子——数据说话;
- 类型决定责任,不允许改类型甩锅:安灯单发起后异常类型锁定,确需变更由主管操作并留痕。品质问题改成设备问题,追责就失真了。
五、完整操作流程
5.1 发起呼叫
第一步: 操作员在工位终端点击【安灯】,系统自动带出工位、当前批次号、当前工序。
第二步: 选择异常类型与等级。缺料 → 物料员;设备 → 维修;品质 → IPQC;工艺 → 工艺工程师。等级为"停线"的,系统同时锁定该工位 W2 放行(新批次不能进站,避免越堵越乱)。
第三步: 确认发起。看板立即高亮该工位,消息推送到对应负责人手机与企业微信。
5.2 响应与处理
第四步: 负责人到场,在终端或手机点【已响应】,系统记录响应时长。响应时长 = 已响应时间 − 呼叫时间。
第五步: 处理问题。处理过程中可补充备注(如"更换 2 号料架""机台复位后重跑首件")。
第六步: 问题解决,点【闭环】,填写处理措施,系统记录闭环时长。闭环时长 = 闭环时间 − 呼叫时间。
第七步: 若异常涉及品质判定,IPQC 在安灯单内直接挂检验结论(合格放行 / 返工 / 报废),与第 19 节的批次追溯联动。
5.3 统计与改善
第八步: 每周导出安灯统计:按类型、按工位、按班组统计呼叫次数、平均响应时长、平均闭环时长、超时率。
第九步: 对 TOP3 异常类型立项改善。缺料频发 → 查线边库存策略;设备故障频发 → 查保养计划(MTBF);品质异常频发 → 查工艺参数与来料。
六、流程图讲解
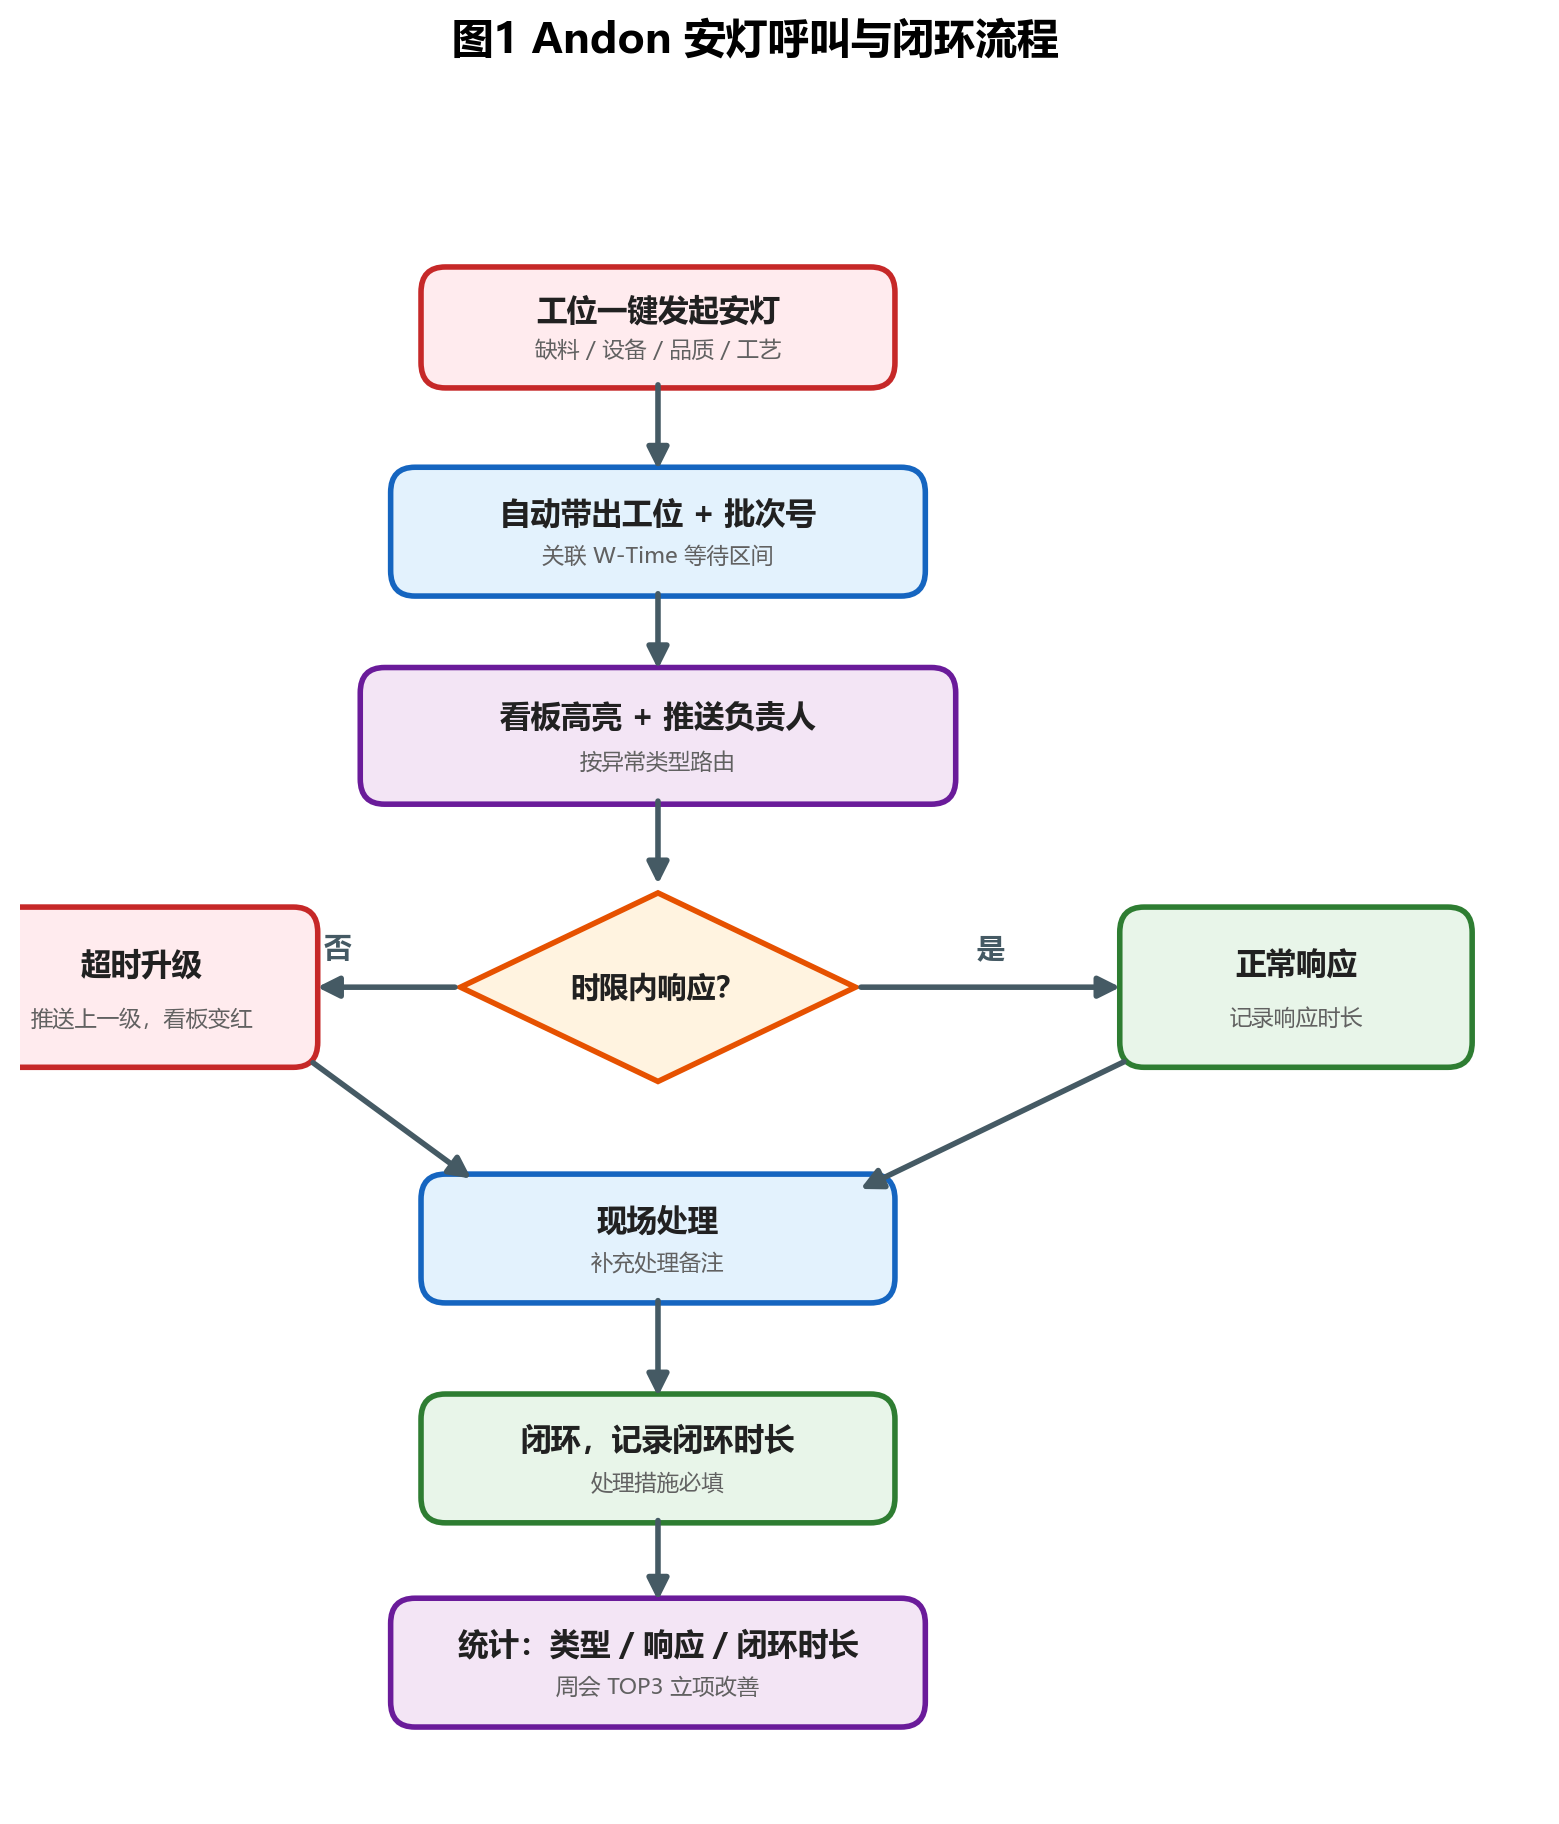
流程的关键在两个时间戳:响应和闭环。只有呼叫时间没有响应时间的记录是废数据——它只能证明"喊过",证明不了"有人管"。所以系统把"已响应"做成必须动作,不点就不算响应。
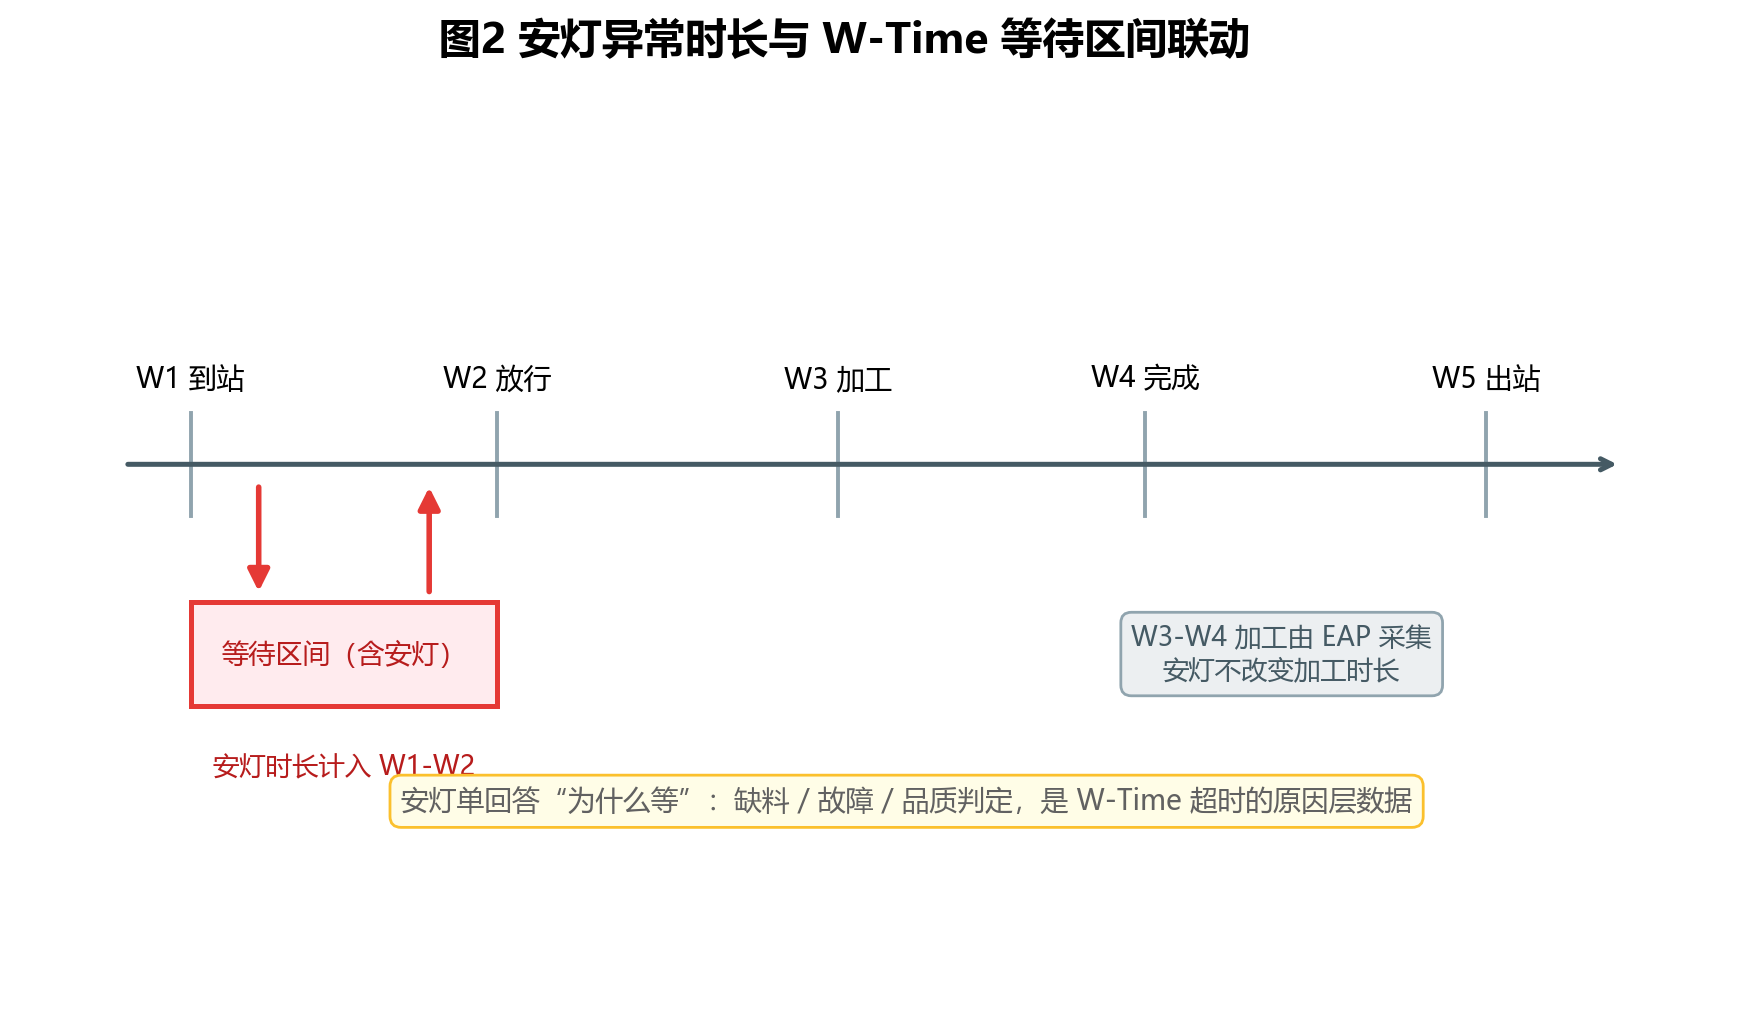
联动图说明一件事:安灯时长不是独立指标,它最终会落进批次的 W1-W2 等待里。当 W-Time 超时预警频繁触发时,先看同期安灯单——如果等待里有一半是安灯,那要改的是响应机制,不是催操作员加快。
七、常见报错与排查
| 报错提示 | 拦截原因 | 排查方法 |
|---|---|---|
| "安灯推送不到人:负责人接收账号未配置" | 异常类型未绑定接收人,或接收人未开推送 | 补配类型-负责人映射;检查企业微信/钉钉绑定 |
| "该工位已有未闭环安灯单" | 重复发起 | 先处理上一张单,或由班组长合并 |
| "无法闭环:处理措施未填写" | 闭环必填项为空 | 补填措施(换料/复位/调参/返工) |
| "安灯单关联批次失败" | 工位未绑定在制批次 | 检查批次是否已进站(W2 未放行不算在制) |
| "超时未响应,已升级" | 超过响应时限 | 正常机制;如频繁升级,说明人员配置不足 |
现场经验:安灯最常见的失败不是技术问题,是"不敢按"。操作员怕按了被骂"事多",于是自己扛、自己凑合,等到停机两小时才喊人。上线安灯必须配一条管理规矩:按了不追责,不按导致停线才追责。这条不立,系统再顺也没人用。
八、业务注意事项与审厂合规要点
业务注意事项:
- 响应时限要贴合实际:设备 10 分钟、品质 5 分钟是常见值,但要按厂区距离和人员配置定,定得太紧全是超时,定得太松失去意义;
- 误报要统计不要惩罚:误报率高说明培训不到位或按钮位置不合理,先改这两样,别一上来就罚;
- 停线级安灯要联动 W2 锁:不锁的话,工位堵着还能进新批次,越堵越乱;
- 周会看数据不看情绪:拿安灯统计开会,比"大家反映一下问题"有效十倍。
审厂合规要点:
- 异常记录完整:每张安灯单有呼叫、响应、闭环三段时间与责任人;
- 闭环率可查:客户会问"异常有没有全部关闭",未闭环单必须有跟踪计划;
- 与批次追溯打通:客户抽查某批次,能看到生产期间发生过哪些异常、怎么处理的;
- OEE 数据来源:安灯是停机时间的主要来源之一,与设备 OEE 统计口径一致。
九、本节落地检查表
- [ ] 异常类型字典完整,每类绑定响应人与响应时限
- [ ] 推送三路至少通两路(账号/企微/看板),实测可达
- [ ] 停线级安灯自动锁定 W2 放行
- [ ] 所有安灯单闭环时必填处理措施
- [ ] 超时升级规则已配置并实测触发
- [ ] 每周导出统计,TOP3 异常已立项改善
- [ ] 抽查 5 张历史安灯单,时间戳与处理记录完整
---
下一篇预告:第 19 节《全链路批次追溯查询实操教程》——所有前面的动作都留了记录,这一节讲怎么把它们串成一条链:客户问"这批货怎么做的",三分钟导出一份能过审厂的报告。
---
关于本系列
《LED 芯片 CIM-MES 系统 20 篇实操教程》由叶工整理,基于 10 年半导体与 LED 芯片制造一线经验(FAB 工艺、良率、CIM 数字化)。全系列 20 篇 + 配套检查表,首发于「叶志辉个人技术站」,站内搜索教程标题即可找到完整目录与可下载的模板文件。