全链路批次追溯查询功能实操教程|LED 芯片 CIM-MES 系统
【LED 芯片 CIM-MES 实操教程】第 19 节|全系列共 20 节
客户客诉过来的时候,给你 24 小时回答三个问题:这批货用了哪批原料、跑了哪台机哪个腔室、当时的参数和检验数据是多少。答得出来,是常规售后;答不出来,是索赔加审厂降级。追溯不是系统的一个功能,是前面 18 节所有记录最终要兑现的承诺。
一、功能简介
全链路批次追溯做的是串联:输入成品批次号或原料批次号,系统把该批次从投料到出货的全过程数据拉成一条链——所有 W-Time 记录、工序流转、配方版本、检验记录、ECN 变更、不良记录、Wafer Map、机台腔室、操作员,全部按时间顺序展示,可一键导出标准追溯包。
它支持两个方向:
- 正向追溯(成品 → 原料):客户投诉某批货,反查这批货用了哪些 MO 源批次、哪些辅料、哪些机台。定位范围,决定召回多少;
- 反向追溯(原料 → 成品):来料 IQC 判 NG 或供应商召回时,查这批原料流向了哪些成品批次、发给了哪些客户。这是最要命的方向——查不出流向,只能全客户通知。
三个硬价值:客诉定位从"翻台账三天"变成"三分钟导出";审厂资料随取随有;良率异常复盘时能一眼看到异常批次与正常批次的链路差异。
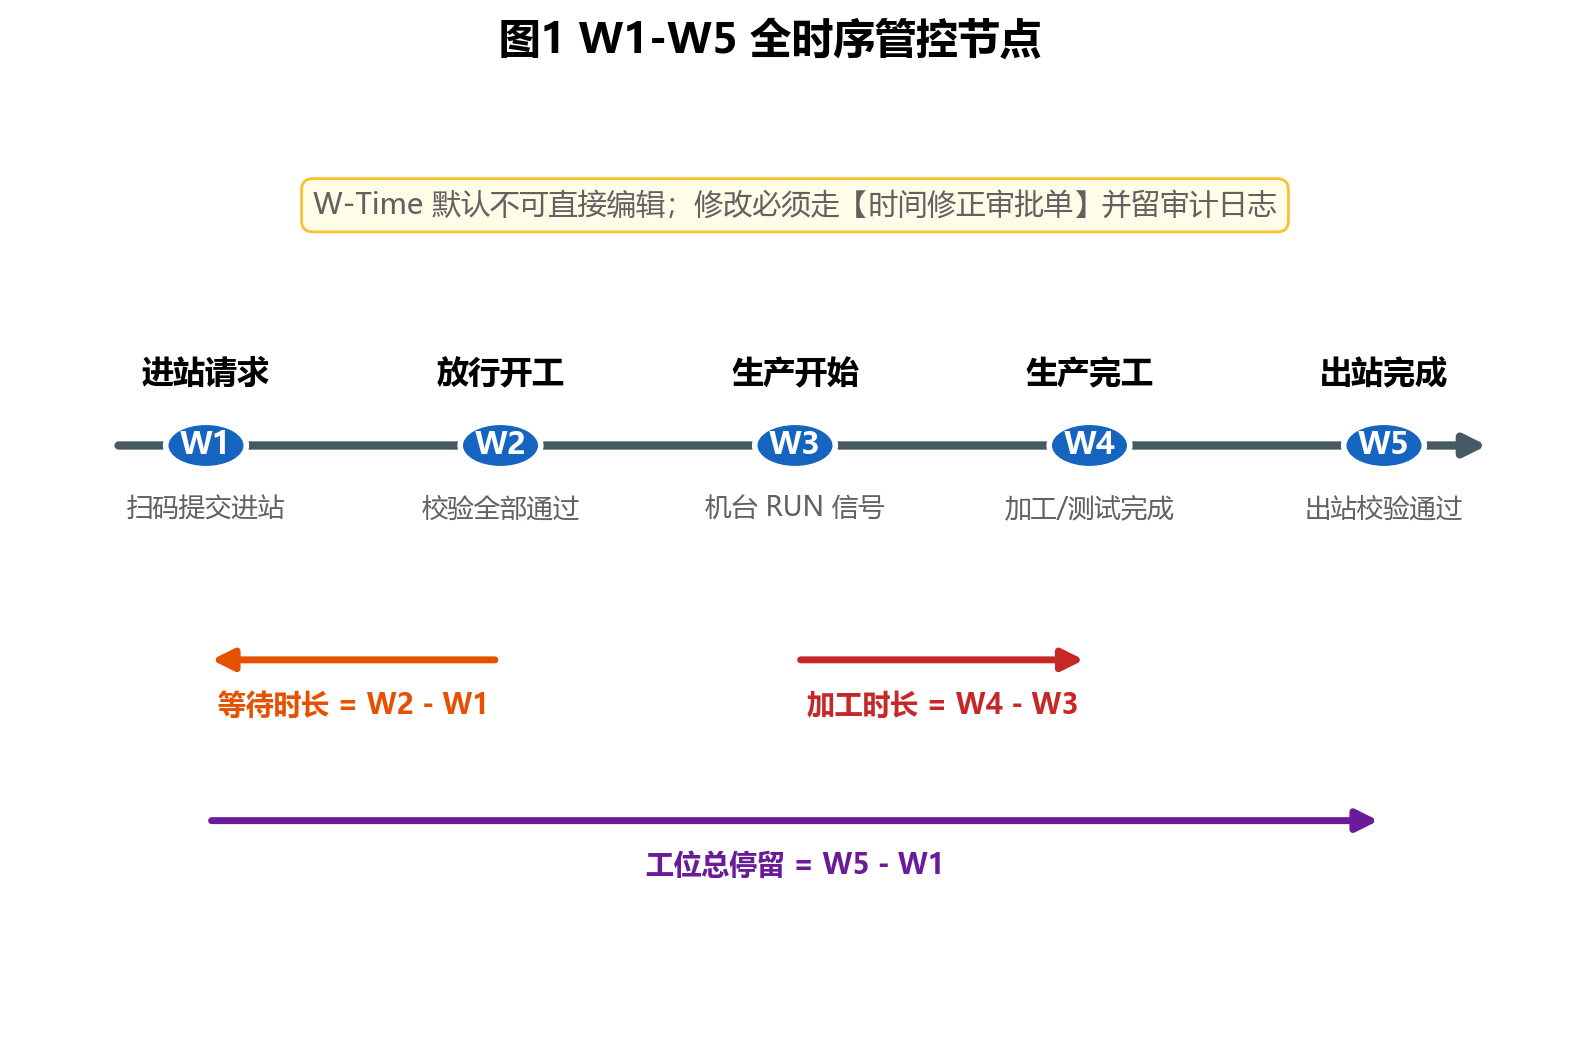
关于 W-Time:追溯是查询功能,本身不产生 W-Time 记录,但它是 W-Time 数据的最终消费者——链路上的每一段 W1-W5 都在这里呈现,包括等待、加工、检验的时长。审厂时客户最爱问的就是"这段等了 6 小时是在干什么",答案就在 W-Time 台账里。
二、适用场景
| 场景 | 触发条件 | 关键动作 |
|---|---|---|
| 客户客诉 | 客户端发现不良 | 按成品批次正向追溯,锁定范围 |
| 来料异常 | IQC 判 NG、供应商召回 | 按原料批次反向追溯,查流向 |
| 客户审厂 | 年度/新客户审核 | 现场演示追溯,导出标准报告 |
| 良率复盘 | 某批次良率异常 | 对比异常与正常批次的链路差异 |
| 内部质量事故 | 批量性不良 | 双向追溯,界定责任段 |
岗位分工:品质工程师主责追溯分析;工艺工程师提供参数与配方解释;销售/客服对外交付报告;客户可给只读账号自助查询(部分客户要求)。
三、前置准备
- 批次绑定完整:从投料到出货,每个工序都必须扫批次进站(W2 放行),任何一道工序"没扫直接做",链路就断在这里;
- 数据采集已打通:机台参数通过 EAP 采集(第 15 节),检验数据从 IPQC/OQC 录入,Wafer Map 文件自动上传并解析(第 08 节);
- 配方版本可追溯:配方调用记录绑定批次,改配方要知道改的哪一版(第 12 节 ECN);
- 追溯报表模板已定:客户要什么格式提前确认,车灯客户和 MiniLED 客户关注的字段不完全一样。
四、字段说明与管控规则
4.1 追溯链路包含的核心数据
| 数据段 | 内容 | 来源 |
|---|---|---|
| 基础信息 | 批次号、产品型号、订单号、客户、数量 | 工单 / 销售订单 |
| 物料段 | MO 源批次、衬底批次、辅料批次、领料记录 | WMS(第 09/10 节) |
| 工序段 | 各工序进站/出站时间、机台、腔室、操作员 | 工位进站 + W-Time |
| 工艺段 | 配方编号与版本、关键参数实测值、设备状态 | EAP 采集(第 15 节) |
| 质量段 | IQC/IPQC/OQC 记录、不良代码、返工记录 | 品质模块 |
| 变更段 | ECN 变更单号、生效时间、影响批次 | ECN(第 12 节) |
| 图谱段 | Wafer Map、BIN 分布、缺陷分布 | 测试模块(第 08 节) |
| 出货段 | 出货单号、发货时间、客户签收 | WMS(第 11 节) |
4.2 管控规则(必记四条)
- 链路不可编辑:追溯页面只读,任何数据修改必须回到源头模块走变更流程。允许在追溯页改数据,等于允许改历史;
- 断链必须显性提示:某段数据缺失时,页面明确标红"该工序无进站记录",不允许静默跳过。藏着断链比断链更危险;
- 导出报告带版本与时间戳:每份导出的追溯包记录生成时间、生成人、数据截止时间,防止"两份报告对不上";
- 权限分级:内部账号可查全量;客户只读账号仅能查自己订单的批次,看不到其他客户信息。
五、完整操作流程
5.1 正向追溯(成品查原料)
第一步: 品质工程师进入【批次追溯】,输入成品批次号或扫包装条码,选择"正向追溯"。
第二步: 系统自动串联全链路,按时间轴展示:投料 → 各工序(含机台、腔室、操作员、W-Time)→ 检验 → 出货。断链处标红提示。
第三步: 点开任一节点可看明细:配方版本、参数曲线、检验原始数据、Wafer Map 缩略图。
第四步: 点击【导出追溯包】,生成标准 Excel/PDF(含链路表、检验记录、图谱附件),交付客户或存档。
5.2 反向追溯(原料查成品)
第五步: 输入原料批次号(MO 源、衬底、辅料),选择"反向追溯"。
第六步: 系统列出该原料流向的所有成品批次,以及这些批次的当前状态(在制 / 库存 / 已出货)与客户。
第七步: 对已出货批次,直接带出出货单号与发货时间,供销售评估召回范围。
第八步: 导出"原料流向报告",作为供应商索赔与客户通知的依据。
5.3 差异对比(良率复盘)
第九步: 选择异常批次与同产品正常批次,系统并排展示两条链路,高亮差异项:机台不同、腔室不同、配方版本不同、操作员不同、来料批次不同。
第十步: 结合第 20 节 YMS 多因子分析,把"链路差异"变成"良率归因"。
六、流程图讲解
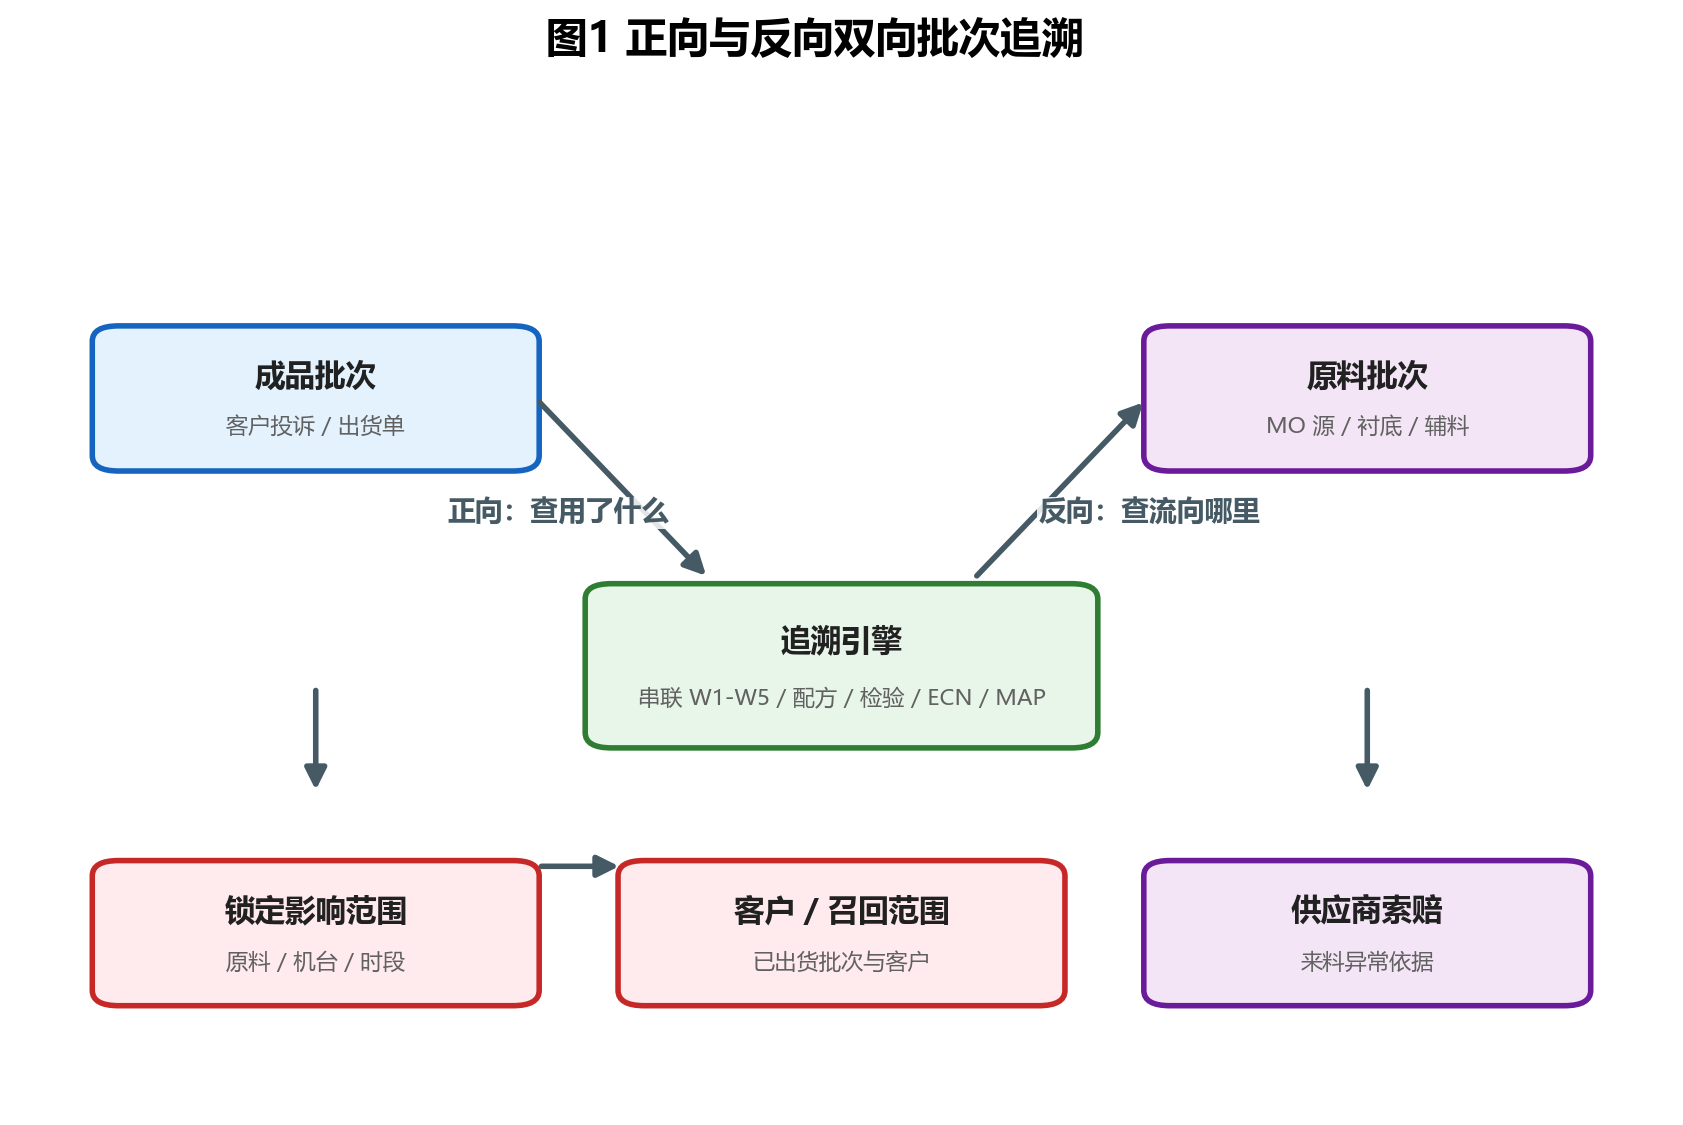
流程的关键是双向。只做正向,来料出问题只能干着急;只做反向,客户投诉只能全批召回。两个方向都通,追溯才闭环。
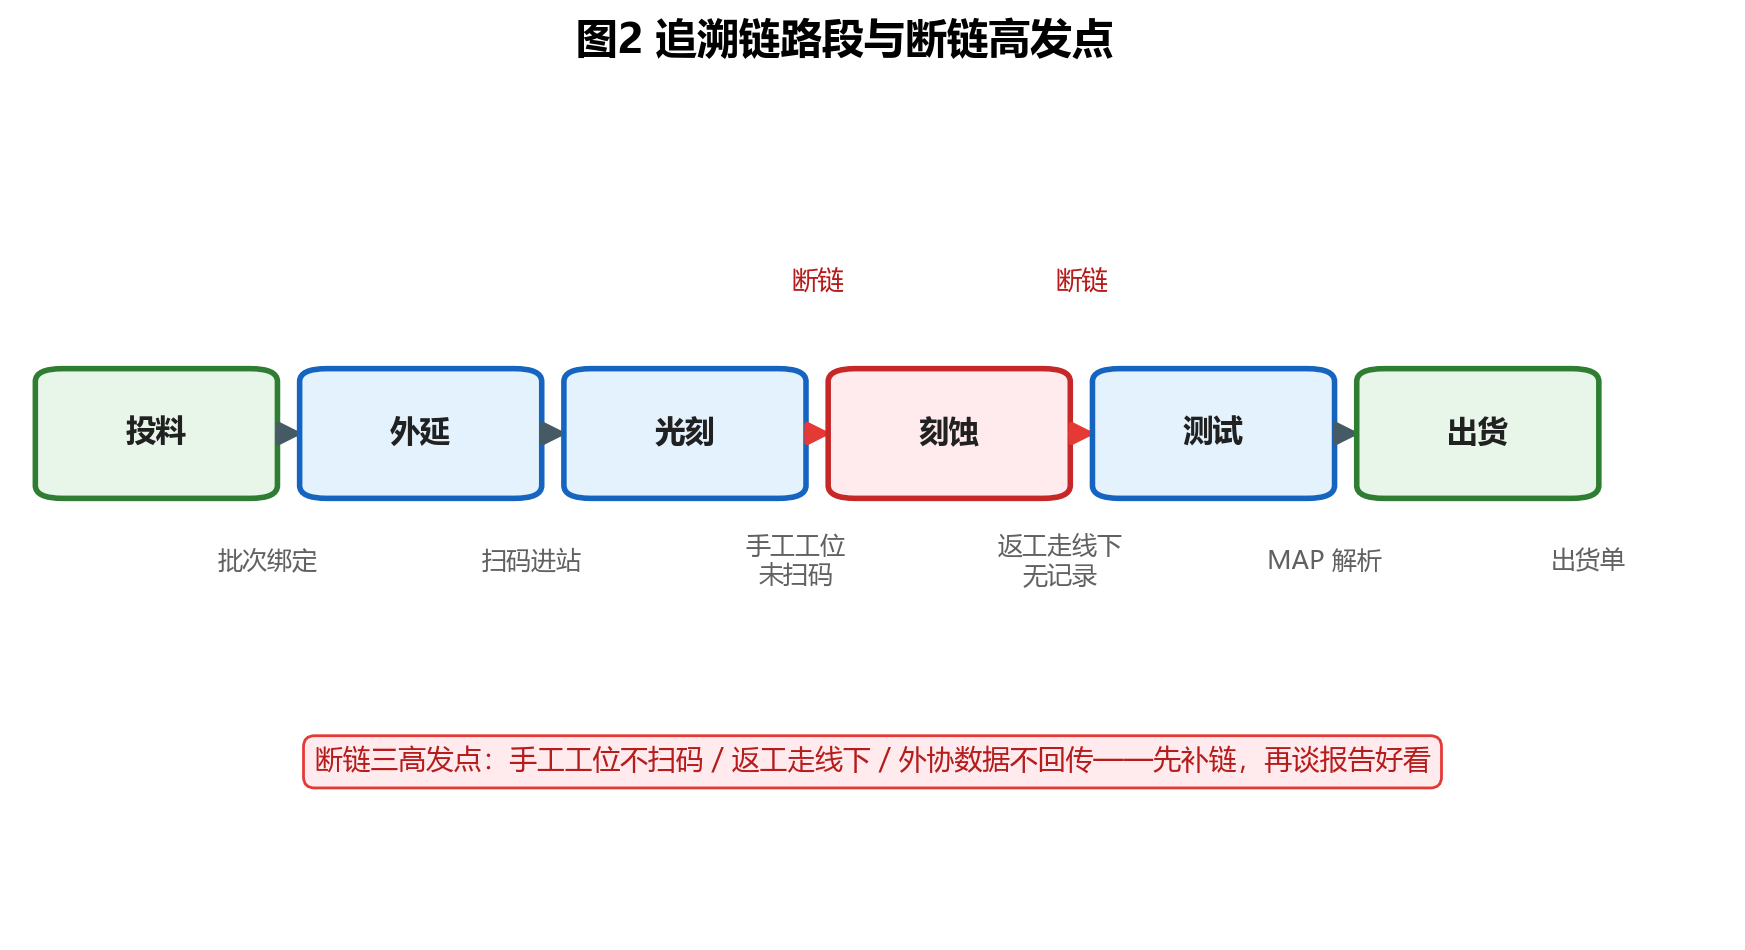
链路图里最该盯的是断链点——常见断在三处:手工工位没扫批次、返工批次走了线下流程、外协工序数据没回传。这三处不发生,链路就是完整的;发生了,审厂时客户一眼就能看出来。先把断链补上,再谈追溯报告做得多漂亮。
七、常见报错与排查
| 报错提示 | 拦截原因 | 排查方法 |
|---|---|---|
| "追溯链路不全:某工序无进站记录" | 该工序未扫码,或批次绑定丢失 | 查工位操作记录;补录需走异常流程并注明原因 |
| "未找到该批次" | 批次号输错,或批次未进系统 | 核对条码;确认是否为外协批次(未纳入系统) |
| "Wafer Map 无法解析" | MAP 文件格式不符或未上传 | 检查测试机输出格式;重新上传解析(第 08 节) |
| "该批次关联多个原料批次,请选择" | 一批多料(并批生产) | 按工艺实际选择;并批场景建议拆批管理 |
| "无权查看该批次" | 客户账号越权查询 | 按订单归属授权;内部账号申请权限 |
现场经验:追溯最难的不是系统,是"手工补录"的诱惑。链路断了,最省事的做法是事后补一条记录,看起来就完整了。但补录的时间和真实时间对不上,客户一比对 W-Time 与设备日志就露馅。断链要如实记录并走异常流程,这比补一条假数据安全一百倍。
八、业务注意事项与审厂合规要点
业务注意事项:
- 并批要谨慎:两批 MO 源合并生产,追溯时只能追到"其中一批",客诉定位精度直接减半。能不并批就不并批;
- 外协工序要纳管:外协镀膜、外协切割的数据不回流,链路就断在厂外。要求外协方按约定格式回传批次与检验数据;
- 返工批次单独建链:返工不是"回到上道工序重做",要生成返工记录并挂到原批次链路上,否则返工段的数据就是黑的;
- 报告模板按客户定:车灯客户重 IATF 五工具与 PPAP 资料,MiniLED 客户重 BIN 分布与色坐标,模板提前对齐,别等审厂当天现改。
审厂合规要点:
- 追溯响应时效:客户要求 24 小时内提供追溯报告,系统应做到 3 分钟内导出;
- 双向可查:正向、反向都能演示,这是审厂必考项;
- 断链有解释:确实存在的断链要有异常记录与改善措施,不能"客户没问就不提";
- 报告可验证:报告里的批次、时间、机台与设备日志、W-Time 台账能对上,不能只是系统里自说自话。
九、本节落地检查表
- [ ] 全部工序(含返工、外协)批次扫码覆盖率 100%
- [ ] 正向追溯 3 分钟内可导出完整链路
- [ ] 反向追溯可列出原料流向的全部成品与客户
- [ ] 断链点有标红提示与异常记录,无静默跳过
- [ ] 追溯报告带生成时间、生成人、数据截止时间
- [ ] 客户只读账号权限已隔离
- [ ] 每季度做一次模拟客诉追溯演练,记录耗时
---
下一篇预告:第 20 节《良率 YMS 多因子分析报表实操教程》——最后一步,把所有记录变成判断:良率掉了,到底是机台、配方、原料还是人的问题。
---
关于本系列
《LED 芯片 CIM-MES 系统 20 篇实操教程》由叶工整理,基于 10 年半导体与 LED 芯片制造一线经验(FAB 工艺、良率、CIM 数字化)。全系列 20 篇 + 配套检查表,首发于「叶志辉个人技术站」,站内搜索教程标题即可找到完整目录与可下载的模板文件。