良率 YMS 多因子分析报表功能实操教程|LED 芯片 CIM-MES 系统
【LED 芯片 CIM-MES 实操教程】第 20 节|全系列共 20 节
前面 19 节把数据一条条攒起来,这一节把它们变成判断。良率从 96% 掉到 92%,会上永远有两种声音:"肯定是新来的那批 MO 源"和"我看是 3 号腔室的问题"。YMS 的价值是把这两种声音变成一个能验证的假设——按机台、腔室、配方、原料、人员逐层切片,谁的问题数据自己会说话。
一、功能简介
YMS(Yield Management System)良率多因子分析做的是自动关联与切片:把良率数据与机台腔室、配方版本、MO 源批次、操作员、生产时间段、BIN 分布关联起来,做多维度对比分析,自动输出良率趋势、柏拉图、CPK 报表,并支持导出归因报告。
它解决良率分析的三个痛点:
- 数据散在各处:良率在测试机、机台参数在 EAP、原料批次在 WMS、人员排班在 MES,靠 Excel 手工拼表,一次分析要两天。YMS 一键聚合;
- 归因靠猜:良率掉了,先怀疑原料,换一批还是低,再怀疑设备,调完还是低——试错成本高。多因子切片能在几小时内把范围缩到一个腔室、一个配方版本;
- 改善无法验证:改了参数,良率回升了,是真的有效还是波动?CPK 与趋势图能给统计判断,而不是"感觉好多了"。
关于 W-Time:YMS 不产生 W-Time 数据,但会用 W-Time 做切片维度——比如"同一腔室,W3-W4 加工时长偏长的批次良率是否更低"。加工时长与良率的关联,往往能挖出设备老化、参数漂移这类隐性问题的线索。
二、适用场景
| 场景 | 触发条件 | 关键动作 |
|---|---|---|
| 量产良率波动 | 日良率跌破控制线 | 多维切片,锁定异常因子 |
| 试产评估 | 新品小批量投产 | 对比试产与量产良率基线 |
| 客诉复盘 | 客户端批量不良 | 反查批次共性因子 |
| 设备/工艺变更验证 | 换腔室、换配方、保养后 | 变更前后良率对比 + CPK |
| 月度质量会 | 定期汇报 | 一键出趋势与柏拉图 |
岗位分工:工艺工程师做因子分析;品质工程师做 CPK 与判定;设备工程师提供腔室与保养信息;生产主管关注人员与班次维度。
三、前置准备
- 测试数据完整上传:每批的测试结果(BIN 分布、光电参数)自动入库,MAP 文件解析成功;
- 维度字段齐备:批次必须绑定机台、腔室、配方版本、原料批次、操作员——这五个维度任一缺失,对应的切片就做不了;
- 良率基线已定:按产品、按工序定义目标良率与控制线(如目标 96%、预警 94%、停线 92%);
- CPK 计算口径统一:用哪几个关键参数算 CPK、规格上下限从哪来,工艺与品质先对齐,避免两套数。
四、字段说明与管控规则
4.1 核心分析维度与指标
| 维度 / 指标 | 说明 |
|---|---|
| 产品型号 / 工序 | 分析的基本范围,必须先选定 |
| 机台 / 腔室 | 定位设备类因子的关键维度 |
| 配方编号 / 版本 | 定位工艺变更影响 |
| MO 源批次 / 辅料批次 | 定位来料类因子 |
| 操作员 / 班次 | 定位人为差异 |
| 生产时间段 | 与保养、环境、季节因素关联 |
| 良率 / BIN 占比 | 主指标与结构分解 |
| CPK / 柏拉图 | 过程能力与不良集中度 |
4.2 管控规则(必记四条)
- 分析必须带时间范围与产品范围:不设范围的"全厂良率"没有分析价值,只会得出"最近不太好"这种废话;
- 切片样本量下限:单个因子组合样本少于 30 批,系统提示"样本不足,结论仅供参考"。3 批 100% 良率不代表这个腔室好;
- 归因结论要落库:每次分析输出结论与改善动作,记录到系统,下次同类问题可检索——分析不留痕,等于每次从头再来;
- 报表口径锁定:良率定义(投入产出比 / 一次通过率)全厂统一,报表上明确标注口径,避免销售、生产、品质各报一个数。
五、完整操作流程
5.1 单因子初筛
第一步: 进入【YMS 分析】,选择产品型号、工序、时间范围(如近 30 天)。
第二步: 系统输出总良率趋势曲线与柏拉图(不良按 BIN/缺陷代码排序),先看不良集中在哪一类——柏拉图前三项通常占 70% 以上。
第三步: 对 TOP1 不良做单因子切片:按机台、按腔室、按配方版本、按原料批次、按班次逐个切。找出良率显著偏离均值的分组(如 3 号腔室良率 89%,其余 96%)。
5.2 多因子交叉验证
第四步: 对可疑因子做交叉分析:3 号腔室 × 配方版本、3 号腔室 × 时间段。排除混杂因素——比如"3 号腔室低"可能只是因为它最近一直在跑难做的产品。
第五步: 系统输出交叉表与显著性提示(样本量、差异幅度)。样本不足的组合标灰,不参与结论。
第六步: 结合 W-Time 维度验证:该腔室 W3-W4 加工时长是否偏长、是否集中出现设备报警(安灯单)。三条线索指向同一处,基本可以定因。
5.3 输出与验证
第七步: 生成 CPK 报表:关键参数(波长、亮度、电压、ESD)的过程能力,看是均值偏移还是分布变宽。均值偏移查参数设置,分布变宽查设备稳定性。
第八步: 导出归因报告(含趋势图、柏拉图、交叉表、结论、建议动作),提交工艺与设备联合评审。
第九步: 改善措施执行后,设置对比观察期(建议 2 周),系统自动对比改善前后良率与 CPK,验证有效性。
六、流程图讲解
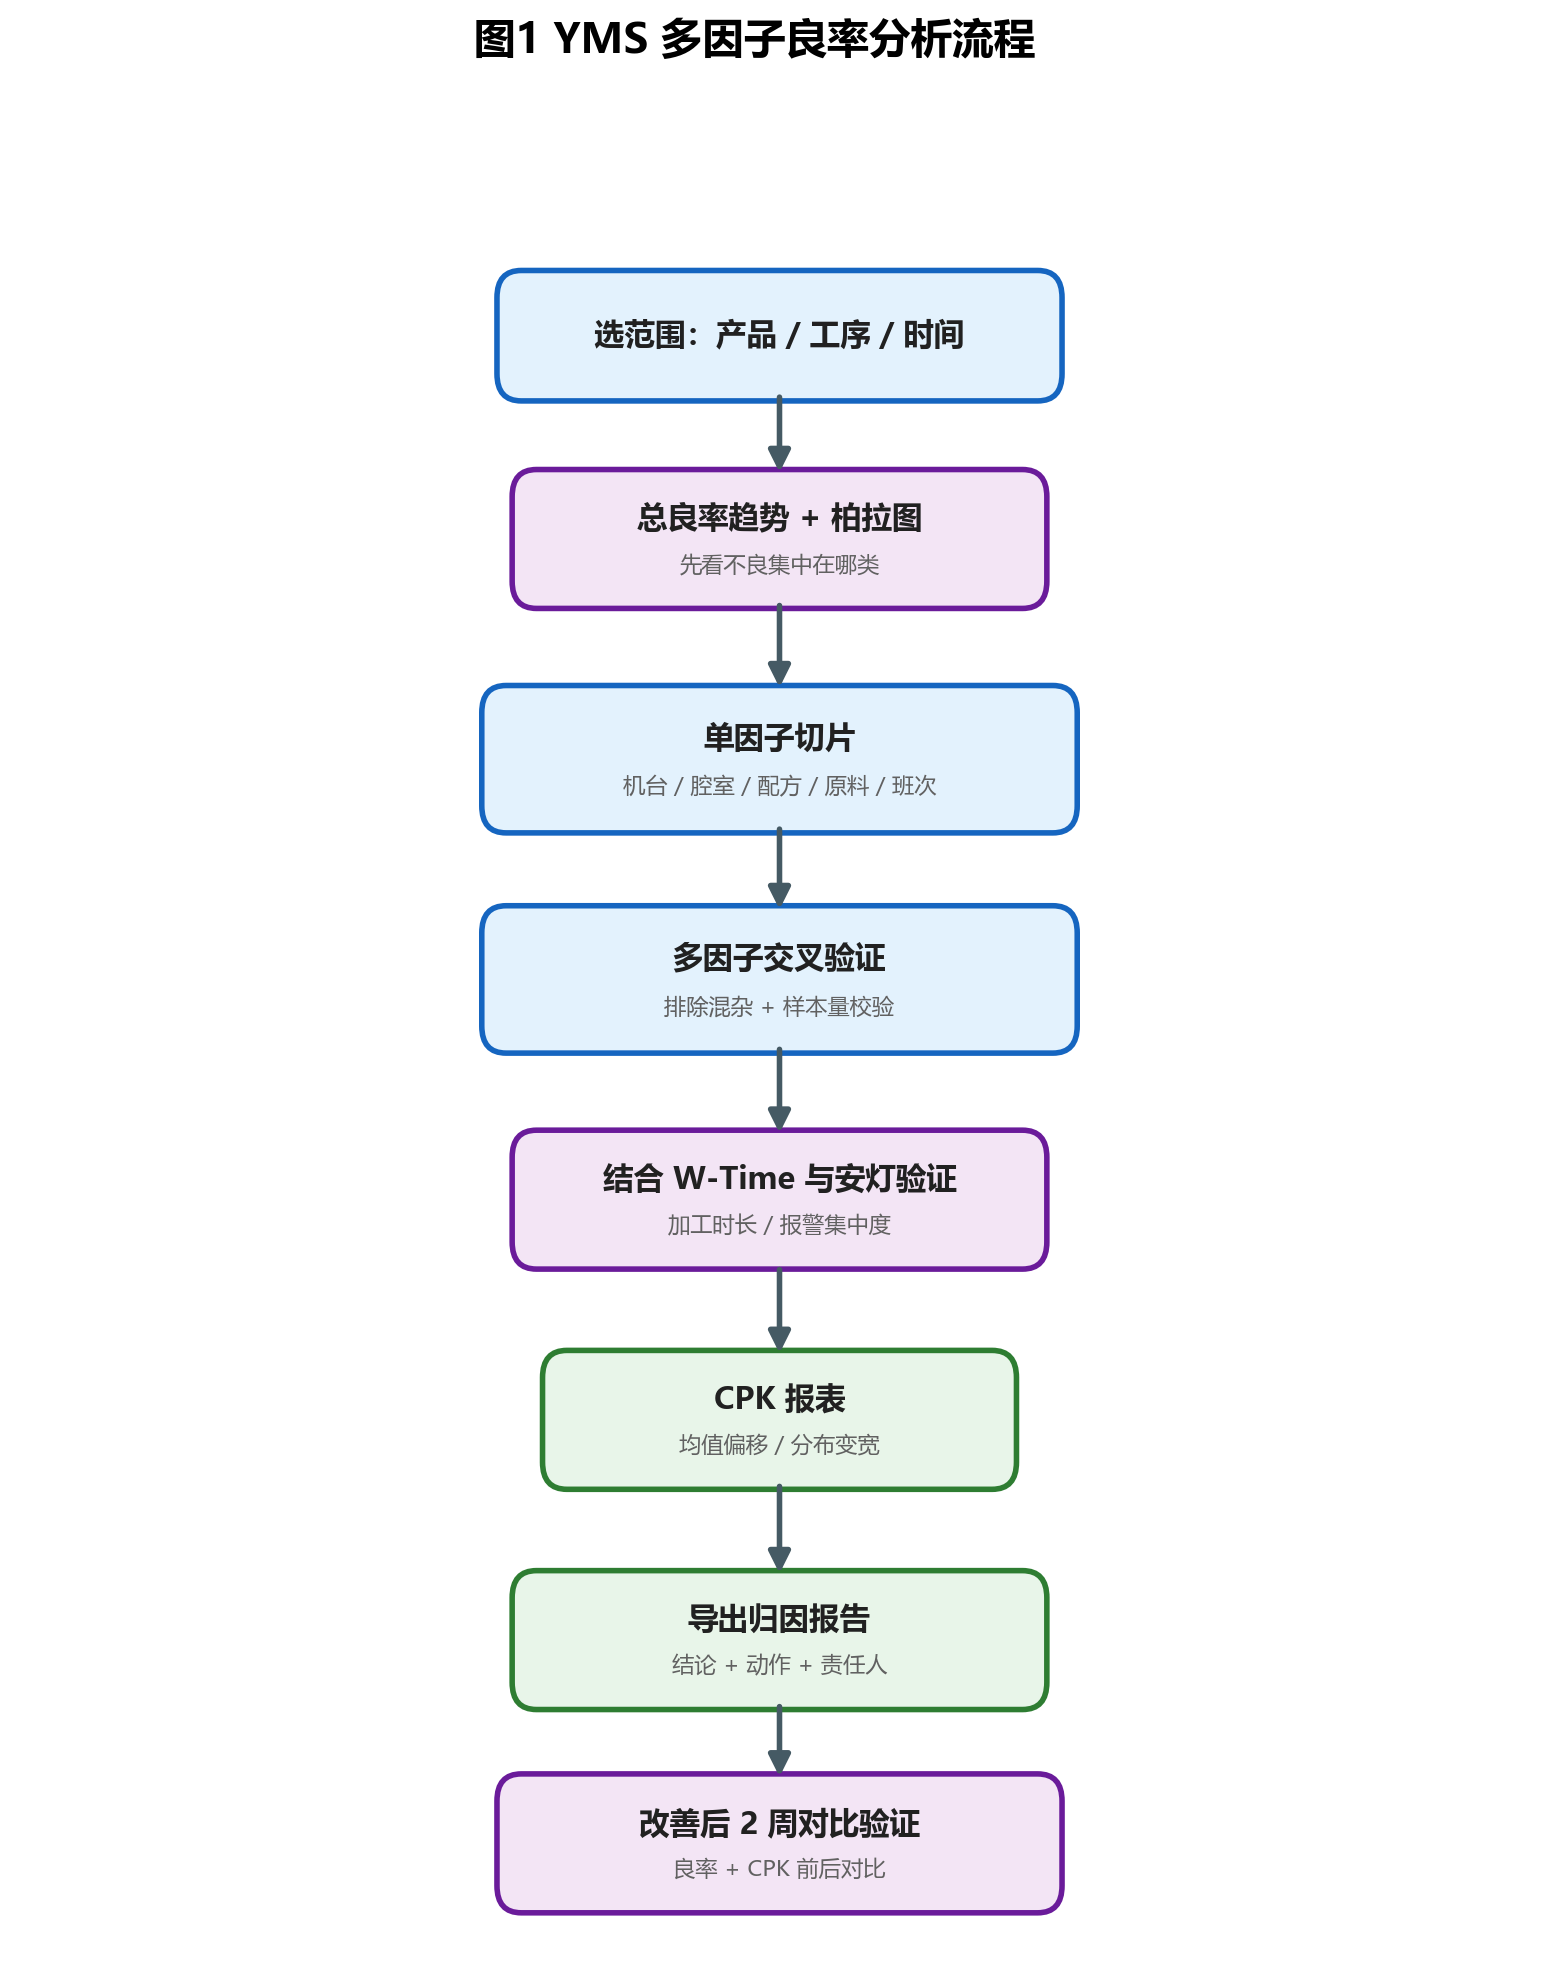
流程的关键是先筛后钻:先用柏拉图看不良集中在哪,再用单因子找可疑分组,最后交叉验证排除混杂。上来就多维交叉,数据量大到看不过来,结论反而出不来。
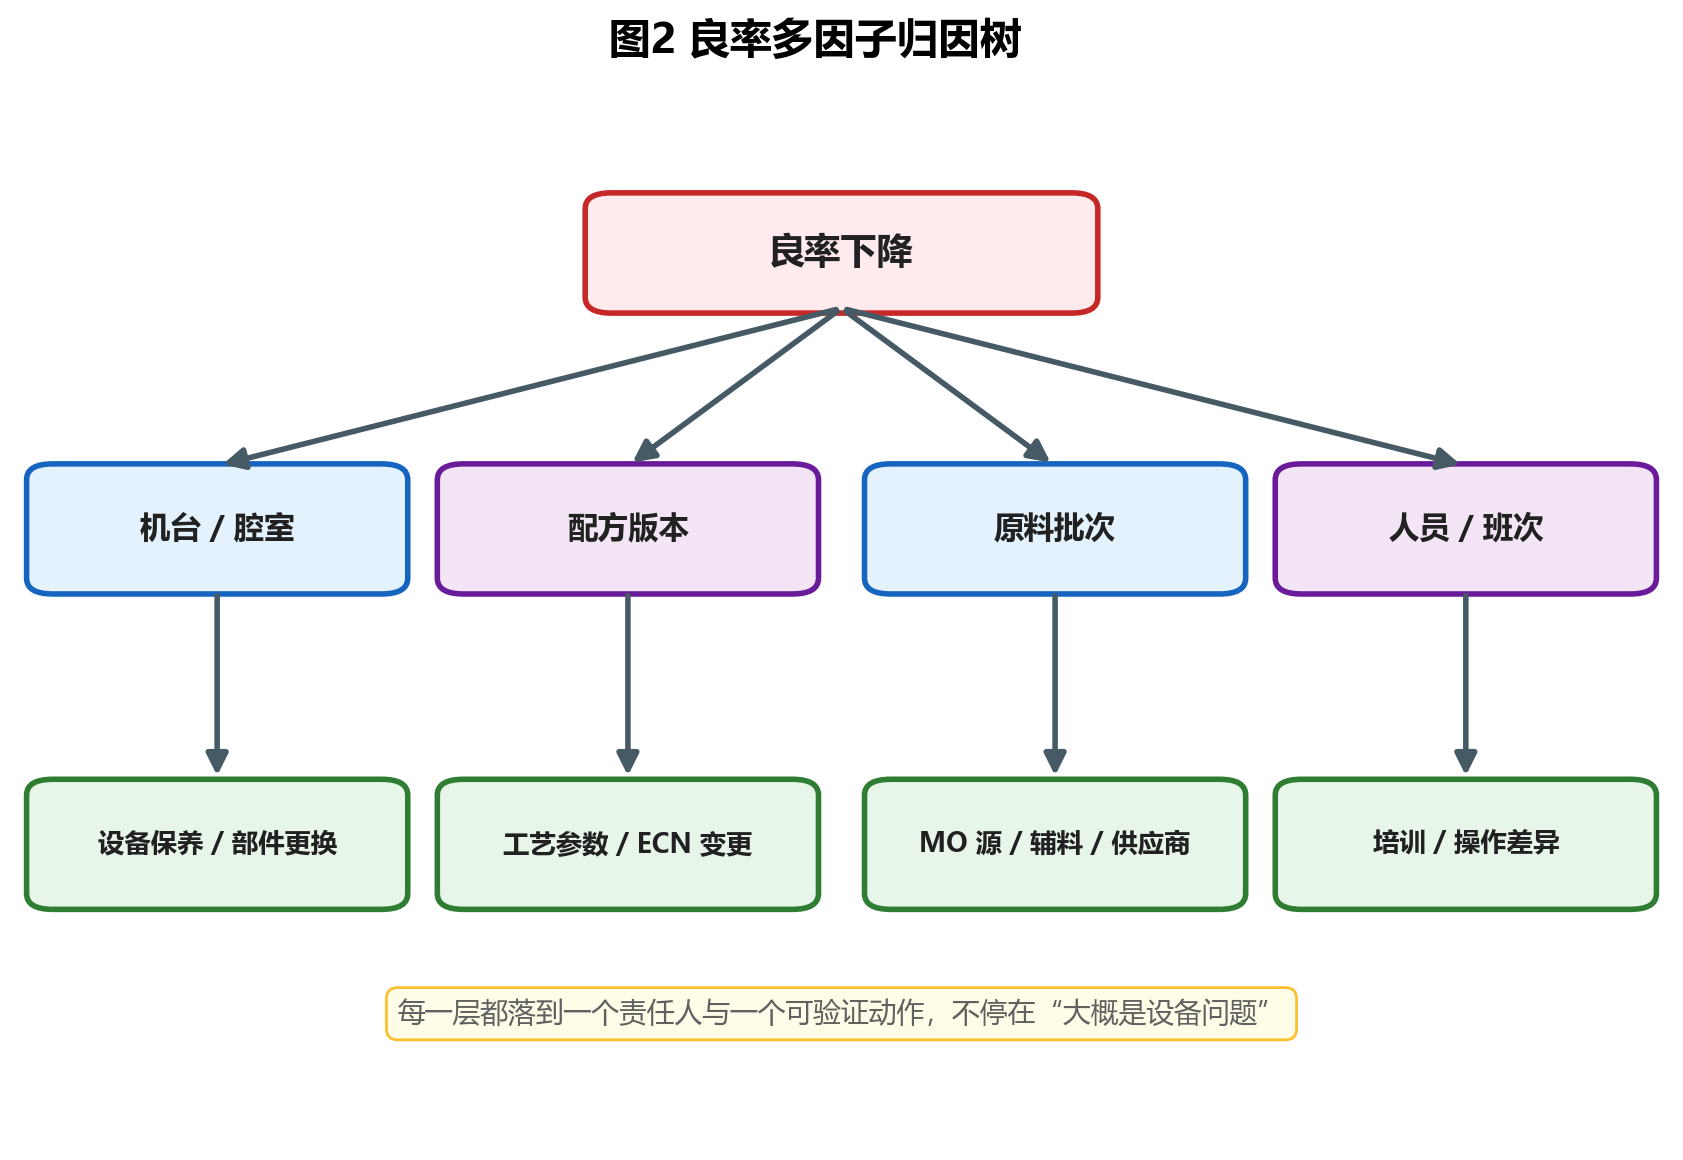
归因树的每一层都对应一个可执行的动作:机台问题找设备、配方问题找工艺、原料问题找供应商、人员问题找培训。分析的价值不在图表好看,而在每一层都能落到一个责任人。
七、常见报错与排查
| 报错提示 | 拦截原因 | 排查方法 |
|---|---|---|
| "良率报表空白:测试数据未上传" | 测试机数据未回传或未入库 | 查测试数据接口;手工上传补数 |
| "MAP 解析失败" | MAP 文件格式不符、坐标缺项 | 核对测试机输出模板(第 08 节) |
| "样本不足,结论仅供参考" | 该因子组合批次数 < 30 | 拉长时间范围;结论标注"待验证" |
| "CPK 无法计算:规格上下限缺失" | 产品规格未维护 | 补维护规格限(第 01 节产品主数据) |
| "维度缺失:该批次未绑定腔室" | 进站未采腔室信息 | 补 EAP 采集配置(第 15 节);历史数据标注缺失 |
现场经验:良率分析最容易犯的错是"拿 3 批数据下结论"。3 批全好就认定改善有效,3 批全差就认定设备坏了,都是小样本幻觉。系统的样本量提示不是摆设,看到灰格子就该知道:这不是结论,这是猜想。
八、业务注意事项与审厂合规要点
业务注意事项:
- 良率要与 BIN 结构一起看:总良率没变,但高价值 BIN 占比掉了,实际损失一样。只看总良率会漏掉结构性问题;
- 变更必须留基线:换腔室、换配方、大保养前后各留 2 周数据做对比,没有基线就没法验证;
- 归因结论要能复现:报告里写清筛选条件、时间范围、样本量,别人拿同样条件能跑出同样结果;
- 月度质量会拿数据说话:柏拉图 + 趋势 + CPK 三张图,比汇报十页文字有用。
审厂合规要点:
- 良率趋势可查:客户要求看近 6-12 个月良率趋势与改善记录;
- 异常有闭环:每次良率异常有分析报告、改善措施、验证结果三段记录;
- CPK 达标:关键特性 CPK ≥ 1.33(车灯客户常要求 ≥1.67),不达标要有提升计划;
- 数据可追溯:报表数据能反查到具体批次与原始测试记录,不能是手工填的汇总数。
九、本节落地检查表
- [ ] 测试数据 100% 自动上传,MAP 解析成功率 ≥99%
- [ ] 批次五个维度(机台/腔室/配方/原料/人员)绑定完整率 ≥98%
- [ ] 每个产品有明确良率目标与控制线
- [ ] CPK 计算口径与规格限全厂统一
- [ ] 每月至少一次多因子分析并输出归因报告
- [ ] 改善措施有前后对比数据验证
- [ ] 良率异常从发现到归因 ≤72 小时
---
系列完结说明:20 节到这里讲完——从产品主数据、工艺路线,到 WMS 出入库、ECN、SPC、FDC、EAP,再到 ESOP、人员资质、安灯、追溯、YMS,一条从"建档"到"分析"的完整链路。这 20 节不是 20 个孤立功能,而是一条数据流:前面的记录质量决定后面的分析质量,任何一环偷懒,最后都会在良率和审厂上还回来。
---
关于本系列
《LED 芯片 CIM-MES 系统 20 篇实操教程》由叶工整理,基于 10 年半导体与 LED 芯片制造一线经验(FAB 工艺、良率、CIM 数字化)。全系列 20 篇 + 配套检查表,首发于「叶志辉个人技术站」,站内搜索教程标题即可找到完整目录与可下载的模板文件。