数据看着都合格,为什么老师傅还是要停线?
台系CIM入门解说 · 第12篇 | 主线案例:Lot L261029-A01-001|12寸晶圆|产品A01
周三上午十点二十,老周说了一个字
周三上午十点二十,阿凯在 SPC 的页面上看到一条黄色提示。
SPC,Statistical Process Control,统计制程管制。说白了就是拿一张图,把量出来的数点上去,看它怎么走。CD 这种量测不是每片都量,一个班抽几片做代表,图上就落一个点,一天三个点。
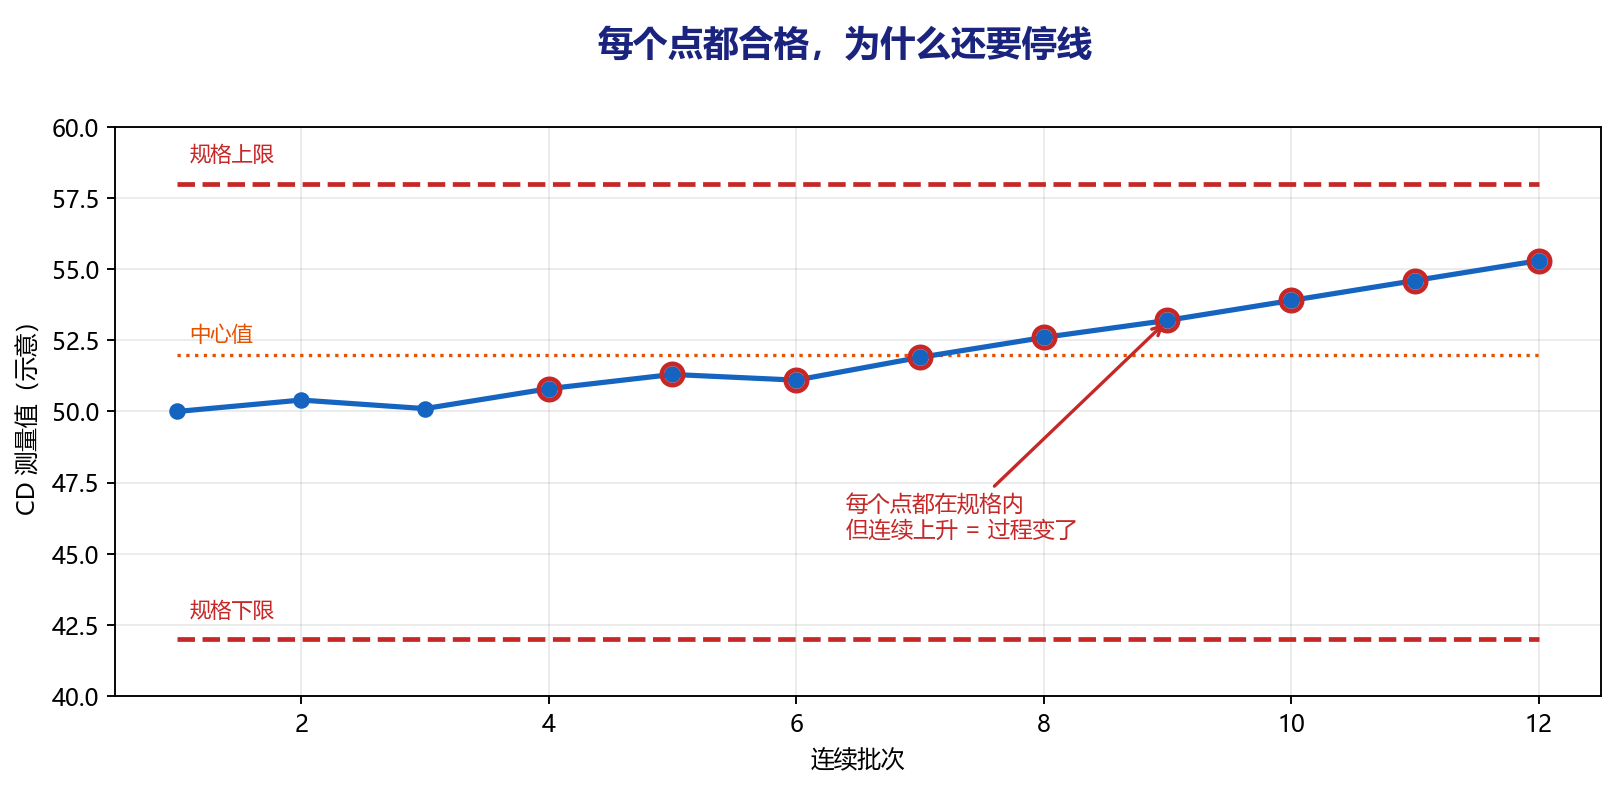
产品 A01 的 CD——就是刻出来的那道线宽——目标是 0.178 微米,客户规格正负 0.008,也就是 0.170 到 0.186。图上最近八个点是这样的:
0.1762、0.1768、0.1775、0.1781、0.1787、0.1794、0.1798、0.1801。
八个点,一个都没出规格。
阿凯看了两遍,觉得没什么可报的,手已经放到"确认"上。老周从后面走过来,看了一眼屏幕,说了一个字:
"停。"
"啊?"
"ET02 先别投了。把班组长叫过来。"
合格和稳,是两件事
"周哥,这八个点全在规格内。最大的 0.1801,离上限还有 0.006。"
"我知道。"
"那为什么停?"
老周把椅子拉过来坐下,把图往下拉,露出下面两条线。
"上面这条 0.186,是客户画的。下面这条 0.182,是我们自己画的。"
阿凯第一次注意到,图上其实有两组线。
"客户画的叫规格线。超了,货就是不良品,得挑、得重工、得写报告赔钱。"
"我们自己画的呢?"
"控制限。就是我们平时能做到多稳,就画多稳。"
控制限怎么来的?不是拍的。拿过去二十五批正常生产的数据,算出平均值,上下各放三个标准差——标准差就是这批数抖得有多厉害,抖得越厉害,线画得越宽。
老周把八个点连起来,是一条很干净的斜线。
"规格是及格线,控制限是你自己的水平线。"他说,"等点碰到及格线,说明你早就掉出自己的水平了,只是还没掉到不及格。"
这句话阿凯听懂了。八个点全合格,可它们在往上爬,平均一个班爬零点零零零六微米。
按这个速度,四天以后是 0.1868。
到那时候手上有多少货?阿凯算了一下:ET02 一天过二十多个 Lot,一个 Lot 25 片,四天八十多个 Lot、两千多片。
"两千片,一路做到测试站才发现。"老周说,"前面十几道工序的钱,全白花。"
十点三十五,班组长跑上来,安全帽还夹在胳膊底下:"周哥,真停?我这后面排了六个 Lot,两个是急单。"
"停四个小时。"
"四个小时我能出三百片。"
"三百片出来全在 0.181 上面,你出给谁?"
班组长愣了一下,把安全帽放下了:"那我先跟业务说一声。"
上午十点四十,ET02 停线。停到下午两点五十,四个小时。
拆开看,腔体里一个零件磨了。磨得不厉害,但刻蚀速率每天慢一点点,一天差不到 1%,肉眼看不出来,图上看得很清楚。
换了件,复测三片,CD 回到 0.1776。线开起来。
判异判的是机器,不是货
这里有个最容易搞混的地方,阿凯也搞混了半天。
那八个点全在规格内,货是好的。所以那批货一片没扣,全都往下走,照常出货。
停的是机器。
判异规则盯的是"过程有没有变",不是"产品有没有坏"。产品坏了,那是最后一道关的事,验出来、扣下来、写报告。在那之前,过程已经先变了——温度高了、气体少了、零件磨了、来料换了批次。SPC 的任务是在产品还没坏的时候,把这四个字喊出来:你变了。
喊出来之后,货可以放,机器要停。
"这两件事分开看,"老周说,"你才不会一见黄灯就把货全扣了,也不会一见货合格就把机器放过去。"
判异规则:八条没人看,三条有人管
"看趋势"这套本事,靠的是判异规则——行话叫 Western Electric 规则或者 Nelson 规则,就是几种"什么样的点排列算不正常"的定义。
系统刚上线那年,顾问给配了八条。
八条听着不多,可八条乘上几百个参数、几千个 Lot,一个月停机四百多次。
第一个月,产线骂人。第二个月,工程师把手机通知关了。第三个月,规则还在跑,没人看。
"规则不是越多越好。"老周说,"多到没人看得懂,等于没有。"
后来他们砍到三条。
一条,单点超出控制限。这个最硬,出了就是出了。 一条,连续七个点落在中心线同一侧。这叫"偏了",机器或者材料有一边不对。 一条,连续六个点单调上升或者下降。这叫"在走",这次抓到的就是它。
三条,一个月停二十几次,每一次都有人去查,查完都写结论。
阿凯问:"那另外五条不要了?"
"不是不要。"老周说,"是现在没人手管。这三条跑顺了,人养出来了,再加。"
停线不是拍脑袋,是要能复盘
厂里有张停线单,停一次填一次。
哪台机、哪个腔体、哪个参数、哪条规则触发、图上哪几个点、几点停、谁决定的、查了什么、换了什么、复测几片、结果多少、几点开线。
阿凯第一次填的时候嫌烦:"这些都要写?"
"你不写,明天早上开会,你拿什么说服厂长?"
"我说趋势不对。"
"厂长问你,趋势不对凭什么停四个小时,你怎么答?"
阿凯没话。
"单子不是给厂长看的,也不是为了追责。"老周说,"是给下一次看的。同一个腔体三个月停两次,单子一翻,你就知道这机器该大保养了。"
后来他们真从单子里翻出过东西。ET05 半年停了五次,五次都是"连续上升",五次换的都是同一件耗材。第六次之前,把那件耗材的更换周期从 90 天改成 60 天,之后一年没再停。
那张纸不是形式,是这家厂唯一记得住事的地方。
下午复测完,阿凯在停线单最后一行写"已恢复",签了名。
他后来说,签那个名的时候手有点抖。停四个小时,一百多片货压在线上,班组长站在旁边盯着,压力全在他这儿。
老周等他签完,说:"规格线是客户画的,控制限是自己画的。等踩到客户的线,你早就输了。"
那天晚上阿凯把八个点又看了一遍。他忽然明白,SPC 从来没说过"这批货坏了"。它说的是另一件事:机器变了,人还没发现。
发现问题容易,让下一批自己纠回来难——下一篇讲这个:【上一批偏了,下一批怎么自己纠回来?】