上一批偏了,下一批怎么自己纠回来?
台系CIM入门解说 · 第13篇 | 主线案例:Lot L261029-A01-001|12寸晶圆|产品A01
上午九点四十,屏幕上跳出一行字
上午九点四十,阿凯正在核昨天的量测数据,屏幕上跳出一行系统消息:
"ET02 配方参数已自动调整:主刻蚀时间 62.0 秒 → 62.6 秒。依据:Lot L261029-A01-001 CD 0.1792。"
他盯着看了两遍,后背有点凉。配方自己动了,没人签字。
五分钟后他站在老周工位边上,把手机屏幕递过去:"周哥,这个……是不是出问题了?"
老周扫了一眼:"正常的。"
"正常?配方自己改了半秒,不用人批?"
"批的人昨天就批过了,批的是规则,不是这半秒。"老周把椅子转过来,"坐下,我给你算一遍。"
先看数。
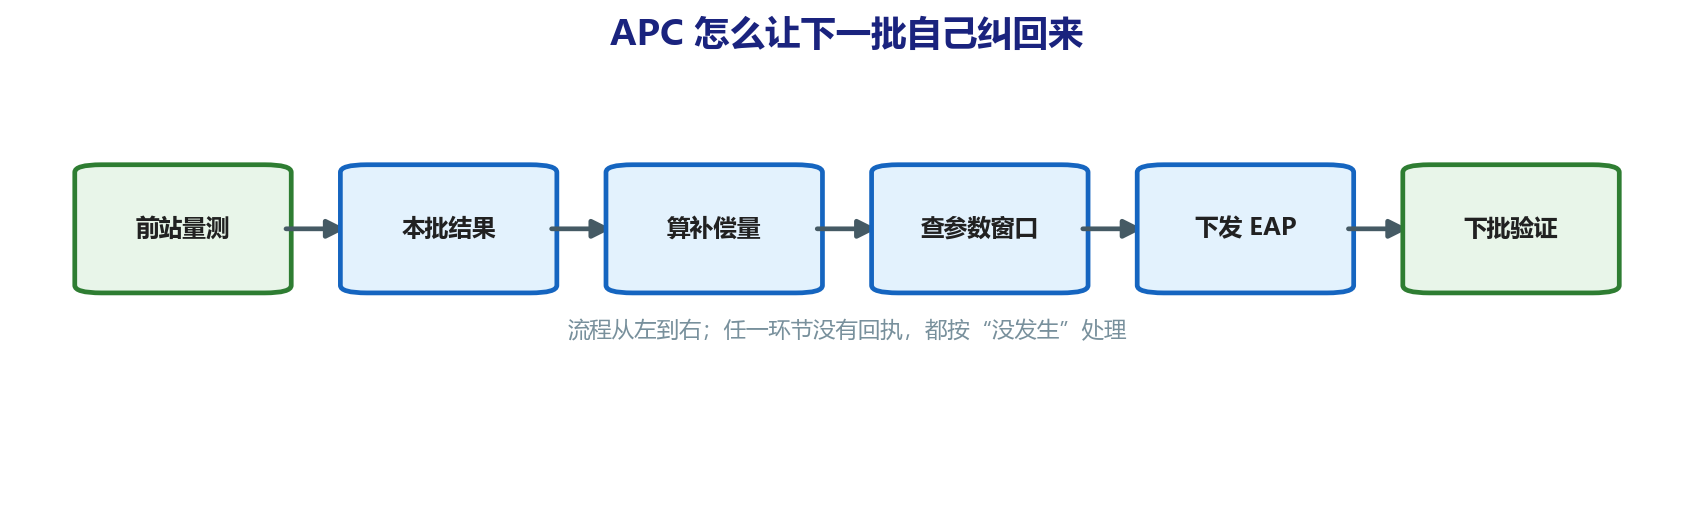
L261029-A01-001 这批货,目标 CD(刻出来的线宽)是 0.178 微米,出来 0.1792,偏大 1.2 纳米。规格是正负 0.008,也就是正负八纳米——偏得不多,在规格里,但离中心有一段。
刻蚀这行有个基本经验:主刻蚀时间每加 1 秒,CD 大概小 2 纳米。时间长了,侧壁被削得多,线就细。
要小 1.2 纳米,就要加 0.6 秒。
62.0 加 0.6,就是 62.6。
"就这么简单?"阿凯问。
"算的部分就这么简单。"老周说,"难的不是算,是敢不敢让它自己动手。"
这套东西叫 APC,Advanced Process Control,先进制程控制。名字大,动作小。你可以想成开车:看到车往左偏了一点,方向盘往右带回半度,不是一把打死。
下一批 L261029-A01-002 上午十一点出量测,CD 0.1781。偏 0.1 纳米。
"回来了。"阿凯说。
"回来一次不算数。"老周说,"要看它下个月还回不回来。"
为什么只补一点,不一次补到位
阿凯问过一个很实际的问题:既然知道偏 1.2 纳米,为什么不干脆一次补准,非要磨磨蹭蹭调半秒?
因为那个"每 1 秒 2 纳米"的比例,只是经验值。
腔体用久了,这个比例会变;换个气体批次,这个比例会变;换个零件,这个比例还会变。真值是 2.1 还是 1.7,没人知道,只能一边调一边看。
所以 APC 有个增益,行话叫补偿系数,一般设在 0.6 到 0.8 之间。算出该补 1.0 秒,实际只下发 0.7 秒,剩下 0.3 秒留给下一批。
"慢一点,但不会过头。"老周说,"过头比不到位难收拾。"
比增益更要紧的是护栏。
时间是正负 3 秒,功率是正负 20 瓦,一片晶圆只算一次,一个 Lot 只下发一次。补到上限还偏,不是继续补,是停下来喊人。
为什么要有上限?老周讲了个旧事。早年有个厂,APC 没设上限,腔体真漏了气,系统一路加时间,从 62 加到 78,加了二十多批。等工程师发现,那二十多批 CD 全偏小,一批都救不回来。
"机器不会说'我不想调'。"老周说,"护栏是替它说的。"
凌晨一点二十,它必须停手
一个月后,阿凯值夜班。
凌晨一点二十,ET02 腔体 B 的压力曲线在往上抬,FDC 判了三级,报警。阿凯还没反应过来,屏幕上已经跟着跳出第二条:
"APC 补偿已暂停,原因:机台告警锁定。"
他给老陈打电话。老陈从宿舍过来,穿着拖鞋进的无尘室前室,一边套无尘服一边骂:"这个点,又是密封圈。"
拆开看,果然是腔体门上的密封圈老化,慢漏。
"要是 APC 没停呢?"阿凯问。
"那就好玩了。"老陈说,"漏气以后刻蚀速率掉,CD 偏大,APC 一看偏大就加时间,加了时间还是偏大,因为它补的是时间,漏的是气。一路加到 65 秒上限,二十批货全做废,最后还得有人来问,为什么系统一直在补、一直在偏。"
这件事的顺序不能反:FDC 先喊,APC 后停。报警状态下还自动补偿,越补越乱。
调了多少,得留一本账
每条补偿都记账,一条不漏。
台账上的字段很土:时间、机台、腔体、批次、参数名、调前、调后、依据是哪一批哪一片偏了多少、自动还是人工、谁授权。
ET 区一天两百多条。听着多,其实好查,按机台一筛就出来了。
这本账还有个用处:出了事,十分钟能说清是谁动的。有一回客户问,某批 CD 为什么比前一批好,阿凯翻台账,看到那批之前有人手工补过 0.4 秒,签字的是老陈。一句话就答完了。
这本账最大的用处不是追责,是看趋势。
上个月阿凯拉了一次统计:ET02 腔体 B 一个月补了四十七次,同区其他腔体平均五次。四十七次意味着什么?意味着这台机天天在被人拉着走。
报上去,查了两天,查出来是气体管路有一路流量计漂了,实际进气比设定少 3%。修完,腔体 B 的补偿次数掉到一个月六次。
"补偿次数本身就是个信号。"老周说,"一台机老要人扶,说明它站不稳,不是货难做。"
补完不看结果,等于瞎调
最后一件事,也是最容易偷懒的一件。
补了 0.6 秒,下一批回来了多少?
预期是 1.2 纳米,实际回来 0.4 纳米,这叫补偿没打到位。实际回来 2.6 纳米,这叫补过头了。两种都得记下来,攒够一批数据,重新标定那个"每秒 2 纳米"的比例。
系统里有个字段叫补偿效果,专门记这个。跑一个月,算一次命中率——补的方向对不对、量级差多少。命中率低于六成,就得停下来重标,不能再按老比例往下走。
补偿、量测、再补偿,这个闭环要合上。中间断一环,比如量测数据没回来、或者回来了没人看,那这套东西就退化成"每天固定加半秒",跟人拍脑袋没什么区别。
"补是动作,验是本事。"阿凯后来自己管这条线,定了条规矩:每周五下午看一次补偿效果,红色的必须当天查完。
老周听说了,笑了一下:"会调不算本事。知道什么时候不许调,才算。"
那天夜里处理完密封圈,天已经蒙蒙亮。阿凯站在机台边上,看着第一批货重新进去,忽然想到一个问题:CD 这一项是稳住了,可一片晶圆上有几百个芯片,边上和中间从来不一样。
单点都控住了,整片晶圆的良率还是掉了三个点——下一篇讲这个:【良率掉了3个点,半夜谁在翻几百张图】