让机器自己纠偏:那条链路打通的半年
台系CIM入门解说 · 第26篇 | 主线案例:Lot L261029-A01-001|12寸晶圆|产品A01
第一个月:系统只算,不动手
去年三月初的厂务会上,厂长把一份报告拍在桌上:过去半年,ET区因为CD漂移重工了十一批货,五百五十片晶圆。每一批都是量测完了才发现,发现的时候,货早就流到后面好几站了。
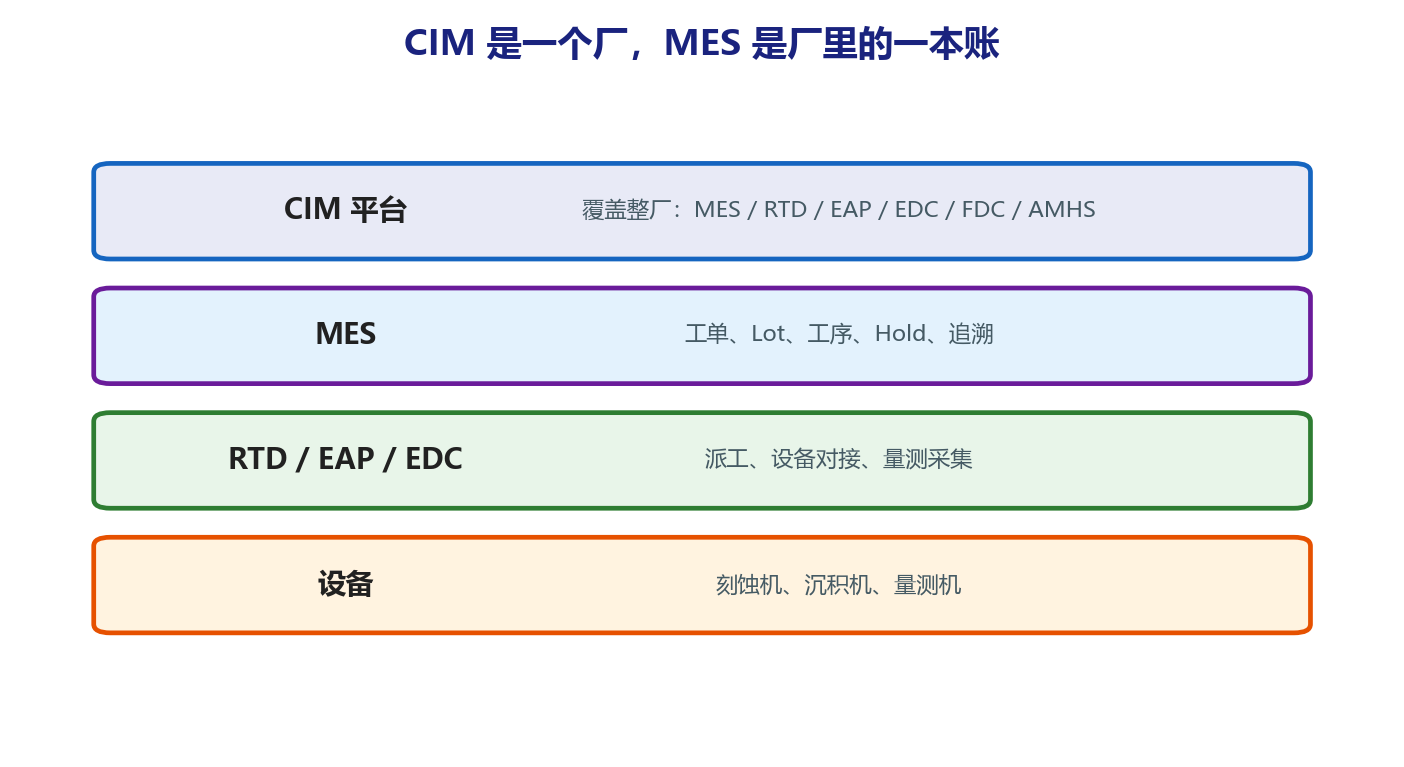
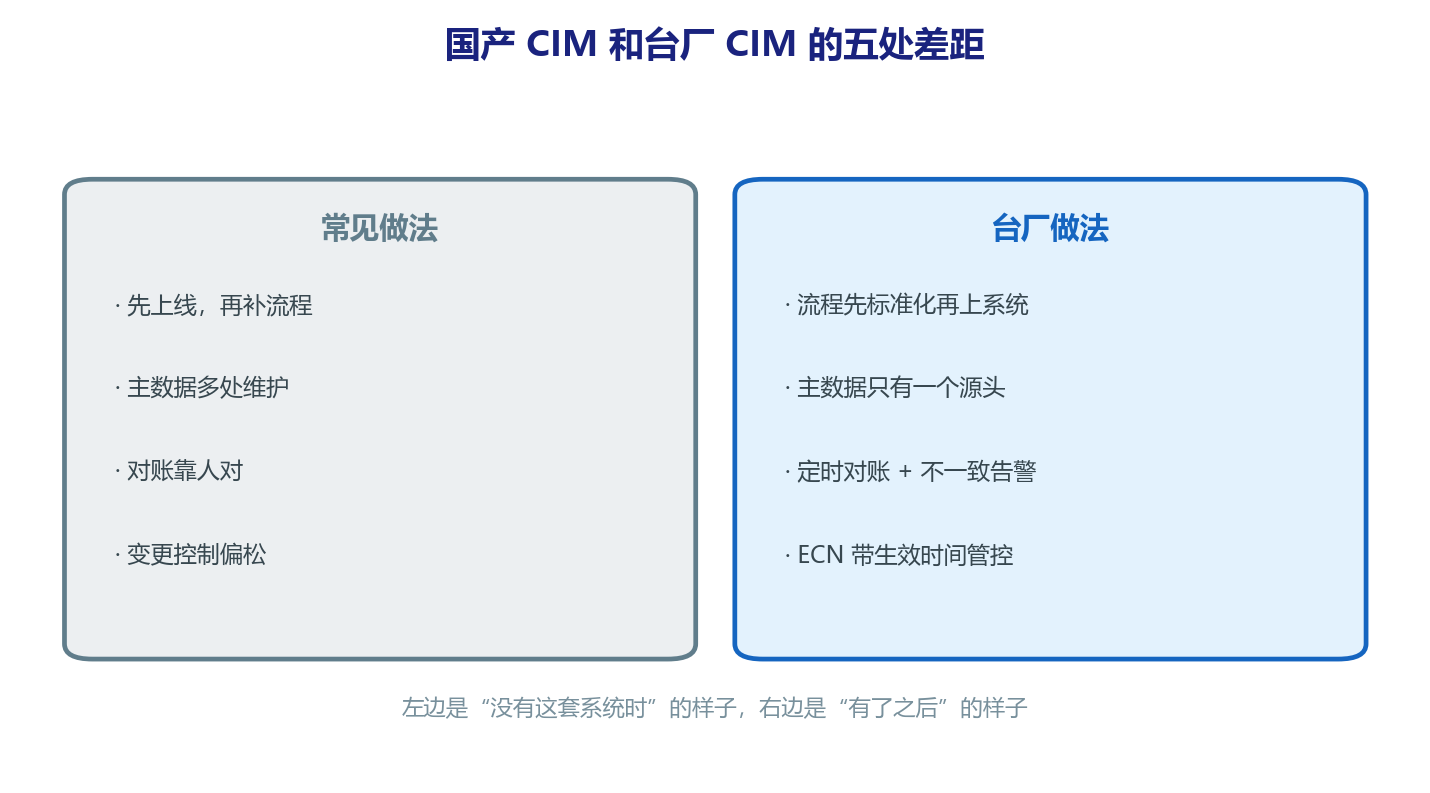
量测数据其实一直在往系统里传——采集这块早就通了,判趋势的SPC也装了,偏偏中间那段"发现了偏、马上把下一批纠回来"是断的。每次都靠工艺工程师第二天早上看报表,再手工改配方,一来一回四五个小时,中间货已经出去十几批。
厂里想把最后一段接上:让系统自己调。话音刚落,生产主管刘姐第一个反对。
"配方它自己改?改废一批算谁的?"她把笔往桌上一放,"我这个月排产已经很难看了,别再给我添堵。"
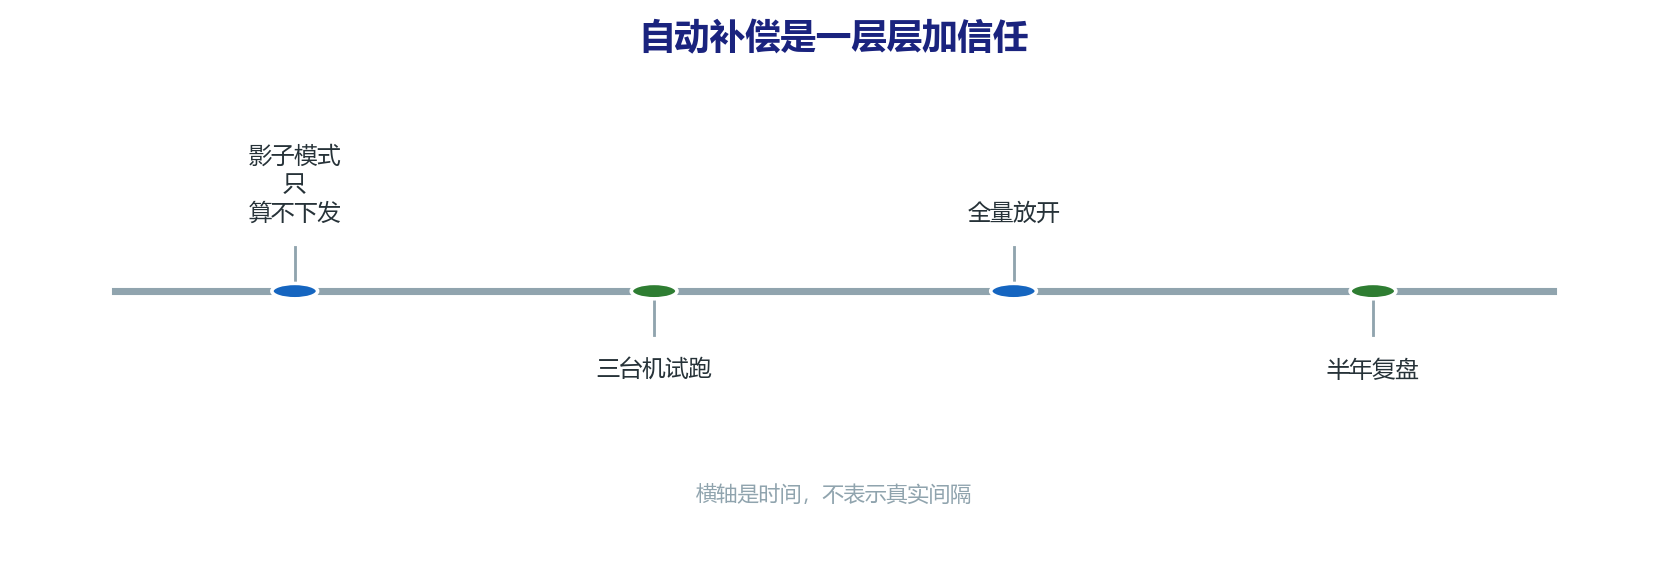
会议室僵了十分钟。最后厂长拍板:先不放开,跑三个月影子模式。所谓影子模式,就是只算不下发——系统每次都把"我准备怎么调"算出来,写在屏幕上,但一条都不真发到机台,先在旁边看着。
负责写这段程序的阿凯私下嘀咕:"让它干了三个月的活,最后全当废纸?"
老周回他:"废纸也是证据。它得先证明自己不闯祸。"
影子期的日子是这样过的:每天早上,阿凯把系统头一天夜里想调的方案拉出来,跟工艺工程师对着看——它依据的是哪一片量测数据、SPC判的哪条趋势、按什么比例算的量。工艺工程师头两周嗤之以鼻,第三周开始偷偷抄它的答案,第四周干脆先按系统的方案改自己手上的批次,改完再来核对。影子模式下这不算违规,算免费陪练。
那一个月,系统在影子里"想"了两百一十七次,一次都没下手。阿凯顺手算了笔账:一个Lot二十五片,重工一批,光返工工时就要多花七个多小时,赶上排产紧,还得挤掉别的急单——半年重工十一批,等于白白流走一个多月的产能。这笔账后来也写进了给厂长的报告里。
第三个月:先给它三台机器,和两条护栏
影子跑完,报表拉出来对比:两百一十七次"准备补偿",事后人工复核,一百八十六次调得对;十九次偏保守,也就是调少了;还有十二次调过头,原因是"每秒两纳米"那个经验比例没校准。
八成六方向正确。厂长松口:可以试,但只给三台机——ET02、ET05、ET07,其它九台照旧人工。
放行之前,阿凯被老周逼着把两条护栏焊死。
第一条是上下限。刻蚀时间的补偿范围正负三秒,功率正负二十瓦,碰到上限还偏,不许继续加,停下来喊人。老周讲过别的厂的教训:腔体真漏了气,系统一路加时间,从六十二秒加到七十八秒,二十多批货全废。机器不会说"我不想调了",护栏就是替它说的。
第二条是熔断。所谓熔断,就是一有异常立刻停手:FDC那边只要报出机台告警,补偿马上冻结,一条都不许发。这条后来真救过场——腔体B密封圈慢漏那晚,压力曲线刚抬头,FDC判了警,十几秒内补偿停住。要是没停,它补的是时间、漏的是气,越补越乱。
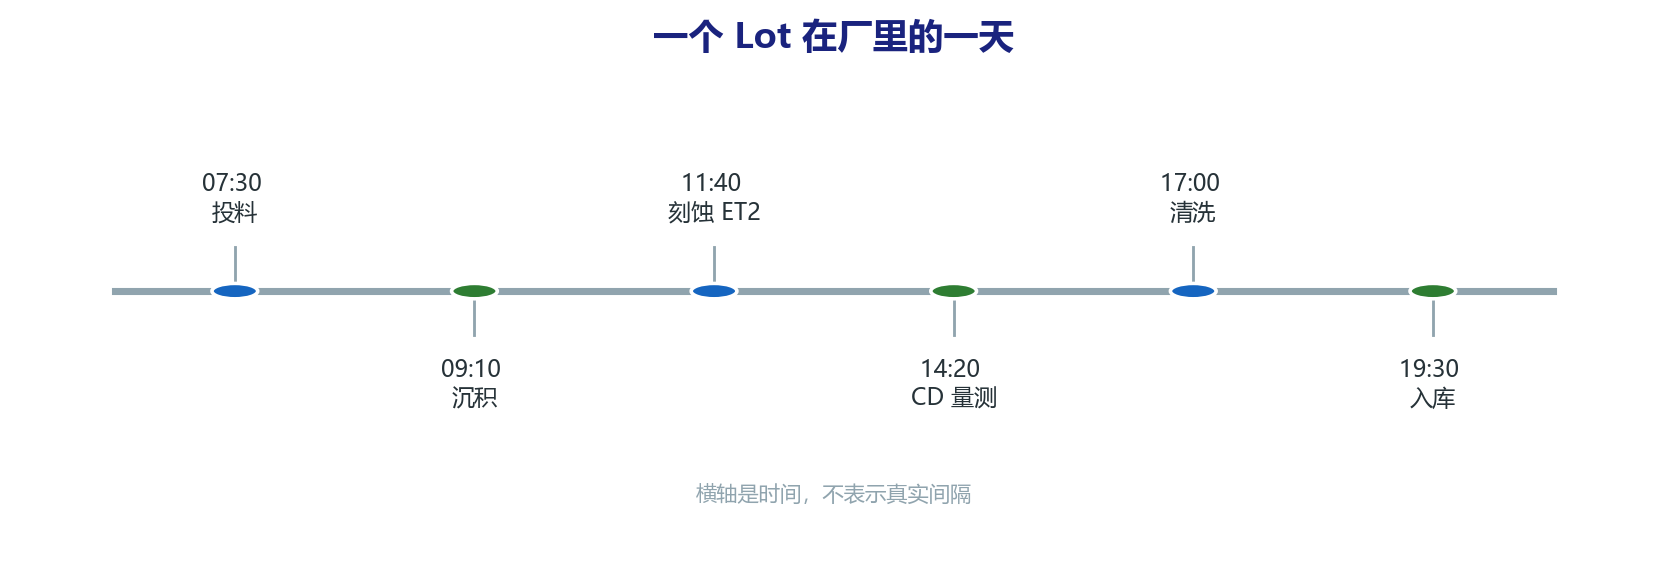
第一笔真实下发,是四月十七号上午九点四十:L261029-A01-001量测出来CD 0.1792,偏大一点二纳米,系统把主刻蚀时间从六十二秒调到六十二点六秒。没有电话,没有人批——批的是三个月前就定好的规则。
下一批出来,CD 0.1781,偏零点一纳米。刘姐站在量测站门口看了半天,回办公室路上跟阿凯说了句:"行,这玩意儿没吹。"
六月初全量放开,十二台机全交给它。放开前阿凯又提心吊胆了一个星期,每天盯着台账看到半夜;两周之后没人盯了——台账上没出过一条红字。半年下来,熔断一共触发过四次,四次背后都是真毛病:一次密封圈,一次匹配器,两次气体流量异常。护栏这东西,装的时候嫌它碍事,触发的时候才知道值钱。
每一次动手,都得留下案底
系统每调一次,台账上就多一行:哪个机台、哪个腔体、哪批货、调前多少调后多少、依据哪一批偏了多少。ET区放开全量之后,一天两百多条,条条有案底。
这本账每周五过一遍,算命中率——补的方向对不对、量回来多少。上线头一个月命中率只有五成八,十二次补过头全记录在案,顺着重标了一遍那个"每秒两纳米"的比例,第二个月命中率爬到八成九。
最值钱的一次复盘,是查台账查出来的:ET02腔体B一个月补了四十七次,同区其它腔体平均五次。一台机天天要人扶,说明它自己站不稳——顺着这条线索查了两天,查出气体管路一路流量计漂了百分之三。修完,腔体B一个月只补六次。
CD的波动也能看出账:人工调参数那半年,批次间CD波动正负三点一纳米;自动补偿跑满半年,收到正负一点一纳米。响应时间的变化更直接——以前量测完到配方改完,平均四个半小时;现在是九十秒。
变化最大的其实是人。工艺工程师以前一半时间花在"看报表、猜哪台机偏了",现在花在"看台账、查它为什么这么调";刘姐的班组,也不再有早上七点围在量测站门口等数的场面——数自己会走到该看它的人面前。
半年之后:敢动,是因为先敢看
半年复盘会上,厂长问刘姐现在还怕不怕。她想了想:"怕。但比它不会调的时候,怕得少了。"
老周说:"自动补偿最值钱的不是那零点几秒,是它逼着人把量测、判异、补偿、验证一段一段接起来——哪一段接不上,哪里就是厂里欠的账。"
回头看这半年,步骤笨得很:先只看不动,再给三台机,最后才全量。没人敢一步放开,因为每一次放开,赌上的都是别人手里的货。
自动化不是一声令下,是信任一层一层加上去的:它先证明自己看得准,才有人敢让它动;它先证明自己动得稳,才有人敢让它动得多。
链路打通了,下一批货会自己纠回来。可还有一个更扎手的问题没解决:机器自己出事的时候,正在它上面跑、排在它后面干等的货,怎么办?靠人想起来去锁,来得及吗?下一篇讲:【告警一响,货自动锁住:FDC 接上 QMS 之后】。